مراحل ساخت مخزن فلزی از برگه داده تا تست و ارسال. یک مخزن ۲۰ هزار لیتری حدود سه هفته طول میکشد. نوشتهایم این زمان صرف چه کارهایی میشود.
ساخت مخزن چند مرحله دارد؟
روی کاغذ، ساخت مخزن ساده به نظر میرسد: چند ورق را نورد میکنیم، دو عدسی جوش میدهیم و تمام. در عمل هر مخزن از هفت مرحله رد میشود و اگر یکی از آنها سرسری انجام شود، ایرادش معمولاً در تست یا بدتر از آن، در بهرهبرداری پیدا میشود.
- دریافت برگه داده و مشخصات سفارش
- طراحی، محاسبه ضخامت و تهیه نقشه ساخت
- تأمین ورق و متریال
- برش، نورد پوسته و ساخت عدسی
- مونتاژ، جوشکاری و نصب نازلها
- تستها و بازرسی
- رنگ، بستهبندی و ارسال
برای یک مخزن ۲۰ هزار لیتری فولادی، این مسیر در کارخانه ما حدود سه هفته طول میکشد. مخزنهای بزرگتر همین مراحل را دارند، با این تفاوت که بخشی از کار به محل پروژه منتقل میشود. پایینتر درباره ساخت در محل هم توضیح دادهایم.
۱. برگه داده: قبل از هر محاسبه
اولین سؤال ما از مشتری این نیست که «چند لیتر؟». اول میپرسیم چه چیزی قرار است داخل مخزن برود. آب شرب، گازوئیل، اسید سولفوریک و هوای فشرده هر کدام جنس ورق، استاندارد طراحی و نوع تست متفاوتی میخواهند.
| اطلاعات لازم | چرا مهم است |
|---|---|
| نوع سیال و چگالی آن | جنس ورق و بار هیدرواستاتیک روی پوسته را تعیین میکند |
| حجم مفید | ابعاد، تعداد کورسهای پوسته و وزن مخزن از آن درمیآید |
| فشار و دمای کاری | مرز بین مخزن اتمسفریک (API 650) و مخزن تحت فشار (ASME) است |
| عمودی یا افقی، زمینی یا هوایی | نوع پایه، ساپورت و فونداسیون را مشخص میکند |
| محل نصب | بار باد و زلزله و امکان حمل جادهای را تعیین میکند |
| نازلها و متعلقات | دریچه بازدید، نردبان، سطحسنج و هر چیزی که باید روی بدنه جوش بخورد |
لازم نیست برگه داده کامل دستتان باشد. نوع سیال و حجم را بگویید، بقیه را دفتر فنی همراهتان کامل میکند. برای تخمین اولیه ابعاد و وزن هم میتوانید از محاسبات آنلاین سایت استفاده کنید.
۲. طراحی و محاسبه ضخامت
مخزنهای ذخیره اتمسفریک را بر اساس API 650 طراحی میکنیم و مخزنهای تحت فشار را بر اساس ASME Section VIII. در هر دو، ضخامت پوسته از فشار (یا ارتفاع ستون مایع)، قطر، تنش مجاز ورق، ضریب جوش و خوردگی مجاز به دست میآید.
خروجی این مرحله فقط یک عدد ضخامت نیست. نقشه ساخت، جانمایی نازلها و فهرست متریال هم آماده میشود. همین فهرست متریال است که وزن مخزن را مشخص میکند و قیمت ساخت مخزن را تا حد زیادی از روی آن حساب میکنیم.
اگر درزهای جوش رادیوگرافی کامل شوند، ضریب جوش بالا میرود و ضخامت لازم کم میشود. ورق نازکتر یعنی وزن کمتر و در مخزنهای بزرگ، اغلب هزینه کل کمتر، حتی با در نظر گرفتن هزینه تست.
۳. تأمین ورق و متریال
ورق، لوله و فلنج را کیلویی میخریم. به همین دلیل قیمت مخزن هم بیشتر از هر چیز به وزن ساختهشده آن بستگی دارد، نه به حجمش. دو مخزن همحجم، یکی برای آب و دیگری برای ۱۰ بار فشار، وزن و قیمت کاملاً متفاوتی دارند.
هر بسته ورق باید گواهی کارخانه سازنده (MTC) داشته باشد تا گرید، ترکیب شیمیایی و خواص مکانیکی آن با نقشه تطبیق داده شود. در ورقهای خاص مثل استیل ۳۱۶ یا تیتانیوم، زمان تأمین متریال گاهی از کل زمان ساخت بیشتر میشود.
۴. برش، نورد و ساخت عدسی
ورقها طبق نقشه گسترده برش میخورند و لبهها برای جوش پخ زده میشوند. بعد دستگاه نورد ورق تخت را به استوانه تبدیل میکند. دقت این مرحله در گردی پوسته پیداست: پوستهای که خوب نورد نشده، موقع مونتاژ با عدسی جفت نمیشود و جوشکار مجبور است با فشار آن را جا بیندازد.
عدسیها با دستگاه عدسیزن و لبهزن فرم میگیرند. نوع عدسی، یعنی توریاسفریکال، بیضوی ۲:۱ یا نیمکره، از محاسبات فشار انتخاب میشود و روی ضخامت و وزن مخزن هم اثر دارد.
۵. مونتاژ و جوشکاری
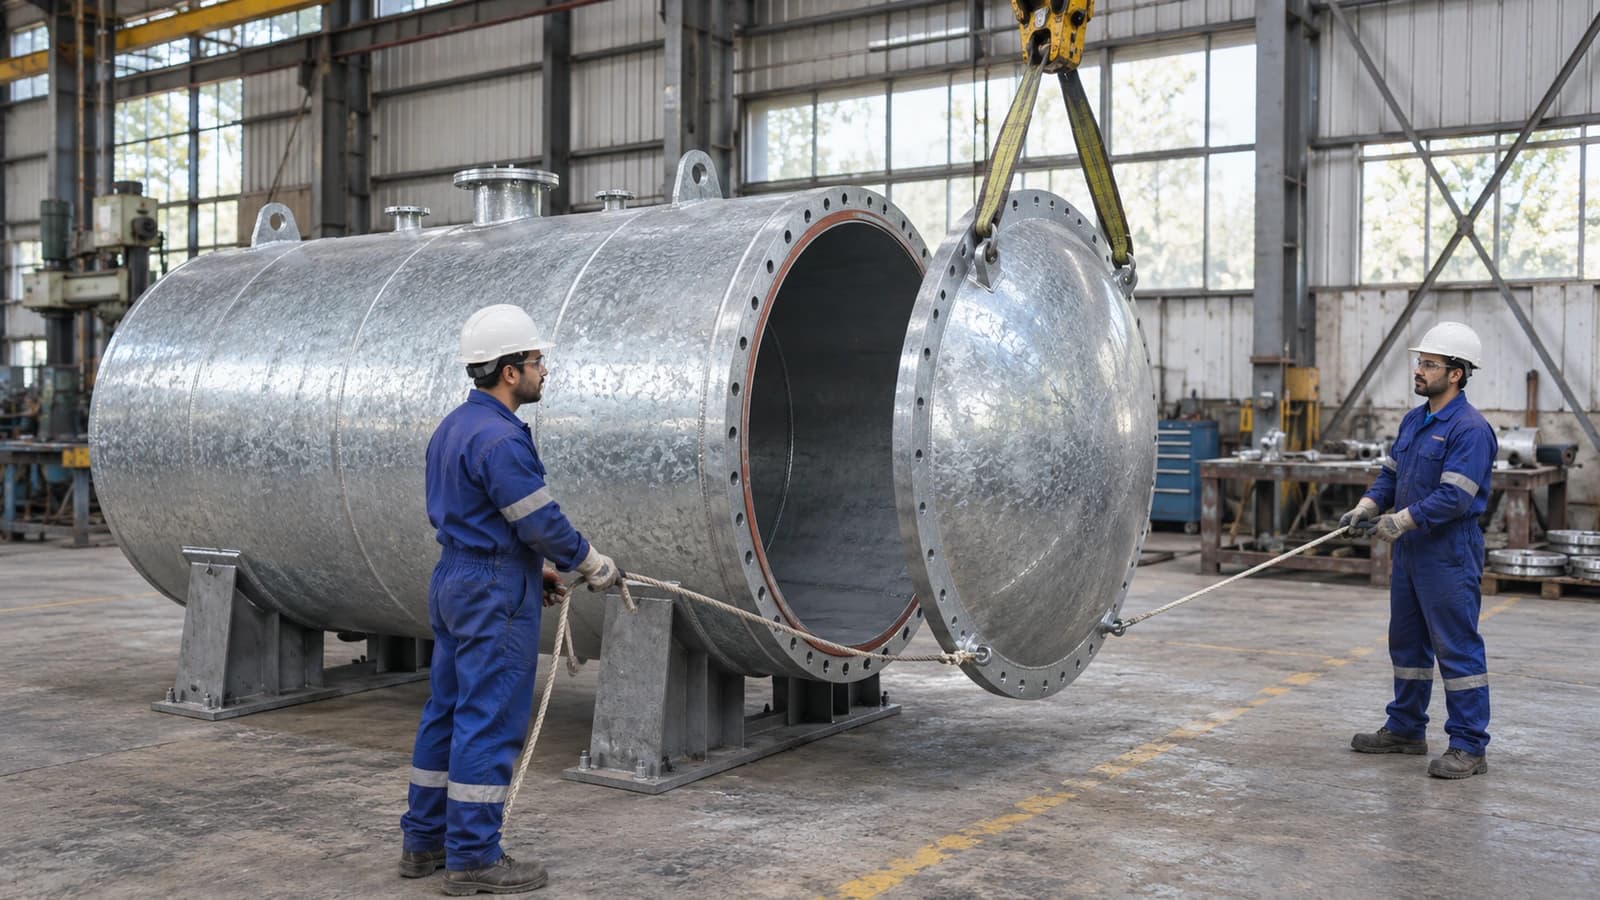
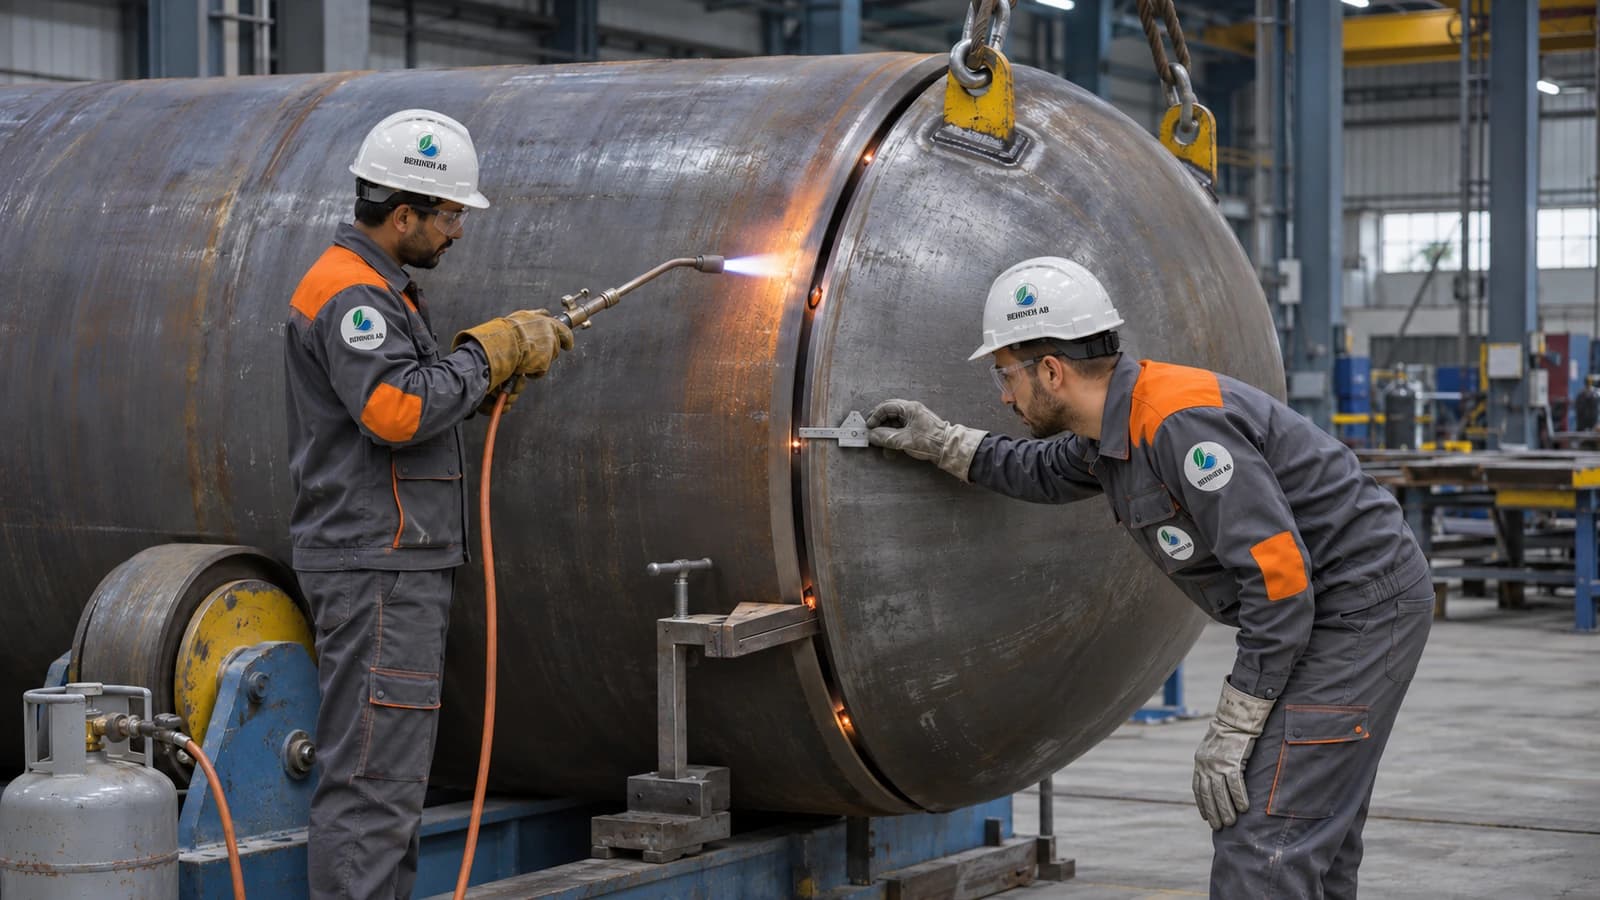
کورسهای پوسته روی هم قرار میگیرند، عدسیها نصب میشوند و بعد نوبت جوش اصلی است. هر جوش طبق دستورالعمل جوشکاری (WPS) و توسط جوشکار تأییدشده انجام میشود. درزهای طولی و محیطی بلند معمولاً با جوش زیرپودری زده میشوند که هم سریعتر است و هم یکنواختتر.
نازلها، دریچه بازدید و ساپورتها در همین مرحله اضافه میشوند. جای هر بازشدگی باید از قبل در محاسبات دیده شده باشد. سوراخی که بعداً روی بدنه باز شود، ممکن است به ورق تقویتی نیاز داشته باشد که در نقشه نبوده است.
۶. تستها: کدام را خودمان انجام میدهیم
آزمون هیدرواستاتیک را در کارخانه خودمان انجام میدهیم: مخزن با آب پر میشود و فشار تا مقدار تعیینشده در کد بالا میرود. بقیه آزمونهای غیرمخرب، یعنی رادیوگرافی، التراسونیک، مایع نافذ و ذرات مغناطیسی، را شرکت بازرسی شخص ثالث انجام میدهد.
دلیل این تقسیم کار ساده است. گزارشی که یک شرکت مستقل امضا کرده، برای کارفرما و بازرس پروژه اعتبار بیشتری دارد تا گزارشی که سازنده درباره کار خودش نوشته است. برای کف مخزنهای بزرگ هم تست وکیوم باکس انجام میشود که معمولاً در محل نصب است.
| آزمون | چه چیزی را پیدا میکند | چه کسی انجام میدهد |
|---|---|---|
| هیدرواستاتیک | نشتی و استحکام کل مخزن زیر فشار | بهینه آب |
| رادیوگرافی (RT) | عیوب داخل جوش مثل تخلخل و ذوب ناقص | شرکت بازرسی شخص ثالث |
| التراسونیک (UT) | عیوب داخلی و ضخامت ورق | شرکت بازرسی شخص ثالث |
| مایع نافذ (PT) | ترکهای سطحی، بهخصوص در استیل | شرکت بازرسی شخص ثالث |
| ذرات مغناطیسی (MT) | ترک سطحی و زیرسطحی در فولاد کربنی | شرکت بازرسی شخص ثالث |
| وکیوم باکس | نشتی جوشهای ورق کف | شرکت بازرسی شخص ثالث |
۷. رنگ، بستهبندی و ارسال
بعد از قبولی در تستها، سطح مخزن آمادهسازی و رنگ میشود. سیستم رنگ به سیال و محیط بستگی دارد: اپوکسی برای داخل مخزن آب و سوخت، پلییورتان برای بیرون مخزنی که زیر آفتاب است. مخزن استیل معمولاً رنگ نمیخورد و فقط اسیدشویی و پسیو میشود.
پیش از ارسال، نازلها با درپوش بسته میشوند و مخزن روی زین یا اسکید بار میشود. مدارک تحویل شامل نقشههای نهایی، گواهی متریال و گزارش تستهاست.
مخزنهای بزرگ: ساخت در محل
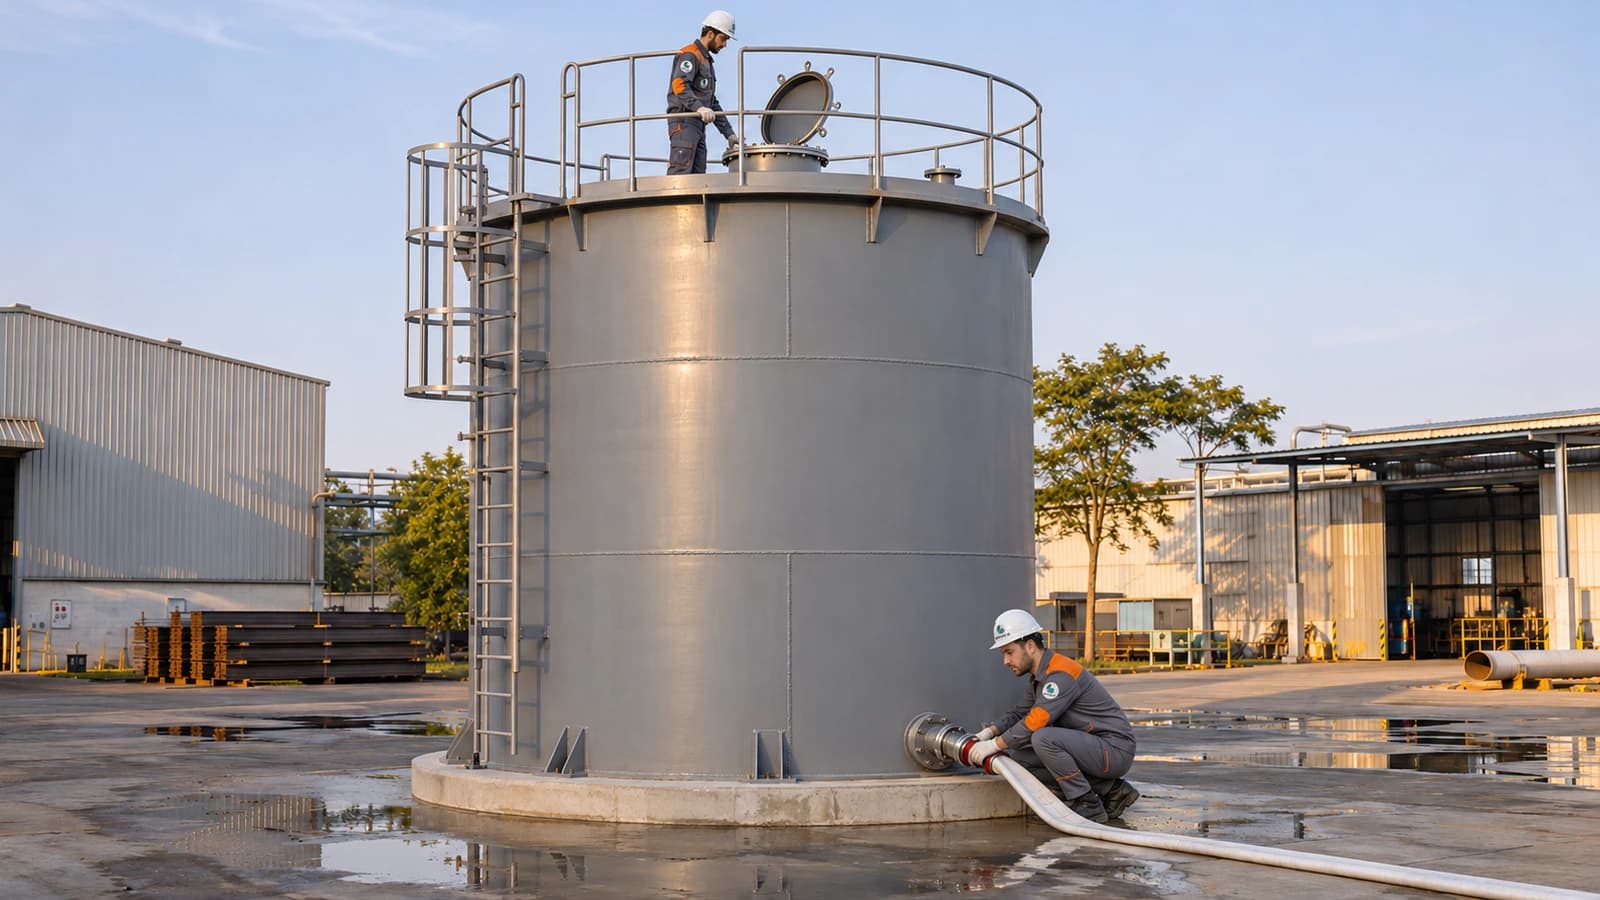
وقتی قطر مخزن از حد مجاز حمل جادهای بیشتر شود، مثل بیشتر مخزنهای نفت و آب چند هزار مترمکعبی، آن را یکجا نمیسازیم. ورقها معمولاً در کارخانه برش، پخ و نورد میخورند و مونتاژ و جوشکاری در محل پروژه انجام میشود.
ساخت مخزن در محل مراحل خودش را دارد: تحویل فونداسیون، جوش ورقهای کف، بالا بردن کورسها و نصب سقف. تست هیدرواستاتیک هم همانجا با پر کردن مخزن انجام میشود و نشست فونداسیون حین آبگیری اندازهگیری میشود.
چه چیزی زمان ساخت را طولانی میکند؟
سه هفته برای یک مخزن ۲۰ هزار لیتری فولادی، زمانی است که متریال در بازار موجود باشد و نقشهها سریع تأیید شوند. این موارد معمولاً زمان را بیشتر میکنند:
- ورق با گرید خاص (استیل ۳۱۶، ورق مخزن تحت فشار، تیتانیوم) که موجودی بازار ندارد
- تأخیر در تأیید نقشه از طرف کارفرما
- هماهنگی زمان بازرس شخص ثالث برای تستها
- عملیات حرارتی پس از جوش (PWHT) در ضخامتهای بالا
- سیستم رنگ چندلایه با زمان خشک شدن طولانی
کیفیت مخزن در برگه داده و طراحی تعیین میشود و در تستها ثابت میشود. قیمت آن را هم بیشتر از هر چیز وزن ورق تعیین میکند. اگر این سه را از اول درست بگیرید، بقیه مراحل ساخت مخزن طبق برنامه پیش میرود.