نسبت قطر به عمق ۱٫۹ به ۱ (کمی کم‌عمق‌تر از ۲:۱)

عدسی بیضوی ۱٫۹:۱ (Elliptical 1.9:1)

نسخهٔ کمی کم‌عمق‌تر از بیضوی ۲:۱، مطابق استاندارد فرانسوی

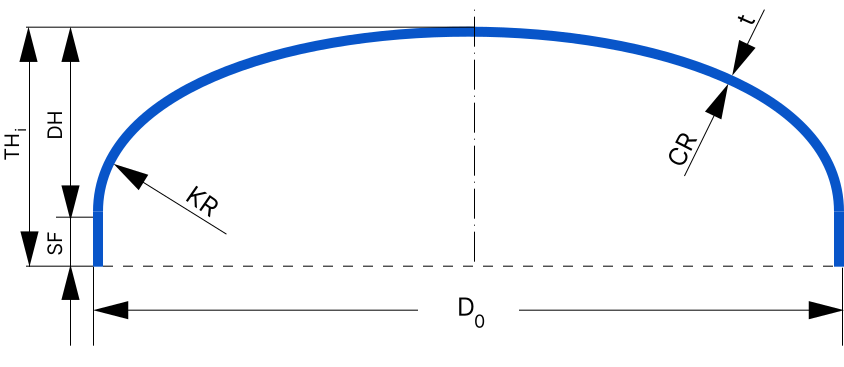
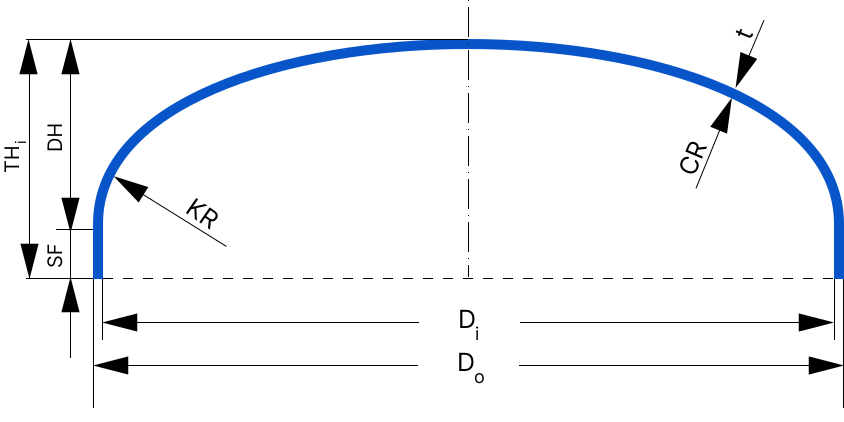
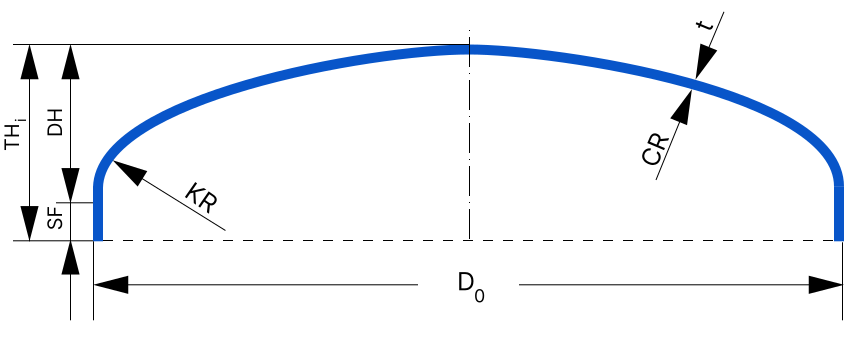
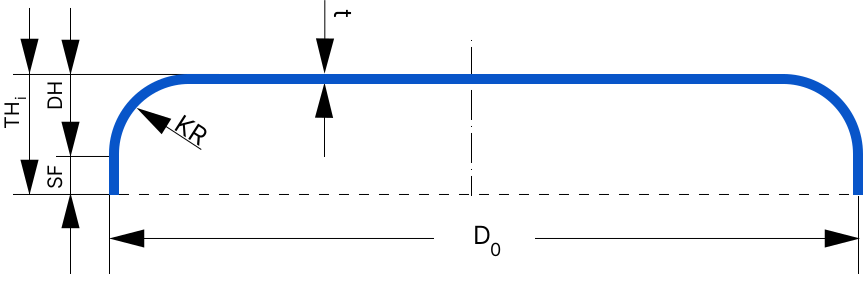
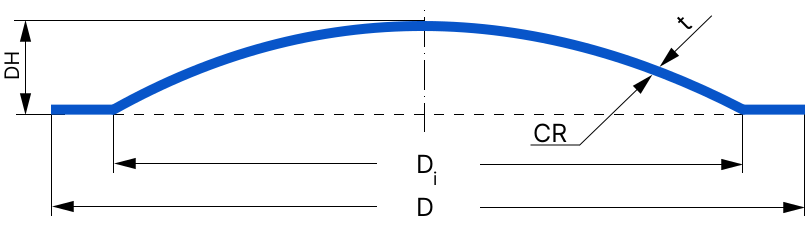
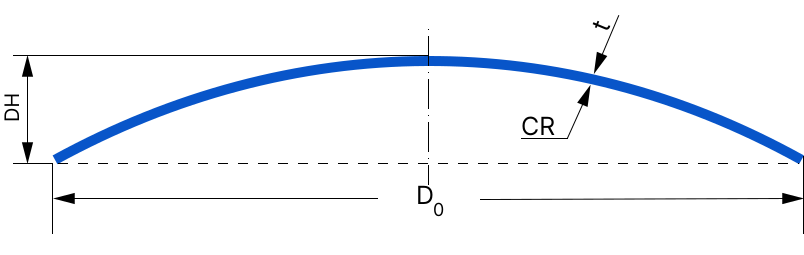
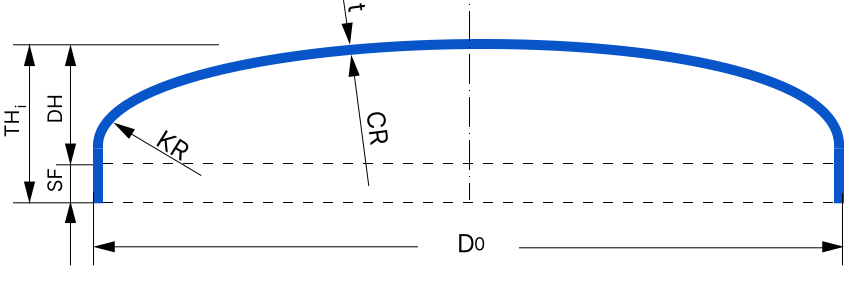
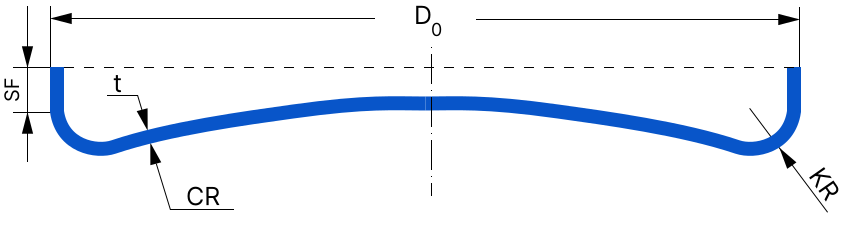
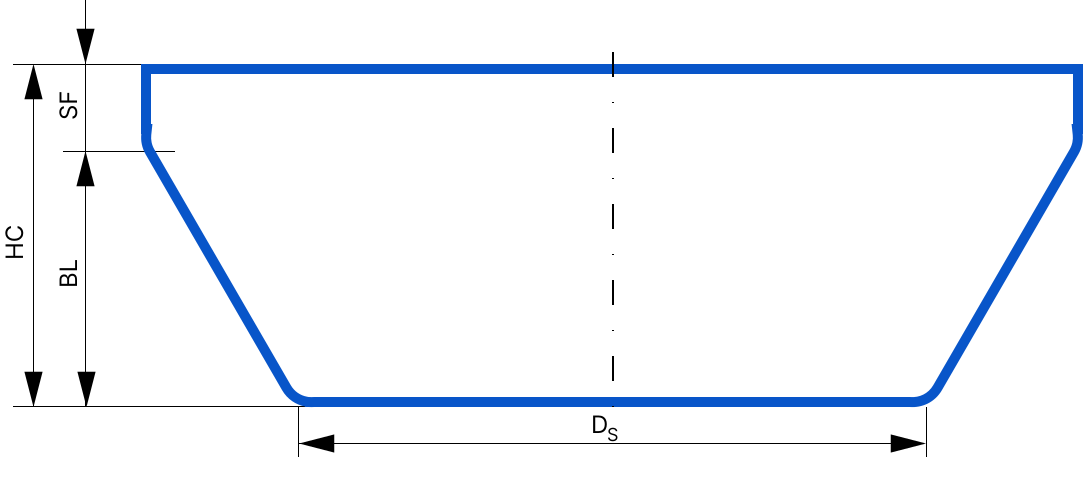
عدسی بیضوی ۱٫۹:۱ مطابق استاندارد فرانسوی NF E 81-103 تعریف می‌شود و نسبت قطر به عمق آن ۱٫۹ به ۱ است؛ یعنی اندکی کم‌عمق‌تر از عدسی بیضوی ۲:۱ استاندارد ASME. شعاع گنبد آن CR = Di/1.16 و شعاع گلویی KR = Di/5.39 است.
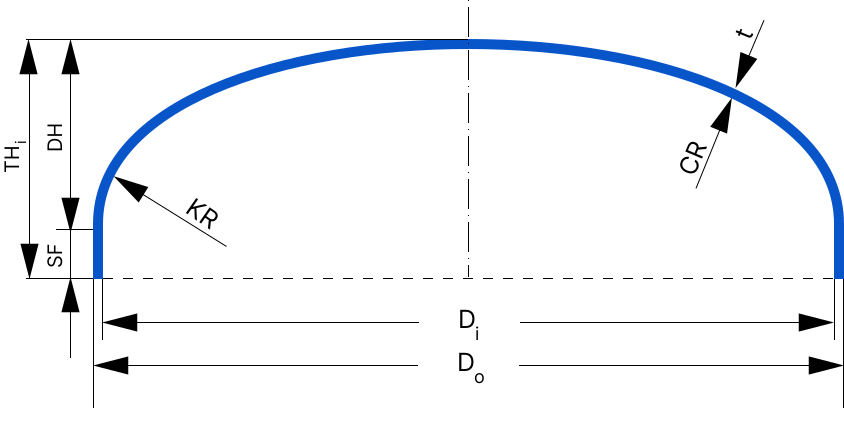
Elliptical 1.9:1

Elliptical 1.9:1

  • CR = Di / 1.16
  • KR = Di / 5.39
  • DH = Di / 3.8
  • SF acc. NF E 81-103
  • THi = SF + DH
  • DH 368 mm
  • THi 410 mm
  • KR 260 mm
  • CR 1207 mm
  • SF 42 mm
فرمول CR
CR = Di / 1.16
فرمول KR
KR = Di / 5.39
فرمول عمق (DH)
DH = Di / 3.8
استاندارد مرجع
NF E 81-103 (فرانسه)
نسبت قطر به عمق ۱٫۹ به ۱
مطابق استاندارد فرانسوی NF E 81-103
فرمول مستقل CR و KR
مناسب پروژه‌های با مبنای اروپایی
عملکرد مکانیکی نزدیک به بیضوی ۲:۱
گواهی متریال ورق همراه هر بار

عدسی بیضوی ۱٫۹:۱ چیست؟

عدسی بیضوی ۱٫۹:۱ مطابق استاندارد فرانسوی NF E 81-103 تعریف می‌شود و نسبت قطر به عمق آن ۱٫۹ به ۱ است؛ یعنی اندکی کم‌عمق‌تر از عدسی بیضوی ۲:۱ استاندارد ASME. شعاع گنبد آن CR = Di/1.16 و شعاع گلویی KR = Di/5.39 است.

این نوع بیشتر در پروژه‌هایی دیده می‌شود که مبنای طراحی آن‌ها استانداردهای اروپایی است. از نظر عملکرد مکانیکی تفاوت چندانی با بیضوی ۲:۱ ندارد، اما اعداد مرجع طراحی مطابق NF E 81-103 محاسبه می‌شود.

فرمول‌های هندسی بیضوی ۱٫۹:۱

فرمول‌ها بر مبنای تقسیم قطر داخلی بر ضرایب استاندارد فرانسوی نوشته می‌شوند:

عمق عدسی
DH = Di / 3.8
شعاع گنبد
CR = Di / 1.16
شعاع گلویی
KR = Di / 5.39
استاندارد
NF E 81-103
نکته کارگاهی

اگر پروژه مشخصات اروپایی (به‌ویژه فرانسوی) را الزامی کرده، تداوم با بیضوی ۱٫۹:۱ منطقی است؛ برای مبنای ASME، بیضوی ۲:۱ منابع مرجع بیشتری دارد.

محاسبه آنلاین

ابعاد، حجم و وزن عدسی را با قطر و ضخامت واقعی ببینید

عدسی بیضوی ۱٫۹:۱ (Elliptical 1.9:1)

Elliptical 1.9:1

Elliptical 1.9:1

  • CR = Di / 1.16
  • KR = Di / 5.39
  • DH = Di / 3.8
  • SF acc. NF E 81-103
  • THi = SF + DH
  • DH 368 mm
  • THi 410 mm
  • KR 260 mm
  • CR 1207 mm
  • SF 42 mm

سطح مایع و حجم داخل این عدسی

نحوه استقرار عدسی مخزن
مساحت سطح داخلی عدسی۰m²
وزن ورق این عدسی۰kg
وزن مایع در این سطح۰kg
ظرفیت کامل این عدسی (پر)۰m³
حجم مایع در این عدسی۰m³
وزن کل (سیال + عدسی)۰kg

گسترده این عدسی (ورق مسطح پیش از فرم‌دهی)

قطری از ورق مسطح که با همان ضخامت و جنس، هم‌وزن با عدسی فرم‌خورده باشد — تخمین اولیه کارگاهی بر اساس برابری وزن، بدون احتساب افزایش ضخامت یا کشش اضافی گلویی.

شعاع ورق مسطح (گسترده)۰mm
قطر ورق مسطح (گسترده)۰mm
مساحت ورق مسطح۰m²

فرآیند تولید و ساخت عدسی مخزن

از محاسبه قطر گسترده عدسی تا لبه‌زنی نهایی — مراحل ساخت عدسی مخزن در کارگاه

  1. محاسبه قطر گسترده عدسی

    برش دیسک از ورق با قطر و ضخامت محاسبه‌شده مطابق نوع عدسی و قطر مخزن

  2. برش گرده ورق عدسی

    برش دقیق ورق فولادی یا استیل با plasma، لیزر یا گاز بر پایه نقشه فنی

  3. عدسی‌زنی با پرس

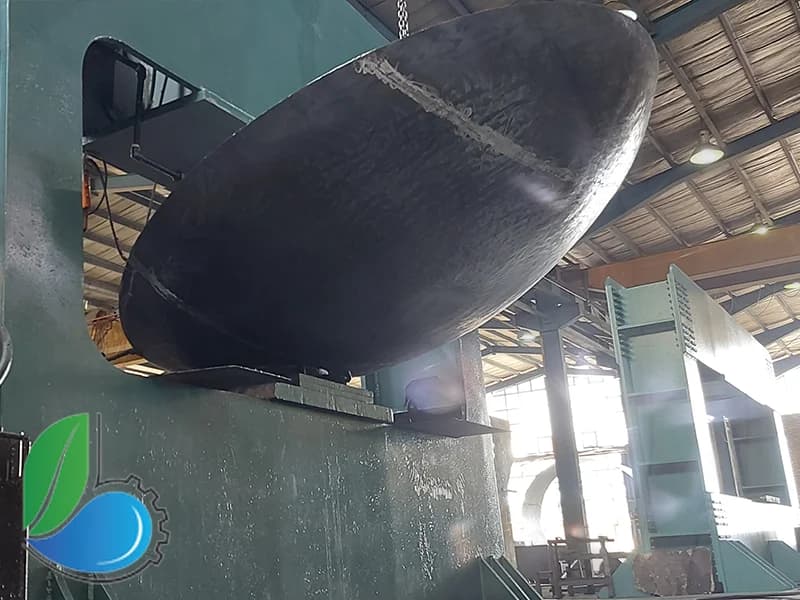
    شکل‌دهی گرم یا سرد دیسک با قالب و پرس صنعتی تا رسیدن به پروفیل نهایی عدسی

  4. لبه‌زنی

    تراش لبه، پخ‌زنی و آماده‌سازی محیط جوش برای نصب روی پوسته مخزن

فرآیند پرس عدسی مخزن در کارگاه بهینه آبویدئو به‌زودی

انتخاب عدسی؛ تعادل بین فشار، هزینه و زمان

اگر پروژهٔ شما مشخصات فنی اروپایی (به‌ویژه فرانسوی) را الزامی کرده یا تجهیزات مشابه قبلی با همین استاندارد ساخته شده‌اند، تداوم با بیضوی ۱٫۹:۱ منطقی است. در غیر این صورت و برای پروژه‌های با مبنای ASME، بیضوی ۲:۱ استاندارد رایج‌تر و منابع مرجع بیشتری دارد.

1فشار و دمای طراحی را از برگه داده بگیرید
2محدودیت ارتفاع محل نصب را بسنجید
3هزینه ورق را با هزینه پرس مقایسه کنید
4موجودی قالب و زمان تحویل را در نظر بگیرید
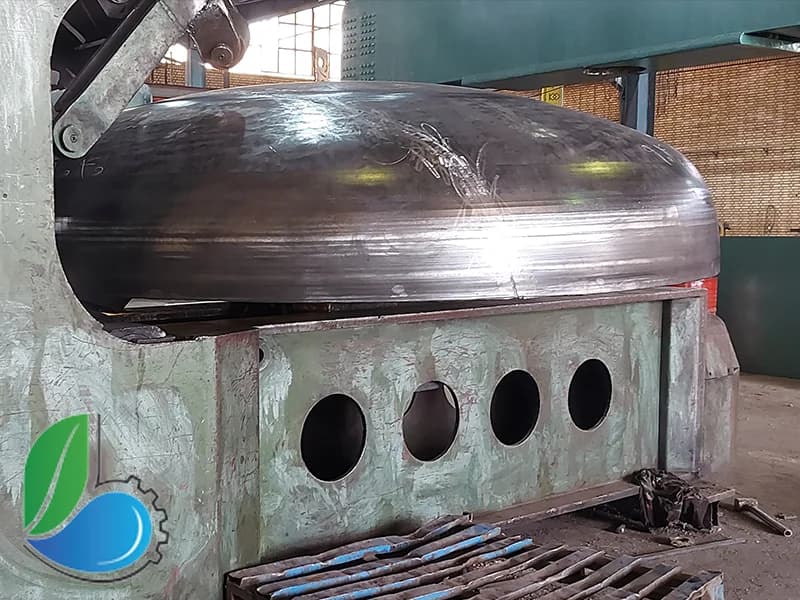
عدسی‌های پرس‌شده در انبار کارگاه

کاربردها و صنایع مصرف

مخازن تحت فشار با مبنای طراحی اروپایی
پروژه‌های صادراتی به بازار فرانسه و اروپا
مخازن ذخیرهٔ فرآیندی صنایع شیمیایی
دیگ‌های بخار مطابق استاندارد فرانسوی

خرید عدسی از بهینه آب

شش مرحله از تماس اول تا تحویل بار

1اعلام مشخصات عدسی

قطر بیرونی، ضخامت ورق، نوع عدسی و متریال مورد نظر را اعلام کنید.

2پیش‌فاکتور فنی عدسی

وزن محاسبه‌شده، قیمت واحد و زمان تحویل در همان روز کاری ارسال می‌شود.

3تأمین ورق عدسی

ورق با گواهی نورد کارخانه تأمین و پیش از برش بازرسی ورودی می‌شود.

4برش و پرس عدسی

برش دیسک، پرس گرم یا سرد بر پایه ضخامت و کنترل ابعاد با شابلون.

5تراش لبه و پخ عدسی

تراش لبه استوانه‌ای و پخ‌زنی برای آماده‌سازی جوش به پوسته.

6بسته‌بندی و ارسال

بسته‌بندی، صدور برگه شناسایی قطعه و ارسال به سراسر کشور.

دلایل تمایز ما

قالب‌های آماده در قطرهای پرتکرار
کنترل ضخامت پس از پرس با ضخامت‌سنج
کنترل پروفیل با شابلون مرجع هر فرم
گواهی متریال ورق همراه هر بار
پرس گرم برای ضخامت‌های بالای ۱۶ میلی‌متر
امکان ساخت عدسی استنلس و گالوانیزه

استعلام قیمت
عدسی مخزن

قطر، ضخامت و نوع عدسی را وارد کنید؛ وزن محاسبه‌شده و قیمت واحد را دریافت می‌کنید.

  • پیش‌فاکتور با وزن دقیق قطعه
  • تحویل عدسی استاندارد در ۷ روز کاری
  • ارسال به سراسر کشور
تماس مستقیم با دفتر فنی
۰۲۱ - ۳۳۴۵ ۶۷۸۹

اطلاعات شما محرمانه است و فقط برای تهیه پیشنهاد فنی استفاده می‌شود.

سایر انواع عدسی

همه مقالات
  • مونتاژ پوسته و عدسی مخزن فلزی در کارگاه ساخت مخزن بهینه آب

    مراحل ساخت مخزن فلزی، از سفارش تا تحویل

    مراحل ساخت مخزن فلزی از برگه داده تا تست و ارسال. یک مخزن ۲۰ هزار لیتری حدود سه هفته طول می‌کشد. نوشته‌ایم این زمان صرف چه کارهایی می‌شود.

    مطالعه بیشتر
  • بازرس در حال انجام آزمون غیرمخرب روی جوش پوسته مخزن فلزی

    تست‌های مخزن؛ هر آزمون چه عیبی را پیدا می‌کند؟

    هیدروتست، رادیوگرافی، التراسونیک، مایع نافذ، ذرات مغناطیسی و وکیوم باکس. هر کدام عیب خاصی را پیدا می‌کنند و جای هیچ‌کدام را دیگری نمی‌گیرد. اینجا مقایسه‌شان کرده‌ایم.

    مطالعه بیشتر
  • مخزن تحت فشار در حال آزمون هیدرواستاتیک با فشارسنج در کارگاه بهینه آب

    آزمون هیدرواستاتیک مخزن؛ گام‌به‌گام

    هیدروتست آخرین امتحان مخزن قبل از تحویل است و ما آن را در کارخانه خودمان انجام می‌دهیم. فشار آزمون، کارهای قبل از آبگیری و اشتباهی که ممکن است موقع تخلیه مخزن را خراب کند.

    مطالعه بیشتر
  • فیلم رادیوگرافی جوش پوسته مخزن روی نگاتوسکوپ

    رادیوگرافی جوش: چه درصدی از درزها باید آزمون شود؟

    درصد رادیوگرافی ضریب جوش را تعیین می‌کند و ضریب جوش ضخامت ورق را. یعنی این تصمیم مستقیم روی وزن و قیمت مخزن اثر دارد.

    مطالعه بیشتر