


طراحی و ساخت
سیکلون صنعتی غبارگیر!
راهنمای گامبهگام طراحی، محاسبات و ساخت کارگاهی
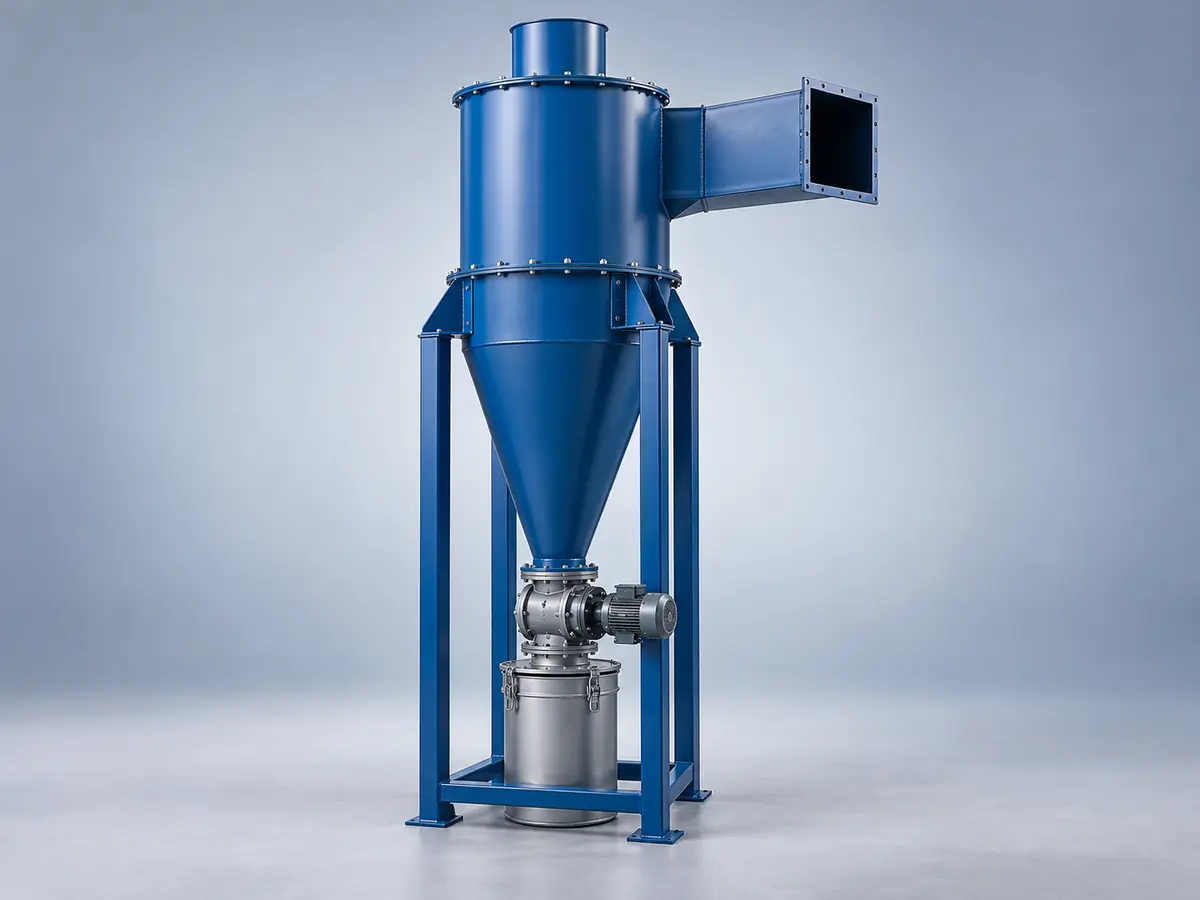
سیکلون ذرات جامد را از گاز با نیروی گریز از مرکز جدا میکند؛ بدون قطعه متحرک یا فیلتر مصرفی. ورتکس خارجی ذرات را به دیواره و هاپر میراند و گاز پاک از Vortex Finder خارج میشود.
۱. مقدمه — سیکلون
جداسازی ذرات با نیروی گریز از مرکز
سیکلون (Cyclone Separator) تجهیز مکانیکی سادهای است که بدون قطعه متحرک یا فیلتر مصرفی، ذرات جامد معلق را از جریان گاز با نیروی گریز از مرکز جدا میکند. مخلوط گاز و ذره بهصورت مماسی وارد محفظه استوانهای-مخروطی میشود؛ ذرات بهدلیل اینرسی بالاتر به دیواره رانده و به هاپر میافتند و گاز سبکتر از Vortex Finder خارج میشود.
بهدلیل سادگی سازه، هزینه ساخت و نگهداری پایین، مقاومت در برابر دما و رطوبت بالا و عدم نیاز به انرژی الکتریکی مستقیم (بهجز فن مکش)، در سیمان، چوب و MDF، آرد و غلات، معدن و سیستمهای غبارگیر صنعتی بهعنوان Pre-cleaner پیش از بگفیلتر یا الکترواستاتیک کاربرد گسترده دارد.
۲. اصول عملکرد و فیزیک
ورود مماسی یا حلزونی از مجرای مستطیلی سرعت خطی را به چرخش نزولی (ورتکس خارجی) تبدیل میکند. شتاب گریز از مرکز میتواند دهها تا صدها برابر g باشد.
در انتهای مخروط، جریان جهت را معکوس کرده و گردباد صعودی مرکزی (ورتکس داخلی) از Vortex Finder خارج میشود و معمولاً به فن مکش یا مرحله تصفیه بعدی میرود.
ذرات روی دیواره سرعت از دست میدهند و با گرانش به هاپر میلغزند؛ تخلیه معمولاً با Rotary Valve یا Flap/Dust Valve بدون شکستن خلأ انجام میشود.
۳. گامهای طراحی ابعادی و هیدرولیکی
ابعاد نسبت به قطر بدنه D تعریف میشوند.
| بعد (نسبت به D) | Lapple (عمومی) | نکته High-Efficiency |
|---|---|---|
| ارتفاع ورودی a | ۰٫۵D | کشیدهتر؛ افت فشار بیشتر |
| عرض ورودی b | ۰٫۲۵D | اغلب ورودی باریکتر |
| قطر Vortex Finder Dₑ | ۰٫۵D | معمولاً کوچکتر |
| ارتفاع استوانه h | ۲D | نسبت H/D بزرگتر |
| ارتفاع کلی H | ۴D | Swift / Stairmand HE |
| دهانه هاپر B | ۰٫۲۵D | — |
| عمق نفوذ S | ۰٫۶۲۵D | حساس به راندمان و ΔP |
طراحی معمولی (Lapple) در برابر پربازده (Swift/Stairmand): راندمان ذرات ریزتر در ازای Nₕ و مصرف فن بالاتر. بهینهسازی چندمتغیره میان راندمان مطلوب و افت فشار اقتصادی ضروری است.
۳.۲–۳.۳. روابط کلیدی عملکرد
قطر برشی d50 و افت فشار برحسب سر سرعت ورودی، دو شاخص اصلی طراحی هیدرولیکیاند:
μ ویسکوزیته گاز، b عرض ورودی، Nₑ تعداد چرخش مؤثر (معمولاً ۵ تا ۱۰)، Vᵢ سرعت ورودی، ρₚ و ρ_g چگالی ذره و گاز. پس از d50، راندمان جزئی با منحنی Grade Efficiency (Lapple / Barth / Iozia-Leith) و راندمان کلی با وزندهی روی Particle Size Distribution بهدست میآید.
۴. طراحی مکانیکی و مهندسی مواد
برخلاف مخازن فشار، در سیکلون سایش (Erosion) معمولاً عامل اصلی ضخامت ورق است.
نواحی ورودی، دیواره مقابل ورودی و کل مخروط بیشترین برخورد را دارند. ضخامت اولیه باید با Erosion Allowance بیش از حداقل سازهای انتخاب شود تا عمر سرویس تأمین گردد.
کربن استیل (ST37/A36) برای بار غباری کم. Hardox 400/450/500 برای سایش شدید (سیمان، معدن، سیلیس) با سختی حدود ۴۰۰–۵۰۰ HB. کاشی سرامیکی آلومینا برای سایش/دمای خیلی بالا با امکان تعویض موضعی. الاستومر یا پلییورتان برای دمای پایین و ذرات نرمتر. انتخاب نهایی بر پایه Life Cycle Cost.
۵. فرآیند ساخت کارگاهی
نورد سه/چهار غلتکی با کنترل Springback، همراستایی لبه پیش از Longitudinal Seam برای جلوگیری از Ovality، و در قطر بزرگ جوش Segments.
Flat Pattern با دقت ریاضی (شعاع بزرگ/کوچک و ارتفاع مایل) معمولاً با پلاسما یا لیزر CNC. نورد با شعاع متغیر یا Cone Rolling و Template. اتصال به استوانه با تلرانس محیطی معمولاً کمتر از ۲–۳ mm و هممرکزی با شاقول لیزری؛ عدم همراستایی تقارن گردباد و راندمان را خراب میکند.
Tangential ساده: ساخت آسانتر، اغتشاش و ΔP بیشتر در اتصال. Involute/Scroll: هدایت تدریجی، راندمان بهتر و افت فشار کمتر؛ در سیمان و معدن ترجیح فزاینده. جوش داخلی بدون پلیسه و عمود بودن دیوارههای مجرا الزامی است.
سیکلون تحت Negative Pressure کار میکند؛ False Air از ترک ریز راندمان و مصرف فن را خراب میکند. Full Continuous Weld، کنترل Welding Sequence برای کاهش اعوجاج، و سنگزنی سطح داخلی مسیر جریان.
Flatness فلنج برای آببندی بدون اصلاح میدانی. زاویه هاپر بزرگتر از Angle of Repose ماده تا Bridging رخ ندهد. اتصال به Rotary/Double Flap Valve کاملاً آببند تا هوای ناخواسته از پایین ذرات را دوباره مکش نکند.
۶. شاپ دراوینگ، مونتاژ و نصب
General Assembly با ابعاد هیدرولیکی، Flat Pattern استوانه/مخروط/ورودی، Weld Detail با نوع و توالی جوش، و نقشه فونداسیون/سازه نگهدارنده با بار وزن پر از ماده در بدترین حالت.
استوانه تراز روی فیکسچر → مخروط هممرکز → Vortex Finder با عمق نفوذ دقیق S → ورودی → هاپر و شیر تخلیه. در سایت، Verticality و استحکام تکیهگاه با تراز لیزری مستند میشود.
۷. افزایش طول عمر در برابر سایش
ورق Hardox یا سرامیک در ورودی، دیواره مقابل و مخروط؛ تعویض لاینر بهجای کل بدنه هزینه تعمیرات را کم میکند.
رسوبدهی کروم-کربید با جوش روی نواحی بحرانی بهعنوان جایگزین اقتصادی لاینر مجزا.
افزایش شعاع انحنای ورودی حلزونی نرخ برخورد مستقیم را کم میکند. ضخامتسنجی التراسونیک دورهای در نقاط بحرانی برای تعمیر پیشگیرانه پیش از سوراخشدگی.
۸. کنترل کیفیت کارگاهی
Air Soap Bubble با فشار داخلی کنترلشده. Vacuum Box برای درزهای خاص. DPT برای ترک سطحی فلنج و نواحی پرتنش.
Ovality استوانه با متر محیطی، هممرکزی مخروط و استوانه، عمق و هممرکزی Vortex Finder، ابعاد و زاویه ورودی. انحراف از تلرانس مستقیماً راندمان طراحی را کم میکند.
بالانس دینامیکی روتور (مثلاً ISO 21940)، کنترل Rotor Clearance برای جلوگیری از نشتی هوا و سایش تماسی، No-load Run Test، و آببندی فلنج هاپر به ولو.
۹. نتیجهگیری
سیکلون بهدلیل سادگی، نبود قطعه متحرک در مسیر جداسازی، هزینه پایین نسبت به بگفیلتر یا الکترواستاتیک، و کار در دمای بالا، همچنان پیشتصفیه و جداساز پرکاربرد در سیمان، معدن، چوب، آرد و Dust Collection است. موفقیت طراحی نیازمند توازن هندسه (Lapple در برابر Swift)، راندمان و ΔP، متریال ضدسایش، و اجرای دقیق نورد و جوش — بهویژه مخروط — است.
چالشهای ذاتی: سایش مداوم بدنه و افت شدید راندمان برای ذرات معمولاً زیر ۱۰ μm. در Emission Standards سختگیرانه، سیکلون معمولاً Pre-cleaner اقتصادی پیش از تصفیه ثانویه (بگفیلتر) است، نه راهحل نهایی.
مشخصات فنی
چه زمانی سیکلون بهجای فیلتر کیسهای انتخاب میشود؟
سیکلون برای ذرات درشتتر و بار گردوغبار بالا اقتصادی است و هزینه نگهداری مدیا ندارد. برای ذرات بسیار ریز معمولاً بهعنوان پیشجداساز قبل از فیلتر کیسهای یا الکتروفیلتر استفاده میشود.
پارامترهای مؤثر بر راندمان سیکلون
قطر ورودی، سرعت گاز، قطر بدنه، زاویه مخروط و چگالی ذرات مهمترین عواملاند. افزایش سرعت راندمان را بالا میبرد اما افت فشار و سایش را نیز افزایش میدهد؛ بنابراین تعادل طراحی ضروری است.
کاربردها و صنایع مصرف
گالری تصاویر
گالری تصاویر سیکلون
سؤالات متداول
استعلام قیمت
سیکلون
دیتاشیت فشار، دما و نوع سیال را وارد کنید؛ کارشناسان ما حداکثر تا ۲۴ ساعت کاری پیشنهاد فنی و قیمت را ارسال میکنند.
- پاسخ فنی مکتوب همراه نقشه مفهومی پیشنهادی
- بازدید از محل نصب در تهران و حومه
- گارانتی ۲۴ ماهه ساخت و جوش



