


ساخت مخزن استیل
مخازن فولاد زنگنزن در صنعت آب · گریدها، خوردگی، پرداخت سطح و استانداردهای بهداشتی
مخزن استیل برای جایی است که سیال نباید با ورق واکنش بدهد یا آلوده شود: آب شرب، آب RO، شیر و مواد غذایی، دارو و بسیاری از مواد شیمیایی. استیل یک لایه محافظ اکسید کروم دارد که اگر خراش بردارد دوباره تشکیل میشود. برای همین مخزن استیل پوشش داخلی لازم ندارد.
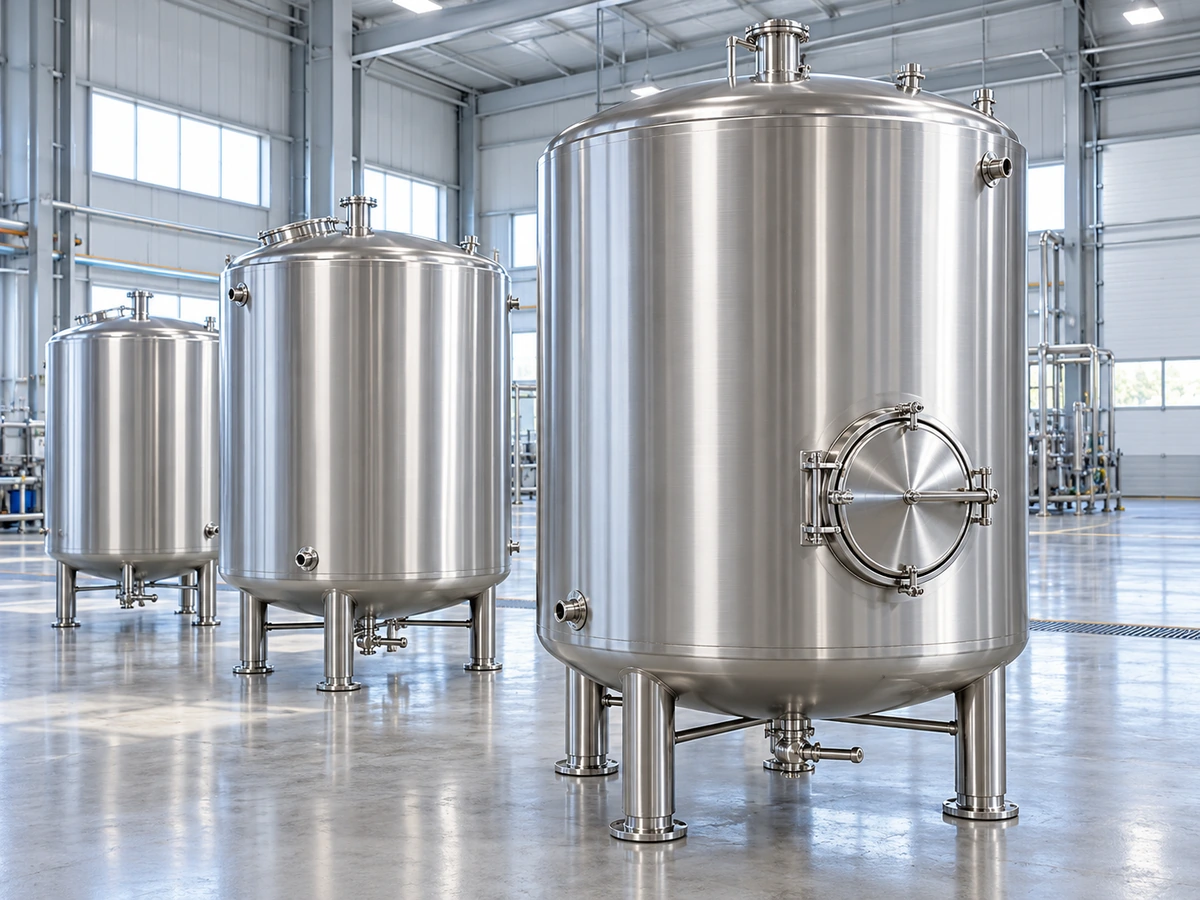
ساخت مخزن استیل
مخزن فولاد زنگنزن برای آب، غذا، دارو و مواد شیمیایی
گرید را سیال تعیین میکند. ۳۰۴ برای آب و بیشتر مواد غذایی کافی است. جایی که کلراید یا اسید هست، ۳۱۶ یا 316L لازم میشود. در مخزنهای غذایی و دارویی، کیفیت جوش و پرداخت سطح داخلی بهاندازه خود گرید مهم است، چون باکتری در سطح زبر و جوش ناصاف جا میگیرد.
بهینه آب مخزن استیل را از ۵۰۰ تا ۱۰۰ هزار لیتر، تکجداره، دوجداره و همزندار میسازد. وزن مخزن استیل تقریباً با فولادی برابر است، ولی قیمت هر کیلو ورق استیل چند برابر است. قیمت ساخت مخزن را بر اساس همین وزن حساب میکنیم. پایینتر گریدها، خوردگی، پرداخت سطح، جوش و پسیواسیون را توضیح دادهایم.
چرا فولاد زنگنزن؟
فولاد زنگنزن حداقل ۱۰٫۵٪ کروم دارد. کروم با اکسیژن لایه اکسید کروم بسیار نازک، چگال و خودترمیمشونده میسازد که فلز پایه را از خوردگی محافظت میکند — راز «زنگنزنبودن».
۲. گریدهای رایج فولاد زنگنزن
متداولترین گرید جهان («۱۸-۸»: حدود ۱۸٪ Cr و ۸٪ Ni). مناسب آب شرب، آب سرد/گرم و کاربردهای عمومی غذایی. 304L کمکربن برای جوشکاری سنگین و کاهش Sensitization و خوردگی مرزدانهای.
۳۱۶ با ۲–۳٪ مولیبدن مقاومت به Pitting و Crevice در کلراید (آب دریا، لبشور، نمک) را بالا میبرد — استاندارد دارویی و محیط خورنده. 316L با C < ۰٫۰۳٪ مقاومت HAZ را حفظ میکند و استاندارد طلایی WFI، بیوتک و Sanitary است.
| گرید | ترکیب شاخص | مقاومت خوردگی | کاربرد نمونه |
|---|---|---|---|
| ۳۰۴ | ۱۸٪ Cr · ۸٪ Ni | خوب | آب شرب، مخازن عمومی، غذا |
| 304L | ۳۰۴ کمکربن | خوب (جوش بهتر) | سازههای جوشی سنگین |
| ۳۱۶ | + ۲–۳٪ Mo | عالی | کلراید، آب دریا، دارویی |
| 316L | ۳۱۶ کمکربن | عالی (جوش برتر) | WFI، بیوتک، بهداشتی |
کلراید، آب دریا یا الزام دارویی سختگیرانه → ۳۱۶/316L. آب شرب معمولی → ۳۰۴ اقتصادیتر. جوشکاری گسترده → نسخه L.
۳. دلایل انتخاب فولاد زنگنزن
لایه Passive حتی پس از خراش در حضور اکسیژن بازسازی میشود. عمر چند دههای بدون پوشش داخلی. یکنواخت نادر است؛ حفرهای/شکافی با ۳۱۶ و پرداخت مناسب؛ مرزدانهای با گرید L و پسیواسیون.
سطح غیرمتخلخل چسبیدن باکتری و بیوفیلم را کم میکند؛ طعم و بو به آب نمیدهد. در غذا و دارو با CIP/SIP تمیز و استریل میشود و دمای بخار را تحمل میکند.
دوام بالا، مقاومت دمایی وسیع، استحکام مکانیکی، بازیافت ۱۰۰٪ و ظاهر براق مناسب محیط صنعتی و نمایشی.
۴. فینیش سطحی و پارامتر Ra
هرچه Ra پایینتر، سطح صافتر، تمیزپذیری بهتر و نقاط تجمع باکتری کمتر:
سطح ناهموار مانند دره و قله میکروسکوپی آلودگی و باکتری را به دام میاندازد. در دارویی معمولاً Ra < ۰٫۸ µm (۳۲ µin) و در کاربردهای بحرانی Ra < ۰٫۴ µm الزامی است. الکتروپولیش لایه غنی از کروم میسازد و در WFI و بیوتک استاندارد رایج است.
۴-۲. الکتروپولیش (Electropolishing)
حذف انتخابی لایه نازک سطح با فرآیند الکتروشیمیایی؛ برجستگی میکروسکوپی کم میشود و سطح براق غنی از کروم با مقاومت خوردگی و بهداشت بالاتر بهدست میآید — استاندارد رایج WFI و دارویی.
۵. جوشکاری اوربیتال و پسیواسیون
GTAW/TIG مکانیزه با چرخش کنترلشده سر جوش حول اتصال. کیفیت یکنواخت، نفوذ کامل، حداقل Heat Tint، ثبت دیجیتال پارامترها برای Validation. در دارویی و آب فوقخالص عملاً الزام است. Back Purging آرگون برای جلوگیری از اکسیداسیون ریشه.
پس از جوش و ماشینکاری، ذرات آهن آزاد و رنگ حرارتی مقاومت را کم میکنند. پسیواسیون با اسید نیتریک یا سیتریک آهن آزاد را حذف و لایه Passive کروم را بازسازی میکند. معمولاً پس از Pickling (حذف Heat Tint شدید).
۱) Degreasing ۲) Pickling ۳) شستوشو و خنثیسازی ۴) Passivation ۵) شستوشوی نهایی، خشک و بازرسی. رنگ حرارتی پس از جوش نشانه کاهش کروم سطحی است و باید کاملاً حذف شود.
۶. استانداردهای بهداشتی و کیفیت
A-3: طراحی بهداشتی غذا/لبنی/آشامیدنی. FDA: مواد در تماس با غذا و دارو (۳۰۴/۳۱۶ تأییدشده؛ واشر و آببند نیز باید مطابق باشد). ASME BPE: بیوفارما. EHEDG: طراحی بهداشتی اروپا. ASME VIII: مخازن تحت فشار. NSF/ANSI 61: اجزای آب شرب. EN 10088: مشخصات مواد.
| استاندارد | حوزه کاربرد |
|---|---|
| A-3 | تجهیزات غذایی، لبنی و آشامیدنی |
| FDA | مواد در تماس با غذا و دارو |
| ASME BPE | تجهیزات بیوفارماسیوتیکال |
| NSF/ANSI 61 | اجزا سیستم آب شرب |
| ASME Sec VIII | مخازن تحت فشار |
۷. کاربردها در صنعت آب
ذخیره آب شرب در ساختمان و شبکه. سیستم RO و آب فوقخالص/مقطر با 316L و الکتروپولیش. هیدروفور و انبساط تحت فشار. غذا، دارو و بیوتک با CIP/SIP. ذخیره و دوزینگ مواد شیمیایی تصفیه آب با گرید متناسب.
| کاربرد | گرید پیشنهادی | نکته کلیدی |
|---|---|---|
| آب شرب | ۳۰۴ / ۳۱۶ | سطح بهداشتی، عدم انتقال طعم |
| آب فوقخالص و RO | 316L | الکتروپولیش، Ra پایین |
| هیدروفور و انبساط | ۳۰۴ / ۳۱۶ | مقاومت فشار، ASME VIII |
| دارویی و بیوتک | 316L | CIP/SIP، BPE، اوربیتال |
| مواد شیمیایی | ۳۱۶ به بالا | انتخاب بر پایه ماده |
۸. جمعبندی
مخازن استیل با ترکیب مقاومت خوردگی، بهداشت، دوام و استحکام، انتخاب مطمئن صنعت آب و صنایع بهداشتیاند. انتخاب گرید، کیفیت Ra، جوش اوربیتال و پسیواسیون عمر مفید را تعیین میکنند؛ رعایت A-3، FDA و ASME BPE ایمنی محصول را تضمین میکند.
شرکت مهندسی بهینه آب آماده مشاوره تخصصی در انتخاب گرید، طراحی و ساخت مخازن استیل برای آب شرب، صنعتی، غذایی و دارویی است.
مشخصات فنی
کاربردها و صنایع مصرف
گالری تصاویر
ساخت مخزن استیل
سؤالات متداول
استعلام قیمت
ساخت مخزن استیل
دیتاشیت فشار، دما و نوع سیال را وارد کنید؛ کارشناسان ما حداکثر تا ۲۴ ساعت کاری پیشنهاد فنی و قیمت را ارسال میکنند.
- پاسخ فنی مکتوب همراه نقشه مفهومی پیشنهادی
- بازدید از محل نصب در تهران و حومه
- گارانتی ۲۴ ماهه ساخت و جوش



