


ساخت مخزن استیل ۳۱۶
راهنمای جامع فنی و مهندسی · شرکت مهندسی بهینه آب
مخازن فولاد زنگنزن گرید ۳۱۶ پاسخ مهندسی به خوردگی حفرهای و شکافی در حضور کلراید هستند؛ نه صرفاً ارتقای ساده نسبت به ۳۰۴. مولیبدن ۲–۳٪ لایه Passive را پایدار میکند و PREN را به حدود ۲۴–۲۸ میرساند.
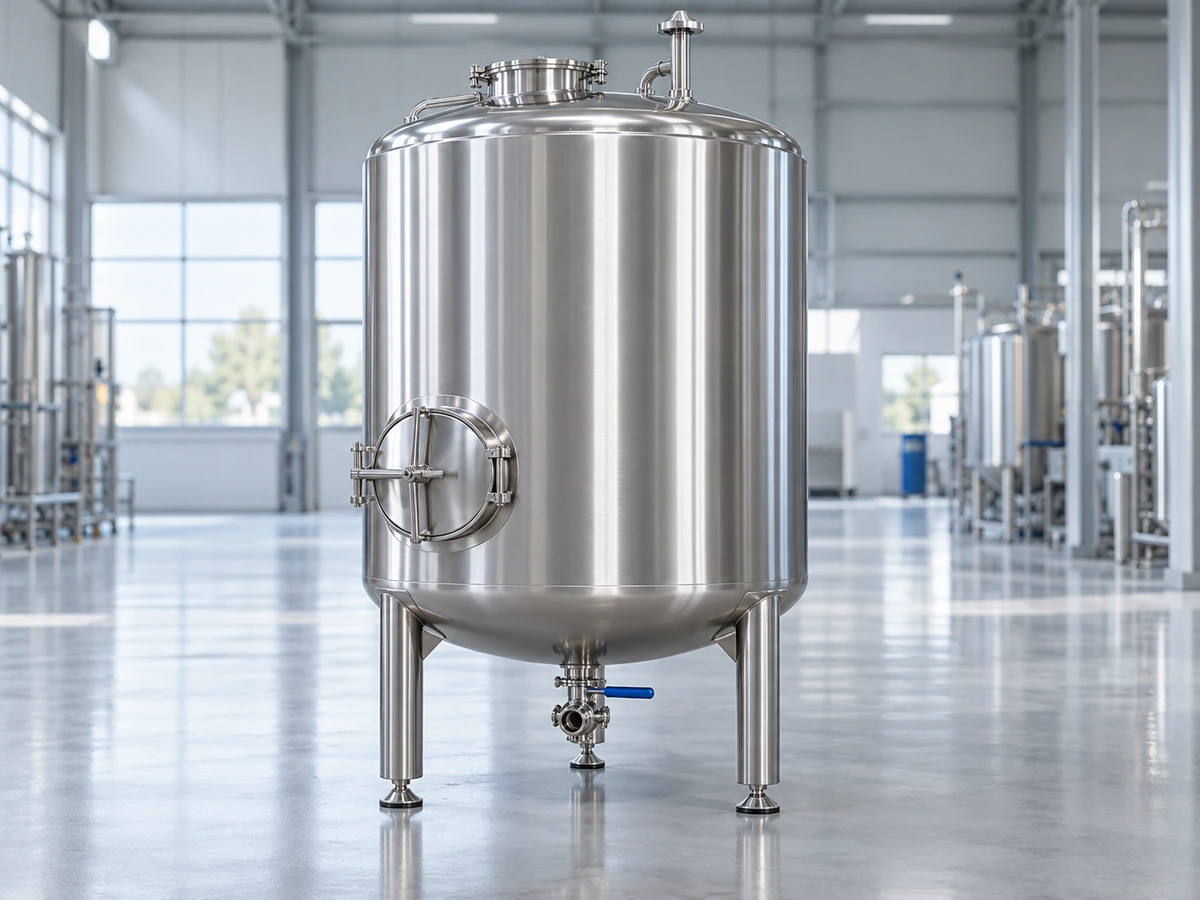
ساخت مخزن استیل ۳۱۶
شرکت مهندسی بهینه آب · راهنمای جامع فنی
مخازن فولاد زنگنزن گرید ۳۱۶ از پرکاربردترین و حساسترین تجهیزات در محیطهای شدیداً خورندهاند. انتخاب ۳۱۶ صرفاً ارتقای ساده نسبت به ۳۰۴ نیست؛ پاسخ مهندسی به مقاومت در برابر خوردگی حفرهای (Pitting) و شکافی (Crevice) در حضور یون کلراید است.
شرکت مهندسی بهینه آب مخازن استیل ۳۱۶ و ۳۱۶L را با استانداردهای بینالمللی ساخت و کنترل کیفیت مبتنی بر آزمونهای تأییدی برای کاربردهای تخصصی طراحی و تولید میکند. این مقاله ویژگیهای متالورژیکی، ساخت، جوشکاری، پسیواسیون، QC و استانداردهای مرتبط را بررسی میکند.
چرا گرید ۳۱۶؟ نگاه متالورژیکی
گرید ۳۱۶ معمولاً ۲ تا ۳٪ مولیبدن دارد؛ در ۳۰۴ عملاً وجود ندارد. مولیبدن پایداری لایه Passiveید کروم (Passive Layer) را در حضور کلراید افزایش میدهد و از شکست موضعی و تشکیل حفره در آب دریا، آبشور و برخی مواد شیمیایی جلوگیری میکند.
| عنصر | گرید ۳۰۴ | گرید ۳۱۶ |
|---|---|---|
| کروم (Cr) | ۱۸ – ۲۰٪ | ۱۶ – ۱۸٪ |
| نیکل (Ni) | ۸ – ۱۰٫۵٪ | ۱۰ – ۱۴٪ |
| مولیبدن (Mo) | — | ۲ – ۳٪ |
| کربن (C) | ≤ ۰٫۰۸٪ | ≤ ۰٫۰۸٪ |
شاخص PREN و تمایز ۳۱۶
کمیسازی مقاومت به خوردگی حفرهای با شاخص PREN؛ هرچه بالاتر، مقاومت کلرایدی بیشتر:
تفاوت PREN توضیح میدهد که در آب دریا یا سیالات کلرایدی، گرید ۳۱۶ انتخاب الزامی است نه اختیاری. برای مخازن جوشی بدون PWHT، ۳۱۶L با کربن حداکثر ۰٫۰۳٪ احتمال Sensitization و خوردگی بیندانهای را بهشدت کم میکند و انتخاب استاندارد بهینه آب است.
گرید ۳۱۶L؛ کنترل خوردگی بیندانهای
در جوشکاری آستنیتی، ناحیه حدود ۴۵۰–۸۵۰ °C مستعد حساسشدن است: کربن با کروم کاربید در مرزدانه میسازد، کروم مرزدانه تهی میشود و خوردگی بیندانهای (Intergranular Corrosion) رخ میدهد.
۳۱۶L نسخه کمکربن با C حداکثر ۰٫۰۳٪ است. برای مخازن جوشی — بهویژه بدون تنشزدایی حرارتی — ۳۱۶L بهشدت توصیه میشود و کیفیت جوش پایدارتری در برابر خوردگی میدهد.
کاربردهای تخصصی مخزن ۳۱۶
ذخیره و فرآوری آب دریا، آبشیرینکن (Desalination) و آبهای شور بهدلیل کلراید بالا. در تصفیه صنعتی با آب سخت یا نمکی نیز ترجیح داده میشود.
نگهداری اسیدهای آلی و رقیق، محلولهای نمکی و سیالات فرآیندی. مولیبدن مقاومت ویژهای در برابر اسید سولفوریک رقیق و اسید فسفریک میدهد.
۳۱۶L استاندارد صنعتی دارویی، غذایی و آرایشی است؛ مقاومت خوردگی، عدم واکنش با فرآورده و قابلیت Sanitary Finish. معمولاً با الکتروپولیش و Ra کنترلشده ساخته میشود.
فرآیند ساخت در بهینه آب
۱) طراحی بر اساس فشار، دما، سیال و حجم مطابق کد (مثلاً ASME). ۲) تأمین ورق و اتصالات با MTC مطابق EN 10204 3.1. ۳) برش سرد یا پلاسما/لیزر، رول بدنه و پرس عدسی — بدون آلودگی ابزار کربناستیل (Iron Contamination). ۴) مونتاژ و جوش بر اساس WPS. ۵) پرداخت، اسیدشویی و پسیواسیون. ۶) NDT، نشتی و هیدرواستاتیک.
جوشکاری GTAW؛ روش استاندارد
ترجیحی برای پاس ریشه و اتصالات حساس: کنترل حرارت ورودی، جوش تمیز بدون Spatter، مناسب ورق نازک و بهداشتی، کیفیت متالورژیکی بالای فلز جوش.
برای ۳۱۶: ER316. برای ۳۱۶L: ER316L. فیلر کمکربن برای حفظ مقاومت خوردگی جوش ضروری است.
سطح ریشه باید با آرگون از اکسیژن هوا محافظت شود؛ وگرنه Sugaring مقاومت خوردگی جوش را نابود میکند. کنترل O₂ باقیمانده معمولاً کمتر از ۰٫۱٪ و کنترل Heat Input / Interpass Temperature در WPS الزامی است.
اسیدشویی و پسیواسیون
با مخلوط اسید نیتریک و هیدروفلوریک (ژل/خمیر روی جوشها) لایه اکسید حرارتی، رنگ حرارتی اطراف جوش و آلودگی آهنی حذف میشود.
پس از اسیدشویی، با اسید نیتریک (یا سیتریک سازگار با محیط زیست) لایه Passive اکسید کروم یکنواخت بازسازی میشود. استاندارد مرجع: ASTM A967.
آزمون PMI؛ تأیید قطعی آلیاژ
۳۰۴ و ۳۱۶ ظاهراً یکساناند؛ جایگزینی اشتباه یا فیلر نامناسب میتواند به شکست فاجعهبار در محیط خورنده منجر شود.
PMI با XRF یا اسپکترومتری نشری ترکیب عنصری پایه و جوش را غیرمخرب اندازه میگیرد؛ مهمترین هدف تأیید حضور مولیبدن است. بهینه آب PMI را روی ورق ورودی و فلز جوش نهایی انجام میدهد.
استانداردهای ASTM و ASME
A240 ورق آستنیتی فشار (۳۱۶/۳۱۶L). A312/A358 لوله. A182 فلنج و فورج. A967 پسیواسیون.
Section VIII Div.1 مخازن فشار. Section IX صلاحیت WPS/PQR و جوشکار. Section II مشخصات مواد. برای دارویی/بهداشتی: ASME BPE.
کنترل کیفیت و آزمونهای نهایی
| آزمون | هدف |
|---|---|
| بازرسی چشمی (VT) | کنترل ظاهری جوش و سطح |
| مایع نافذ (PT) | ترکها و عیوب سطحی |
| رادیوگرافی (RT) | عیوب داخلی جوش |
| هیدرواستاتیک | یکپارچگی و آببندی |
| PMI | تأیید گرید آلیاژ |
| Ferroxyl Test | تأیید حذف آلودگی آهنی |
جمعبندی
ساخت مخزن استیل ۳۱۶ ترکیبی از متالورژی، جوشکاری تخصصی و QC دقیق است. انتخاب صحیح ۳۱۶ در برابر ۳۱۶L، GTAW با Back Purging، اسیدشویی و پسیواسیون، و تأیید نهایی با PMI تفاوت مخزن ماندگار و تجهیز پرخطر را رقم میزند.
شرکت مهندسی بهینه آب با پایبندی به ASTM و ASME و پروتکلهای کنترل کیفی جامع، مخازن استیل ۳۱۶ را از آب دریا تا صنایع دارویی طراحی و تولید میکند. برای مشاوره فنی و پیشنهاد قیمت با کارشناسان در تماس باشید.
مشخصات فنی
کاربردها و صنایع مصرف
گالری تصاویر
ساخت مخزن استیل ۳۱۶
سؤالات متداول
استعلام قیمت
ساخت مخزن استیل ۳۱۶
دیتاشیت فشار، دما و نوع سیال را وارد کنید؛ کارشناسان ما حداکثر تا ۲۴ ساعت کاری پیشنهاد فنی و قیمت را ارسال میکنند.
- پاسخ فنی مکتوب همراه نقشه مفهومی پیشنهادی
- بازدید از محل نصب در تهران و حومه
- گارانتی ۲۴ ماهه ساخت و جوش



