ساخت مخزن تحت فشار با مخزن ذخیره معمولی فرق دارد: ردیابی متریال، کنترل ضخامت عدسی بعد از فرمینگ، تقویت نازل، PWHT و هیدروتست ۱٫۳ برابر.
چه چیزی مخزن تحت فشار را متفاوت میکند؟
مسیر کلی ساخت همان است که در مراحل ساخت مخزن نوشتهایم. ولی در مخزن تحت فشار هر مرحله یک کنترل اضافه دارد، چون اشتباه در آن با یک نشتی ساده تمام نمیشود. ASME Section VIII Division 1 برای هر مرحله مشخص کرده چه چیزی باید کنترل و ثبت شود.
۱. طراحی
طراحی با چند عدد شروع میشود: حداکثر فشار کاری مجاز (MAWP)، دمای طراحی، حداقل دمای طراحی فلز (MDMT)، نوع سیال و خوردگی مجاز. ضخامت پوسته و عدسی از اینها و از ضریب جوش به دست میآید. ضریب جوش هم به درصد رادیوگرافی بستگی دارد.
هر بازشدگی روی بدنه، پوسته را ضعیف میکند. برای همین تقویت نازل برای تکتک نازلها چک میشود و اگر لازم باشد، ورق تقویتی اضافه میشود. برای تخمین اولیه ضخامت و وزن، محاسبه آنلاین مخزن تحت فشار را ببینید.
۲. متریال و ردیابی
ورق مخزن تحت فشار باید از گریدهای مجاز ASME باشد، مثل SA-516 Gr.70 برای فولاد کربنی، و گواهی کارخانه داشته باشد. شماره ذوب (Heat Number) هر ورق قبل از برش روی تکهها منتقل میشود. اینطوری بعد از ساخت هم معلوم است هر قسمت مخزن از کدام ورق آمده.
۳. فرمدهی عدسی و کنترل ضخامت
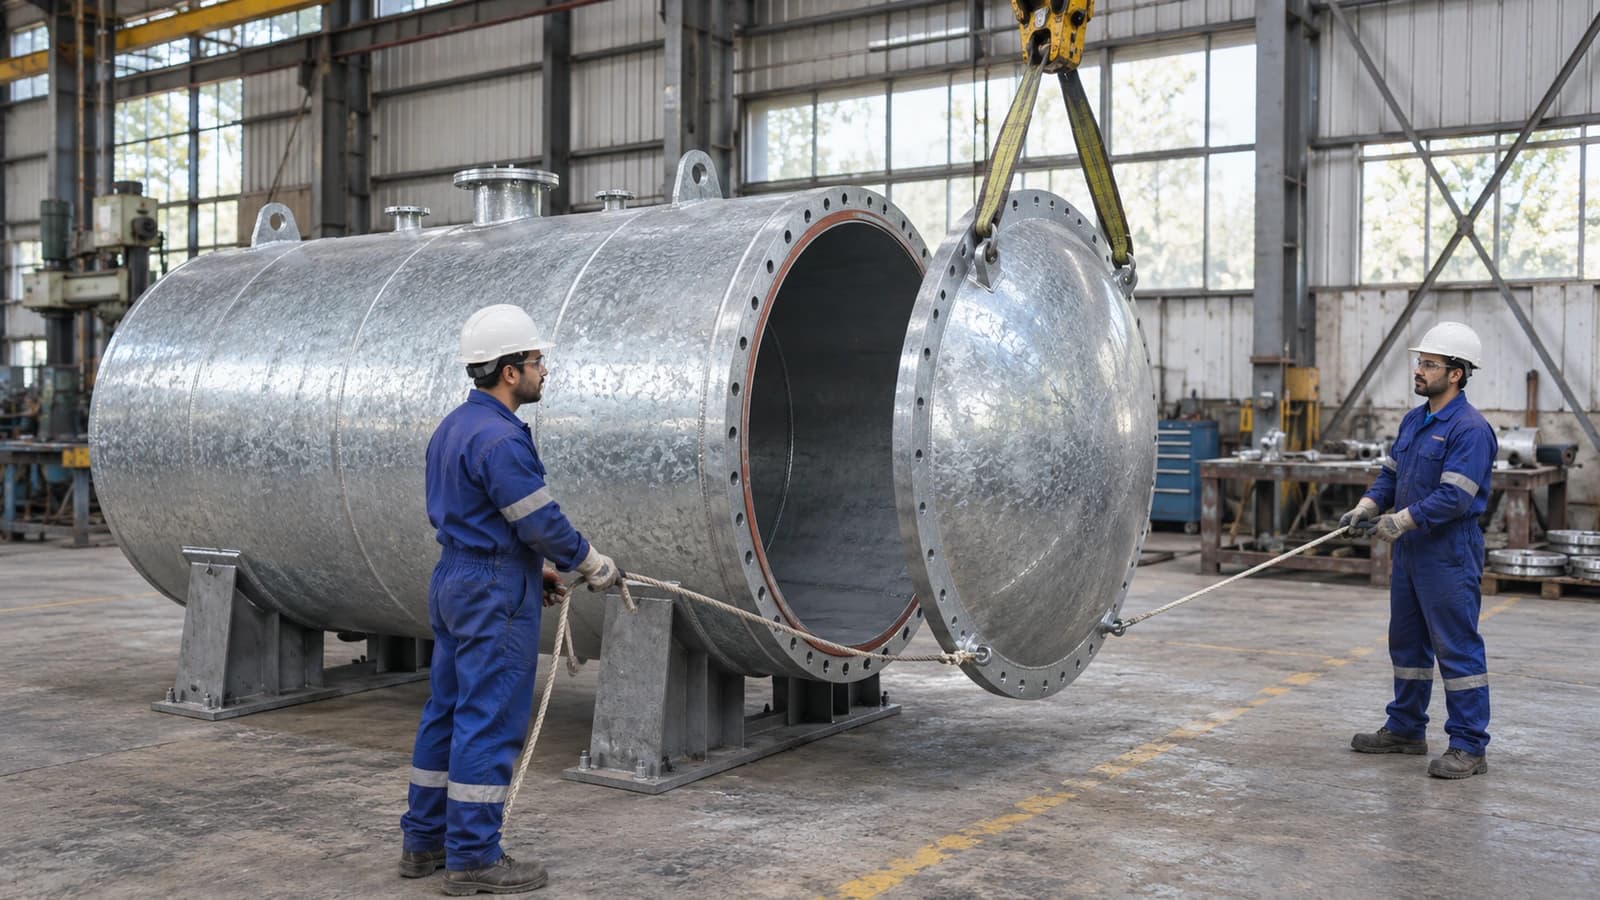
ورق در فرمدهی عدسی، بهخصوص در ناحیه انحنا، نازک میشود. ضخامت بعد از فرمدهی باید از حداقل محاسباتی کمتر نباشد. برای همین ورق عدسی را کمی ضخیمتر از عدد محاسبه سفارش میدهند و بعد از فرمینگ ضخامت را با التراسونیک اندازه میگیرند.
۴. جوشکاری با دستورالعمل تأییدشده
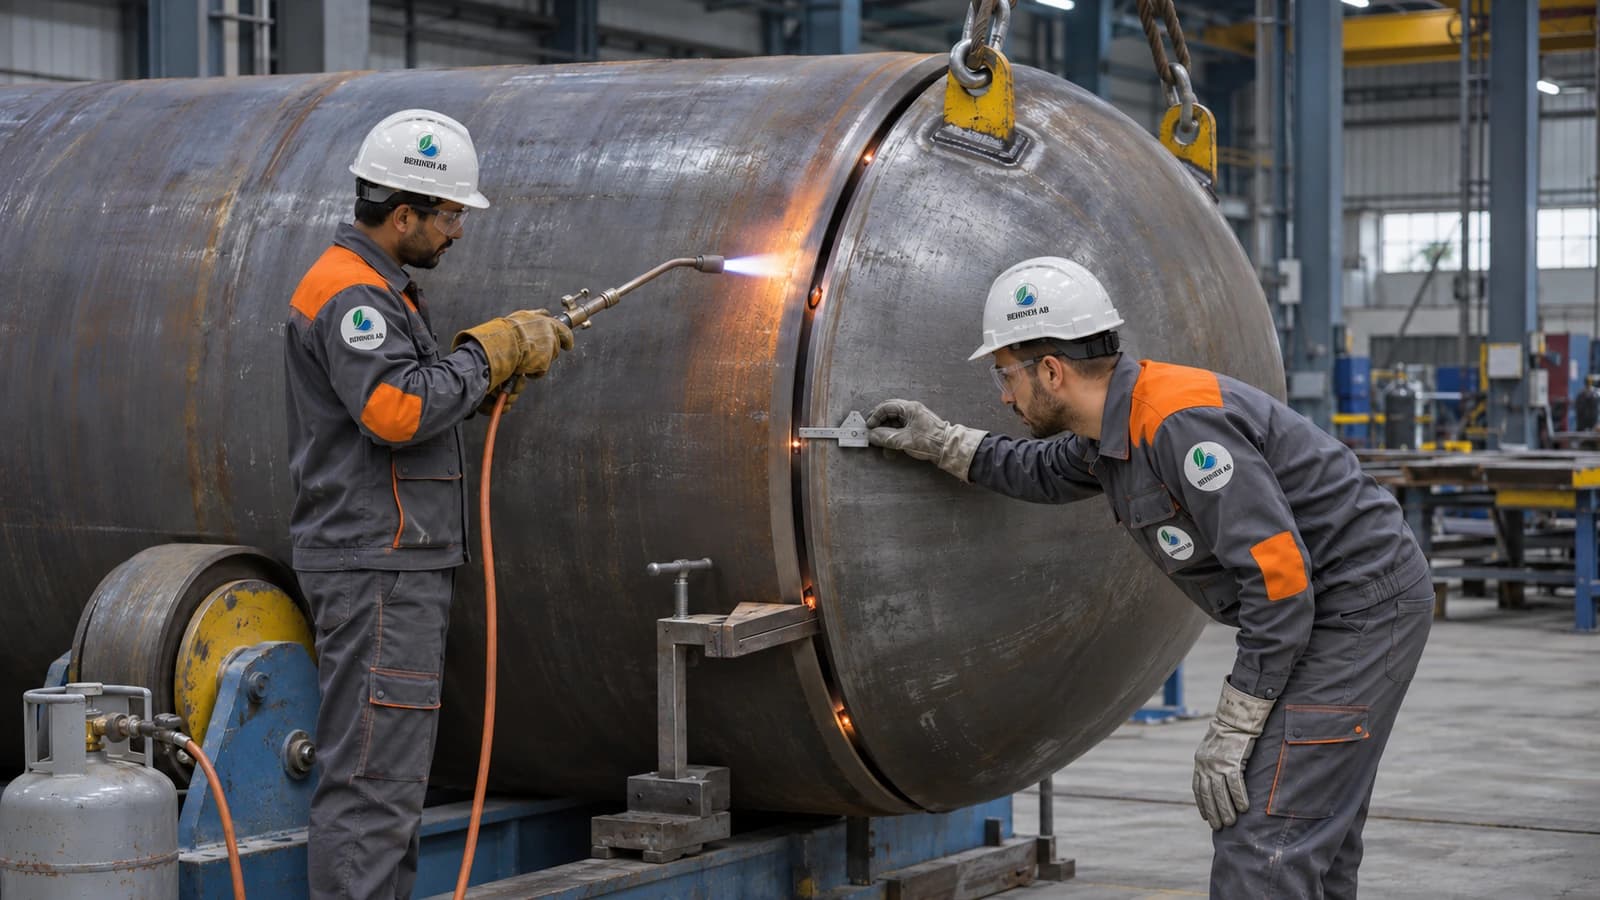
هر جوش مخزن تحت فشار باید یک دستورالعمل جوشکاری (WPS) داشته باشد که با آزمون (PQR) تأیید شده باشد. جوشکار هم باید برای همان روش صلاحیت داشته باشد. اینها طبق ASME Section IX است. جوشهای اصلی معمولاً جوش نفوذی کاملاند و از دو طرف یا با پشتبند زده میشوند.
۵. تستهای غیرمخرب و عملیات حرارتی
درزهای اصلی با رادیوگرافی یا التراسونیک بررسی میشوند و جوش نازلها با مایع نافذ یا ذرات مغناطیسی. در بهینه آب این تستها را شرکت بازرسی شخص ثالث انجام میدهد. در ضخامتهای بالا یا سیالهای خاص، کد عملیات حرارتی پس از جوش را الزامی میکند تا تنشهای پسماند جوش آزاد شود.
۶. هیدروتست و مدارک
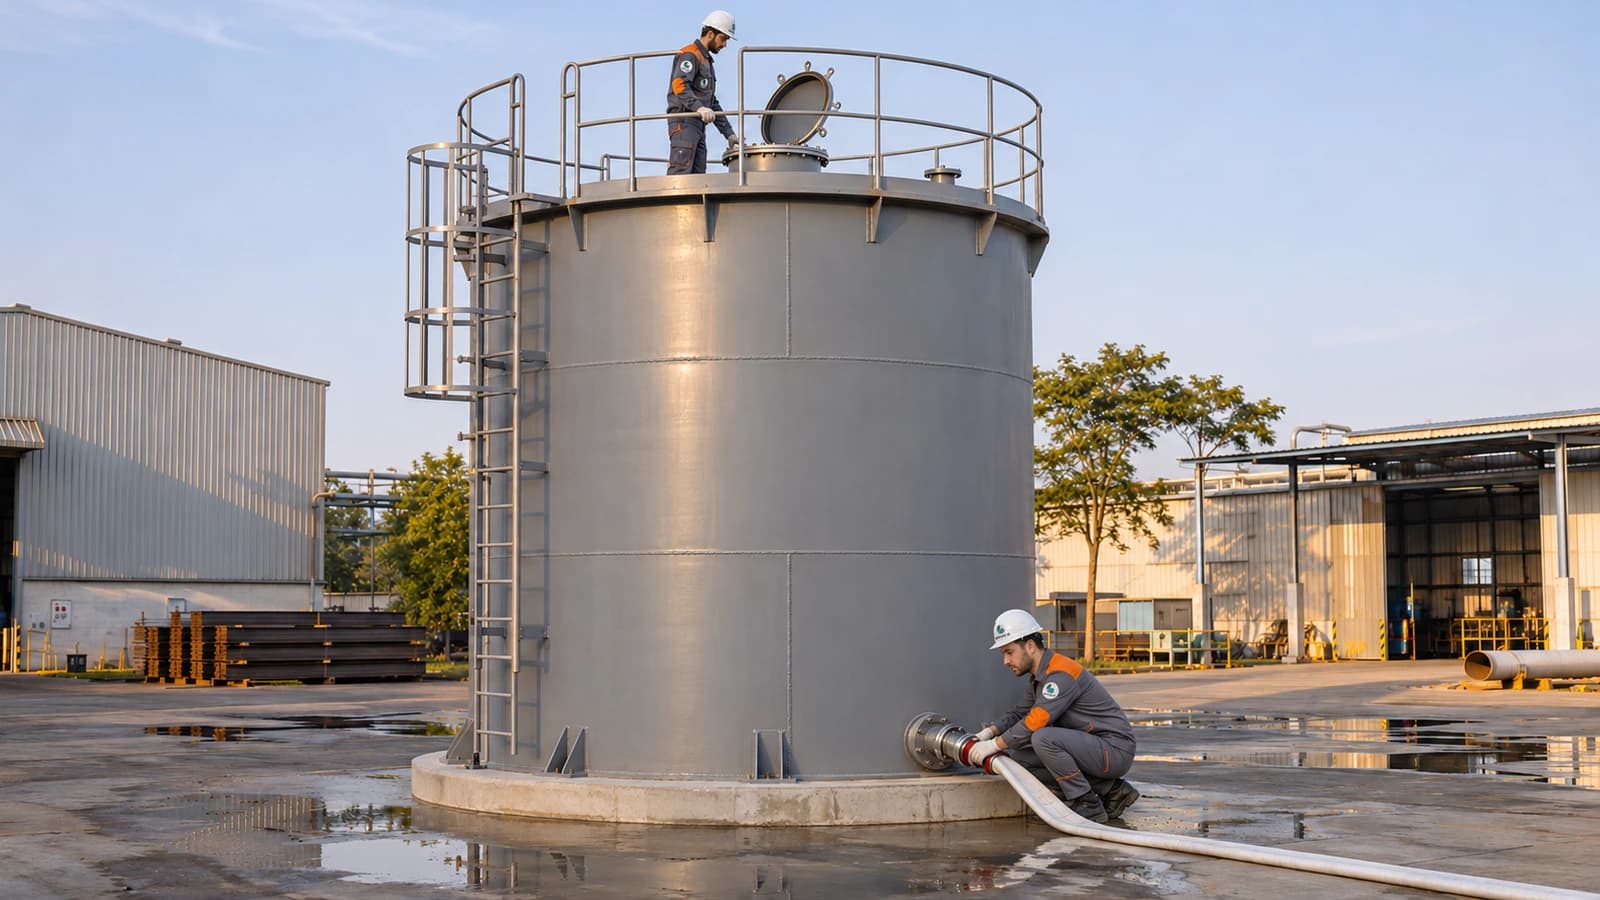
تست نهایی، هیدروتست با ۱٫۳ برابر MAWP است که با نسبت تنش مجاز اصلاح میشود. این تست را در کارخانه خودمان انجام میدهیم. بعد از آن پلاک مشخصات (Nameplate) روی مخزن نصب میشود و مدارک ساخت، یعنی نقشهها، محاسبات، گواهی متریال و گزارش تستها، در یک دفترچه (Data Book) تحویل میشود.
در ساخت مخزن تحت فشار، چیزی که ثبت نشده، از نظر بازرس انجام نشده است. ردیابی متریال، صلاحیت جوش و گزارش تستها بهاندازه خود ساخت اهمیت دارند.