چرا درزهای طولی و محیطی پوسته با زیرپودری جوش میشوند و این روش کجا جواب نمیدهد.
چرا زیرپودری برای پوسته مناسب است
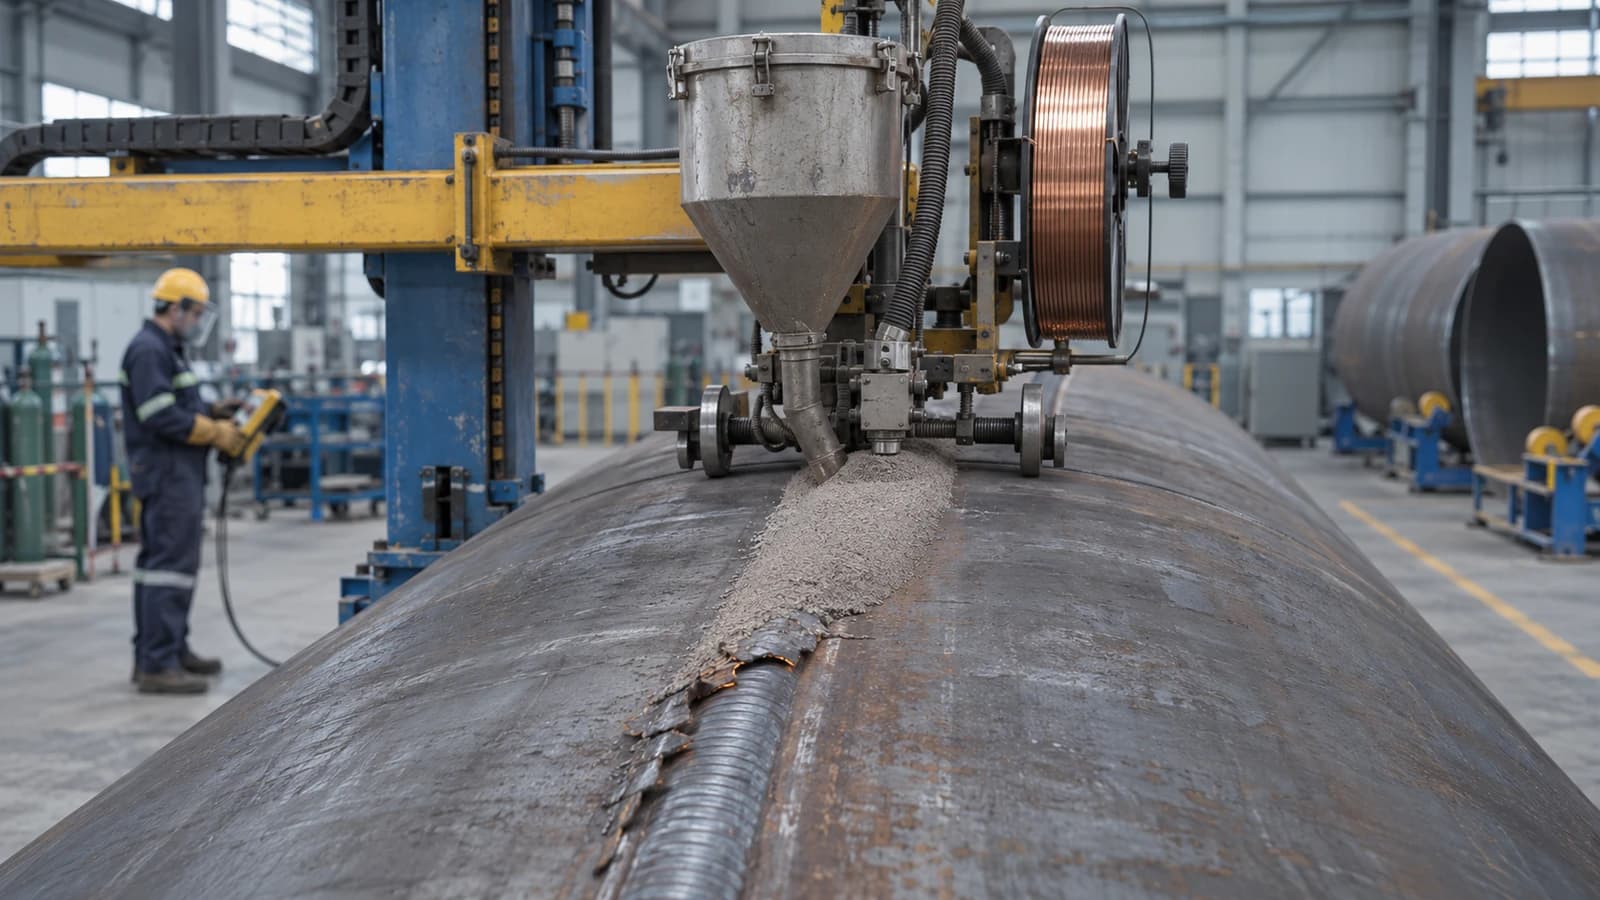
جوش زیرپودری (SAW) نرخ رسوبگذاری بالا و نفوذ یکنواختی دارد که آن را برای درزهای طولی و محیطی مستقیم و بلند پوسته مخزن مناسب میکند؛ همین یکنواختی، درصد پذیرش بالاتر در رادیوگرافی را هم بههمراه دارد.
محدودیت اصلی روش، نیاز به دسترسی مستقیم و مسیر جوش نسبتاً صاف است؛ برای درزهای منحنی کوچک مثل اتصال عدسی و نازلها معمولاً از جوش قوس دستی یا نیمهخودکار استفاده میشود.
پارامترهایی که کیفیت جوش را میسازند
متغیرهای کلیدی SAW
- آمپراژ و ولتاژ متناسب با ضخامت ورق و نوع فلاکس
- سرعت حرکت الکترود برای کنترل عمق نفوذ و عرض بید
- زاویه و ارتفاع صحیح نازل الکترود نسبت به درز
- بازیافت و خشک نگهداشتن فلاکس برای جلوگیری از تخلخل
نکته اجرایی
فلاکس مرطوب رایجترین علت تخلخل در جوش زیرپودری است؛ نگهداری در کوره خشککن با دمای ثابت پیش از مصرف، این ریسک را تقریباً حذف میکند.
زیرپودری در کنار سایر روشهای جوش
| روش | کاربرد رایج در مخزن | وضعیت جوشکاری |
|---|---|---|
| SAW | درزهای طولی و محیطی بلند پوسته | تخت یا افقی |
| SMAW | درزهای کوتاه، تعمیرات، مناطق دسترسی محدود | همه وضعیتها |
| GTAW | پاس ریشه با کیفیت بالا، ورق نازک | همه وضعیتها |
| GMAW/FCAW | مونتاژ سریع سازههای جانبی و تکیهگاهها | اغلب وضعیتها |