


طراحی و ساخت
برج تقطیر صنعتی!
راهنمای گامبهگام طراحی مکانیکی، بازرسی فنی و ساخت
برج تقطیر اجزای مخلوط را با تماس متقابل مایع و بخار بر اساس اختلاف نقطه جوش جدا میکند؛ از ADU و VDU در پالایشگاه تا جداسازی آروماتیک و الفین در پتروشیمی. ارتفاع میتواند از ۷۰ متر فراتر رود و هر خطای طراحی یا ساخت پرهزینه است.
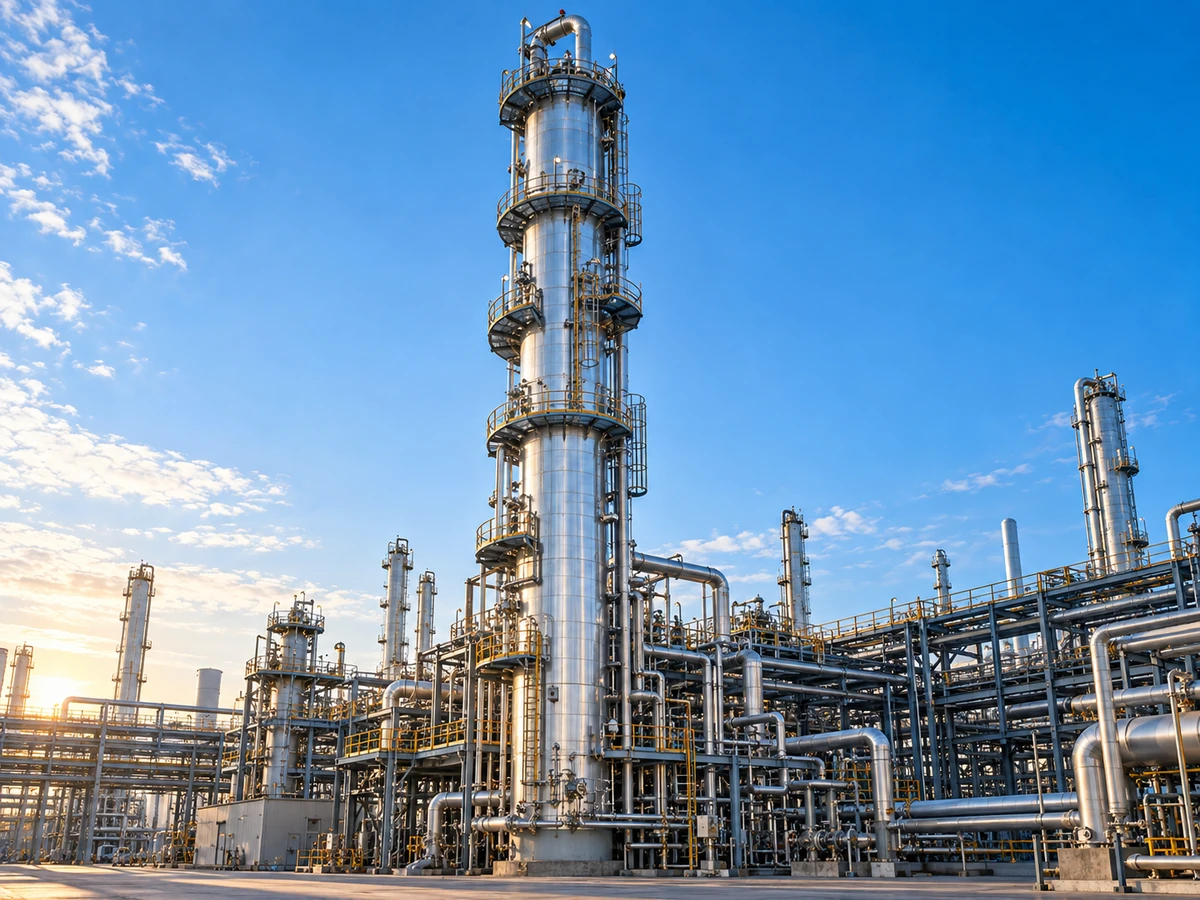
پیشگفتار — طراحی و ساخت
برجهای تقطیر صنعتی
این مقاله فرآیند مهندسی برجهای تقطیر را از طراحی فرآیندی در اتاق مهندسی، عبور از طراحی مکانیکی و انتخاب مواد، تا ساخت در کارگاه فلزکاری و آمادهسازی برای حمل به سایت پالایشگاهی تشریح میکند.
مخاطب این متن مهندسان طراحی، بازرسان فنی (QC/QA) و مهندسان ساخت (Fabrication Engineers) هستند و تمرکز اصلی بر جنبههای کاربردی، استانداردی و کنترل کیفیت است.
۱. مقدمه برج تقطیر
برج تقطیر (Distillation Column) اجزای مخلوط مایع چندجزئی را بر اساس اختلاف نقطه جوش جدا میکند. عملکرد بر پایه تماس متقابل Counter-current مایع و بخار است: بخار از پایین به بالا و مایع بازگشتی (Reflux) از بالا به پایین. در هر مرحله تماس، اجزای فرّارتر به فاز بخار و اجزای سنگینتر به فاز مایع منتقل میشوند تا محصول سبک در بالا و محصول سنگین در پایین جمع شود.
در پالایشگاه، ADU و VDU قلب تفکیک نفت خام به برشها هستند. در پتروشیمی برای پلیمرها، آروماتیکها و الفینها کاربرد دارند. ارتفاع میتواند از ۷۰ متر فراتر رود؛ خطای طراحی یا ساخت میتواند به توقف واحد، خسارت اقتصادی و مخاطره ایمنی منجر شود؛ بنابراین نظارت استانداردهای بینالمللی الزامی است.
۲. انواع برج از نظر ساختار داخلی
انتخاب سازه داخلی در Basic Design مستقیماً بر ظرفیت، افت فشار، راندمان و هزینه اثر میگذارد.
تماس مایع-بخار بهصورت گسسته روی صفحات افقی (Tray) انجام میشود.
| نوع سینی | مکانیزم | مزایا | معایب |
|---|---|---|---|
| کلاهکی (Bubble Cap) | بخار از کلاهک وارد لایه مایع | راندمان بالا، Turndown خوب | هزینه و افت فشار بالا، حساس به رسوب |
| غربالی (Sieve) | عبور بخار از سوراخهای صفحه | ساخت ساده، افت فشار کم، ظرفیت بالا | ویپینگ در بار جزئی، محدوده باریکتر |
| دریچهای (Valve) | دریچه متحرک با تغییر بار | انعطاف عملیاتی، Turndown مناسب | پیچیدگی بیشتر، نگهداری اجزای متحرک |
بستر پرکن سطح تماس پیوسته ایجاد میکند. پرکن نامنظم (Raschig، Pall Ring، Berl Saddle): عمومی و هزینه پایینتر. پرکن منظم (Structured، ورق موجدار): افت فشار بسیار کم؛ مناسب خلأ (VDU) و جداسازی با اختلاف نقطه جوش کم.
| معیار | سینیدار | آکنده |
|---|---|---|
| افت فشار | بالاتر | پایینتر |
| عملیات خلأ | کمتر مناسب | بسیار مناسب |
| ظرفیت مایع بالا | مناسبتر | محدودیت بیشتر |
| هزینه اولیه | معمولاً کمتر (قطر بزرگ) | معمولاً بیشتر (پرکن منظم) |
| توزیع مایع | حساسیت کمتر | نیازمند توزیعکننده دقیق |
| بازرسی و نگهداری | آسانتر از منهول | دقت بیشتر در برداشت/نصب پرکن |
۳. گامهای طراحی فرآیندی
McCabe-Thiele برای سیستم دوجزئی (گرافیکی). Fenske-Underwood-Gilliland برای چندجزئی: حداقل سینی در Total Reflux، حداقل نسبت بازگشت، سپس تخمین سینی واقعی در نسبت عملیاتی.
تعداد واقعی = تئوریک ÷ راندمان کلی (معمولاً Murphree). راندمان به لزجت، کشش سطحی، هندسه سینی، نرخ جریان و Tray Spacing بستگی دارد.
نسبت مایع بازگشتی به محصول. افزایش R تعداد سینی را کم و هزینه انرژی ریبویلر/کندانسور را زیاد میکند. بهینه معمولاً ۱٫۱ تا ۱٫۵ برابر Rmin از توازن هزینه سرمایهای و عملیاتی.
Aspen Plus و HYSYS با مدلهایی مانند Peng-Robinson یا SRK پروفایل دما/فشار، بار ریبویلر و کندانسور و نرخ داخلی مایع/بخار را میدهند که مبنای طراحی مکانیکی است.
۴.۳. ضخامت پوسته ASME VIII
فرمول پایه ضخامت پوسته استوانهای تحت فشار داخلی (Division 1) بههمراه حاشیه خوردگی:
P فشار طراحی، R شعاع داخلی، S تنش مجاز ماده در دمای طراحی، E راندمان جوش (Joint Efficiency) بر اساس نوع و درصد بازرسی جوش، و CA حاشیه خوردگی بر اساس نرخ خوردگی و عمر طراحی (معمولاً ۲۰ تا ۳۰ سال) است. Full RT میتواند E را تا ۱٫۰ برساند و ضخامت طراحی را کاهش دهد.
۴. طراحی مکانیکی و هیدرولیکی
قطر باید دور از Flooding و Weeping بماند؛ ارتفاع از سینیها، فاصله، اسکرت و فضاهای دسترسی بهدست میآید.
Flooding: سرعت بخار مانع سقوط مایع → افت فشار شدید و طغیان. Weeping: فشار بخار کم → نشت مایع از سوراخ سینی. قطر معمولاً با Souders-Brown و ضریب Ck طوری انتخاب میشود که سرعت عملیاتی حدود ۷۰–۸۵٪ سرعت فلوودینگ بماند.
تابع تعداد سینی واقعی، Tray Spacing (معمولاً ۴۵۰–۶۰۰ mm)، ارتفاع Skirt، منهول، Sump کف و فضای Disengagement بالای برج.
ضخامت با ASME VIII Div.1 (Rule) یا Div.2 (Analysis/FEA). نسبت H/D میتواند از ۲۰ فراتر رود؛ بار باد (ASCE 7) و زلزله (UBC / استاندارد ۲۸۰۰) بههمراه وزن و فشار، تنش محوری و خمشی را تعیین و ضخامت متغیر در ارتفاع را توجیه میکنند. طراحی Skirt و Anchor Bolts حیاتی است.
۵. نقش استانداردهای بینالمللی
Div.1: Design by Rule برای اکثر برجهای متعارف. Div.2: Design by Analysis با ضرایب ایمنی پایینتر و ضخامت کمتر از طریق FEA؛ معمولاً در فشار بالا یا قطر خیلی بزرگ توجیه اقتصادی دارد.
API 660/661 برای کندانسور و ریبویلر. API 620/650 برای مخازن ذخیره وابسته. API 12J و API 617/674 برای جداکنندهها و پمپهای وابسته. API RP 521 / API 2000 برای سیستم تخلیه فشار و PSV. این استانداردها چارچوب بازرسی، صلاحیت جوشکار، NDT و Documentation (مثل فرم U-1) را نیز میسازند.
۶. انتخاب مواد (Materials)
کربن استیل (SA-516 Gr.70) تا حدود ۴۰۰ °C اقتصادی است؛ در دمای بالاتر Cr-Mo (SA-387 Gr.11/22) برای خزش و Hydrogen Attack. در H2S یا اسید نفتنیک، Stainless Cladding (۳۱۶L یا ۴۱۰S) روی کربن استیل. بالای ADU در نقطه شبنم آب+کلرید: آلیاژ مقاومتر یا Corrosion Inhibitor. سینیها از کربن تا ۳۰۴/۳۱۶ بسته به شدت خوردگی.
| ناحیه برج | سیال غالب | متریال پیشنهادی |
|---|---|---|
| پوسته اصلی (دمای متوسط) | هیدروکربن با خوردگی کم | SA-516 Gr.70 |
| پایین برج (دمای بالا + سولفید) | نفت سنگین با H2S | کربن + کلد ۳۱۶L |
| بالای برج (شبنم آب و کلرید) | بخار آب + کلرید | کربن + بازدارنده یا آلیاژ مقاوم |
| سینیها و داخلیها | متغیر بر اساس ناحیه | کربن تا استیل ۳۰۴/۳۱۶ |
۷. فرآیند ساخت در کارگاه
ورق ضخیم (گاه بیش از ۱۰۰ mm) با نورد سه/چهار غلتکی به استوانه تبدیل میشود. Clad Plate با Explosion Cladding یا Weld Overlay برای لایه مقاوم. Ovality معمولاً کمتر از ۱٪ قطر اسمی کنترل میشود.
درزهای طولی و محیطی معمولاً با SAW. نازلها با GTAW (ریشه) و SMAW/FCAW (پرکننده). جوشکاران و WPS طبق ASME Section IX واجد شرایط.
برای آلیاژی، ضخیم یا سرویس H2S (NACE MR0175) الزامی. معمولاً حدود ۶۰۰–۶۵۰ °C برای کربن استیل با نگهداری بر اساس ضخامت و سرد شدن کنترلشده. چالش: یکنواختی حرارت و جلوگیری از تاب.
RT برای عیوب داخلی درز اصلی. UT برای ضخامت زیاد و اندازهگیری باقیمانده. PT/MT برای عیوب سطحی نازل و تمرکز تنش. Spot در برابر Full RT مستقیماً بر E و ضخامت اثر دارد.
انحراف از شاقول (محدود به کسری از هزار طول) میتواند بار نامتقارن و اختلال سینی ایجاد کند. کنترل با Laser Alignment و ترتیب جوشکاری برای کاهش Weld Shrinkage Distortion.
سینیها بهصورت Sections از منهول روی Support Rings با تراز افقی دقیق. پکینگ نامنظم با Dumping کنترلشده؛ منظم لایهبهلایه. Liquid Distributors برای جلوگیری از Channeling. Demister، Feed Distributor و Packing Support Grid طبق نقشه مکانیکی.
۸. آزمونهای نهایی پیش از حمل
پر کردن با آب و فشار حدود ۱٫۳ برابر فشار طراحی (ASME VIII). تست عمودی نزدیک به شرایط واقعی اما فضای کارگاهی و حجم آب محدودکننده است؛ برای برجهای خیلی بلند اغلب در سایت. تست افقی رایجتر در کارگاه است و نیاز به محاسبه تکیهگاه موقت دارد؛ بخشهای Multiple Sections در سایت جوش نهایی میخورند.
کنترل ابعادی قطر، ارتفاع، نازل و صافی پوسته. NDT تکمیلی روی جوش تعمیرشده. تأیید MDR، MTC، PWHT و NDT توسط Third Party و Authorized Inspector. پوشش محافظ، آببندی نازلها و در صورت نیاز Nitrogen Purging برای حمل و انبارداری.
۹. نتیجهگیری و روندهای نوین
طراحی و ساخت برج تقطیر فرآیندی چندرشتهای میان مهندسی فرآیند، مکانیک، متالورژی و ساخت است. در بهرهبرداری، Fouling روی سینی و پکینگ راندمان را کم و افت فشار را زیاد میکند؛ انتخاب داخلی مناسب، حاشیه ایمنی رسوب و بازرسی دورهای از راهکارهاست.
روندهای نوین بر کاهش مصرف انرژی متمرکزند: پرکن منظم با افت فشار پایین، بهینهسازی Reflux با شبیهسازی و APC، Heat Integration خوراک/محصول، و Dividing Wall Column برای ترکیب دو جداسازی در یک سازه. موفقیت نهایی حاصل محاسبات دقیق، پایبندی به استاندارد و کنترل کیفیت از اتاق طراحی تا سایت نصب است.
مشخصات فنی
سینی یا پکینگ: کدام برای فرآیند شما مناسب است؟
سینیها برای ظرفیتهای بزرگ و محدوده عملیاتی وسیع رایجاند. پکینگ افت فشار کمتری دارد و برای سیستمهای خلاء یا جداسازیهای حساس مناسبتر است؛ اما حساسیت به fouling و توزیع مایع را باید بررسی کرد.
الزامات سازهای ستونهای بلند
با افزایش ارتفاع، بار باد و زلزله روی دامن یا پایه نگهدارنده غالب میشود. ضخامت بدنه، حلقههای تقویتی و طراحی فونداسیون باید همزمان با الزامات فشار داخلی محاسبه شوند.
کاربردها و صنایع مصرف
گالری تصاویر
گالری تصاویر برج تقطیر
سؤالات متداول
استعلام قیمت
برج تقطیر
دیتاشیت فشار، دما و نوع سیال را وارد کنید؛ کارشناسان ما حداکثر تا ۲۴ ساعت کاری پیشنهاد فنی و قیمت را ارسال میکنند.
- پاسخ فنی مکتوب همراه نقشه مفهومی پیشنهادی
- بازدید از محل نصب در تهران و حومه
- گارانتی ۲۴ ماهه ساخت و جوش



