


تصميم وتصنيع
برج التقطير الصناعي!
دليل خطوة بخطوة للتصميم الميكانيكي والفحص الفني والتصنيع
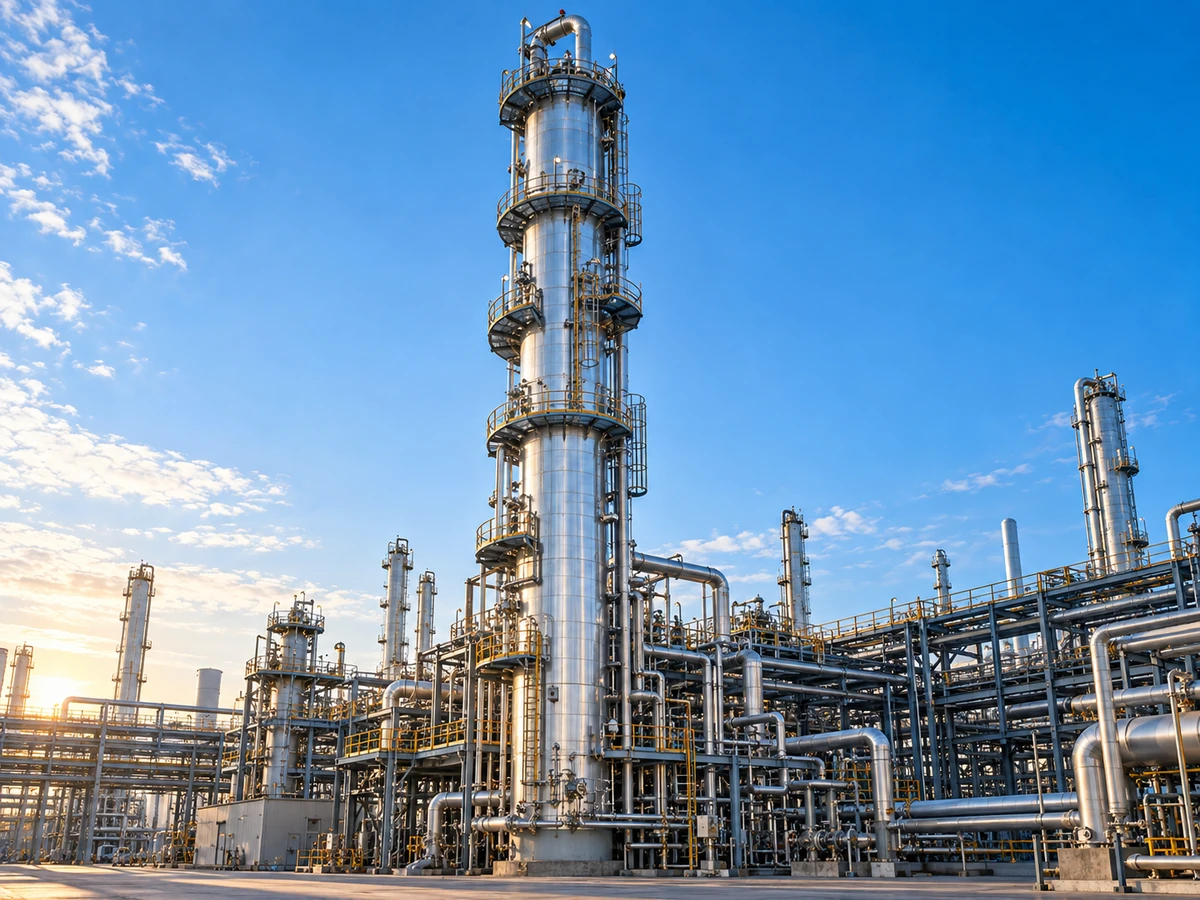
يفصل برج التقطير مكوّنات الخليط بالتماس المتعاكس بين السائل والبخار على أساس اختلاف نقطة الغليان؛ من ADU وVDU في المصفاة إلى فصل العطريات والأوليفينات في البتروكيماويات. وقد يتجاوز ارتفاعه 70 مترًا، وكل خطأ في التصميم أو التصنيع مكلف.
تمهيد — تصميم وتصنيع
أبراج التقطير الصناعية
تشرح هذه المقالة المسار الهندسي لأبراج التقطير من التصميم العملياتي في المكتب الهندسي، مرورًا بالتصميم الميكانيكي واختيار المواد، وصولًا إلى التصنيع في ورشة المعادن والتجهيز للشحن إلى موقع المصفاة.
جمهور هذا النص هم مهندسو التصميم والمفتّشون الفنيون (QC/QA) ومهندسو التصنيع (Fabrication Engineers)، ويتركّز على الجوانب التطبيقية والمعيارية وضبط الجودة.
١. مقدمة برج التقطير
يفصل برج التقطير (Distillation Column) مكوّنات خليط سائل متعدد المكوّنات على أساس اختلاف نقطة الغليان. ويقوم عمله على التماس المتعاكس (Counter-current) بين السائل والبخار: يصعد البخار من الأسفل إلى الأعلى وينزل السائل الراجع (Reflux) من الأعلى إلى الأسفل. وفي كل مرحلة تماس تنتقل المكوّنات الأكثر تطايرًا إلى طور البخار والأثقل إلى طور السائل، فيتجمّع المنتج الخفيف في الأعلى والثقيل في الأسفل.
في المصفاة تُعدّ ADU وVDU قلب تجزئة النفط الخام إلى قطفات. وفي البتروكيماويات تُستخدم للبوليمرات والعطريات والأوليفينات. وقد يتجاوز الارتفاع 70 مترًا؛ وقد يؤدّي خطأ التصميم أو التصنيع إلى توقّف الوحدة وخسارة اقتصادية ومخاطر على السلامة؛ لذا فإن الالتزام بالمعايير الدولية إلزامي.
٢. أنواع الأبراج من حيث البنية الداخلية
يؤثّر اختيار البنية الداخلية في التصميم الأساسي (Basic Design) مباشرةً في السعة وهبوط الضغط والكفاءة والكلفة.
يجري التماس بين السائل والبخار بشكل متقطّع على ألواح أفقية (Tray).
| نوع الصينية | الآلية | المزايا | العيوب |
|---|---|---|---|
| بالقبعات (Bubble Cap) | يدخل البخار طبقة السائل عبر القبعة | كفاءة عالية، Turndown جيد | كلفة وهبوط ضغط مرتفعان، حساسة للترسّب |
| المثقّبة (Sieve) | يمرّ البخار عبر ثقوب اللوح | تصنيع بسيط، هبوط ضغط منخفض، سعة عالية | التسرّب عند الحمل الجزئي، مدى أضيق |
| بالصمامات (Valve) | صمام متحرك يتغيّر مع الحمل | مرونة تشغيلية، Turndown مناسب | تعقيد أكبر، صيانة الأجزاء المتحركة |
يُنشئ سرير الحشوة سطح تماس مستمرًا. الحشوة العشوائية (Raschig، Pall Ring، Berl Saddle): عامة وأقل كلفة. الحشوة المنتظمة (Structured، صفائح مموّجة): هبوط ضغط منخفض جدًا؛ مناسبة للتفريغ (VDU) والفصل مع فرق صغير في نقطة الغليان.
| المعيار | بالصواني | محشوّ |
|---|---|---|
| هبوط الضغط | أعلى | أقل |
| التشغيل تحت التفريغ | أقل ملاءمة | مناسب جدًا |
| سعة السائل العالية | أنسب | قيود أكبر |
| الكلفة الأولية | أقل عادةً (القطر الكبير) | أعلى عادةً (الحشوة المنتظمة) |
| توزيع السائل | حساسية أقل | يحتاج إلى موزّع دقيق |
| الفحص والصيانة | أسهل عبر فتحة الدخول | دقة أكبر في إخراج الحشوة وتركيبها |
٣. خطوات التصميم العملياتي
McCabe-Thiele للأنظمة ثنائية المكوّن (بيانيًا). وFenske-Underwood-Gilliland للأنظمة متعددة المكوّنات: أدنى عدد صوانٍ عند الإرجاع الكلي (Total Reflux)، وأدنى نسبة إرجاع، ثم تقدير الصواني الفعلية عند النسبة التشغيلية.
العدد الفعلي = النظري ÷ الكفاءة الكلية (عادةً Murphree). وتعتمد الكفاءة على اللزوجة والتوتر السطحي وهندسة الصينية ومعدّل التدفق وتباعد الصواني (Tray Spacing).
نسبة السائل الراجع إلى المنتج. زيادة R تقلّل عدد الصواني وتزيد كلفة طاقة المِرجَل/المكثّف. والقيمة المثلى عادةً 1.1 إلى 1.5 ضعف Rmin من موازنة الكلفة الرأسمالية والتشغيلية.
يعطي Aspen Plus وHYSYS، بنماذج مثل Peng-Robinson أو SRK، منحنى درجة الحرارة/الضغط وحِمل المِرجَل والمكثّف ومعدّلات السائل/البخار الداخلية، وهي أساس التصميم الميكانيكي.
٤.٣. سماكة الغلاف ASME VIII
المعادلة الأساسية لسماكة الغلاف الأسطواني تحت الضغط الداخلي (Division 1) مع سماحية التآكل:
P ضغط التصميم، وR نصف القطر الداخلي، وS الإجهاد المسموح للمادة عند درجة حرارة التصميم، وE كفاءة اللحام (Joint Efficiency) حسب نوع فحص اللحام ونسبته، وCA سماحية التآكل حسب معدّل التآكل وعمر التصميم (عادةً 20 إلى 30 سنة). ويمكن أن يرفع التصوير الإشعاعي الكامل (Full RT) قيمة E إلى 1.0 ويقلّل سماكة التصميم.
٤. التصميم الميكانيكي والهيدروليكي
يجب أن يبقى القطر بعيدًا عن الغمر والتسرّب؛ ويُستخرج الارتفاع من الصواني وتباعدها والتنورة وفراغات الوصول.
الغمر (Flooding): سرعة البخار تمنع نزول السائل ← هبوط ضغط شديد وطفح. التسرّب (Weeping): ضغط البخار منخفض ← تسرّب السائل من ثقوب الصينية. ويُختار القطر عادةً بعلاقة Souders-Brown والمعامل Ck بحيث تبقى السرعة التشغيلية نحو 70–85٪ من سرعة الغمر.
دالة في عدد الصواني الفعلية، وتباعد الصواني (عادةً 450–600 mm)، وارتفاع التنورة (Skirt)، وفتحات الدخول، وحوض القاع (Sump)، وفراغ الانفصال (Disengagement) أعلى البرج.
السماكة وفق ASME VIII Div.1 (القواعد) أو Div.2 (التحليل/FEA). وقد تتجاوز النسبة H/D قيمة 20؛ فتحدّد أحمال الرياح (ASCE 7) والزلازل (UBC / المعيار 2800) مع الوزن والضغط الإجهادَين المحوري والانحنائي وتبرّر سماكة متغيّرة مع الارتفاع. وتصميم التنورة وبراغي التثبيت (Anchor Bolts) أمر حيوي.
٥. دور المعايير الدولية
Div.1: التصميم بالقواعد (Design by Rule) لمعظم الأبراج التقليدية. Div.2: التصميم بالتحليل (Design by Analysis) بمعاملات أمان أقل وسماكة أقل عبر FEA؛ ويكون مجديًا اقتصاديًا عادةً عند الضغط العالي أو القطر الكبير جدًا.
API 660/661 للمكثّف والمِرجَل. API 620/650 لخزانات التخزين التابعة. API 12J وAPI 617/674 للفواصل والمضخات التابعة. API RP 521 / API 2000 لنظام تصريف الضغط وPSV. وتشكّل هذه المعايير أيضًا إطار الفحص وتأهيل اللحّامين والفحوص غير الإتلافية والتوثيق (مثل النموذج U-1).
٦. اختيار المواد (Materials)
الفولاذ الكربوني (SA-516 Gr.70) اقتصادي حتى نحو 400 °C؛ وفي درجات أعلى يُستخدم Cr-Mo (SA-387 Gr.11/22) لمقاومة الزحف والهجوم الهيدروجيني (Hydrogen Attack). ومع H2S أو الحمض النفثيني تُستخدم كسوة من الفولاذ المقاوم للصدأ (316L أو 410S) على الفولاذ الكربوني. وأعلى ADU عند نقطة ندى الماء+الكلوريد: سبيكة أكثر مقاومة أو مانع تآكل. والصواني من الفولاذ الكربوني حتى 304/316 حسب شدة التآكل.
| منطقة البرج | المائع الغالب | المادة المقترحة |
|---|---|---|
| الغلاف الرئيسي (حرارة متوسطة) | هيدروكربون منخفض التآكل | SA-516 Gr.70 |
| أسفل البرج (حرارة عالية + كبريتيد) | نفط ثقيل مع H2S | فولاذ كربوني + كسوة 316L |
| أعلى البرج (ندى الماء والكلوريد) | بخار ماء + كلوريد | فولاذ كربوني + مانع أو سبيكة مقاومة |
| الصواني والأجزاء الداخلية | متغيّر حسب المنطقة | من الفولاذ الكربوني حتى ستانلس 304/316 |
٧. عملية التصنيع في الورشة
تُدرفَل الصفائح السميكة (أحيانًا أكثر من 100 mm) إلى أسطوانة بماكينة ثلاثية أو رباعية الدرافيل. وتُصنع الصفائح المكسوّة (Clad Plate) بالكسوة بالتفجير (Explosion Cladding) أو الترسيب باللحام (Weld Overlay) للطبقة المقاومة. ويُضبط عدم الاستدارة (Ovality) عادةً دون 1٪ من القطر الاسمي.
الدروز الطولية والمحيطية عادةً بـ SAW. والفوهات بـ GTAW (الجذر) وSMAW/FCAW (الحشو). واللحّامون وإجراءات WPS مؤهّلة وفق ASME Section IX.
إلزامية للفولاذ السبائكي أو السميك أو خدمة H2S (NACE MR0175). وتكون عادةً نحو 600–650 °C للفولاذ الكربوني مع زمن احتفاظ حسب السماكة وتبريد مضبوط. والتحدّي: تجانس الحرارة ومنع التشوّه.
RT للعيوب الداخلية في الدروز الرئيسية. UT للسماكات الكبيرة وقياس السماكة المتبقية. PT/MT للعيوب السطحية عند الفوهات ونقاط تركّز الإجهاد. والفرق بين RT النقطي والكامل يؤثّر مباشرةً في E والسماكة.
الانحراف عن الشاقول (المحدود بجزء من الألف من الطول) قد يسبّب أحمالًا غير متماثلة واضطرابًا في الصواني. ويُضبط بالمحاذاة الليزرية (Laser Alignment) وتسلسل لحام يقلّل تشوّه انكماش اللحام (Weld Shrinkage Distortion).
تُركَّب الصواني على شكل أقسام (Sections) عبر فتحة الدخول على حلقات الإسناد (Support Rings) باستواء أفقي دقيق. والحشوة العشوائية بالصبّ المضبوط (Dumping)؛ والمنتظمة طبقةً بعد طبقة. وموزّعات السائل (Liquid Distributors) لمنع التقنّي (Channeling). ومزيل الرذاذ (Demister) وموزّع التغذية وشبكة إسناد الحشوة وفق المخطط الميكانيكي.
٨. الاختبارات النهائية قبل الشحن
الملء بالماء والضغط حتى نحو 1.3 ضعف ضغط التصميم (ASME VIII). الاختبار العمودي قريب من الظروف الحقيقية لكن مساحة الورشة وحجم الماء يحدّان منه؛ ولذا يُجرى للأبراج الطويلة جدًا غالبًا في الموقع. والاختبار الأفقي أكثر شيوعًا في الورشة ويحتاج إلى حساب مساند مؤقتة؛ وتتلقّى الأقسام المتعددة (Multiple Sections) لحامها النهائي في الموقع.
الضبط البعدي للقطر والارتفاع والفوهات واستقامة الغلاف. فحوص غير إتلافية تكميلية على اللحامات المُصلحة. اعتماد MDR وMTC وPWHT والفحوص من طرف ثالث والمفتّش المعتمد (Authorized Inspector). طلاء واقٍ وإحكام الفوهات، وعند الحاجة التطهير بالنيتروجين (Nitrogen Purging) للنقل والتخزين.
٩. الخاتمة والاتجاهات الحديثة
تصميم برج التقطير وتصنيعه عملية متعددة التخصّصات بين هندسة العمليات والميكانيكا والمعادن والتصنيع. وفي التشغيل يقلّل الترسّب على الصواني والحشوات الكفاءةَ ويزيد هبوط الضغط؛ ومن الحلول اختيار الأجزاء الداخلية المناسبة وهامش أمان للترسّب والفحص الدوري.
وتتركّز الاتجاهات الحديثة على تقليل استهلاك الطاقة: الحشوات المنتظمة منخفضة هبوط الضغط، وتحسين الإرجاع بالمحاكاة والتحكّم المتقدّم (APC)، والتكامل الحراري بين التغذية والمنتج (Heat Integration)، والعمود ذو الجدار الفاصل (Dividing Wall Column) لدمج عمليتي فصل في منشأ واحد. والنجاح النهائي ثمرة حسابات دقيقة والتزام بالمعايير وضبط للجودة من مكتب التصميم حتى موقع التركيب.
المواصفات الفنية
الصواني أم الحشوات: أيّهما يناسب عمليتك؟
الصواني شائعة للسعات الكبيرة ومدى التشغيل الواسع. أما الحشوات فهبوط ضغطها أقل وهي أنسب لأنظمة التفريغ أو عمليات الفصل الحساسة؛ لكن يجب فحص حساسيتها للترسّب وتوزيع السائل.
المتطلبات الإنشائية للأعمدة الطويلة
مع ازدياد الارتفاع تصبح أحمال الرياح والزلازل على التنورة أو المسند هي الغالبة. ويجب حساب سماكة الجسم وحلقات التقوية وتصميم الأساس بالتزامن مع متطلبات الضغط الداخلي.
التطبيقات والصناعات
معرض الصور
معرض صور برج التقطير
الأسئلة الشائعة
طلب عرض سعر
برج التقطير
أدخلوا الضغط والحرارة ونوع السائل؛ يرسل مهندسونا عرضاً فنياً وسعراً خلال ٢٤ ساعة عمل كحد أقصى.
- رد فني مكتوب مع مخطط مفاهيمي مقترح
- زيارة موقع التركيب في طهران وضواحيها
- ضمان ٢٤ شهراً على التصنيع واللحام



