


تصميم وتصنيع
السيكلون الصناعي لجمع الغبار!
دليل خطوة بخطوة للتصميم والحسابات والتصنيع في الورشة
يفصل السيكلون الجسيمات الصلبة عن الغاز بالقوة الطاردة المركزية؛ دون أجزاء متحركة أو فلتر مستهلك. تدفع الدوّامة الخارجية الجسيمات نحو الجدار والقمع (الهوبر)، ويخرج الغاز النظيف من أنبوب الدوّامة (Vortex Finder).
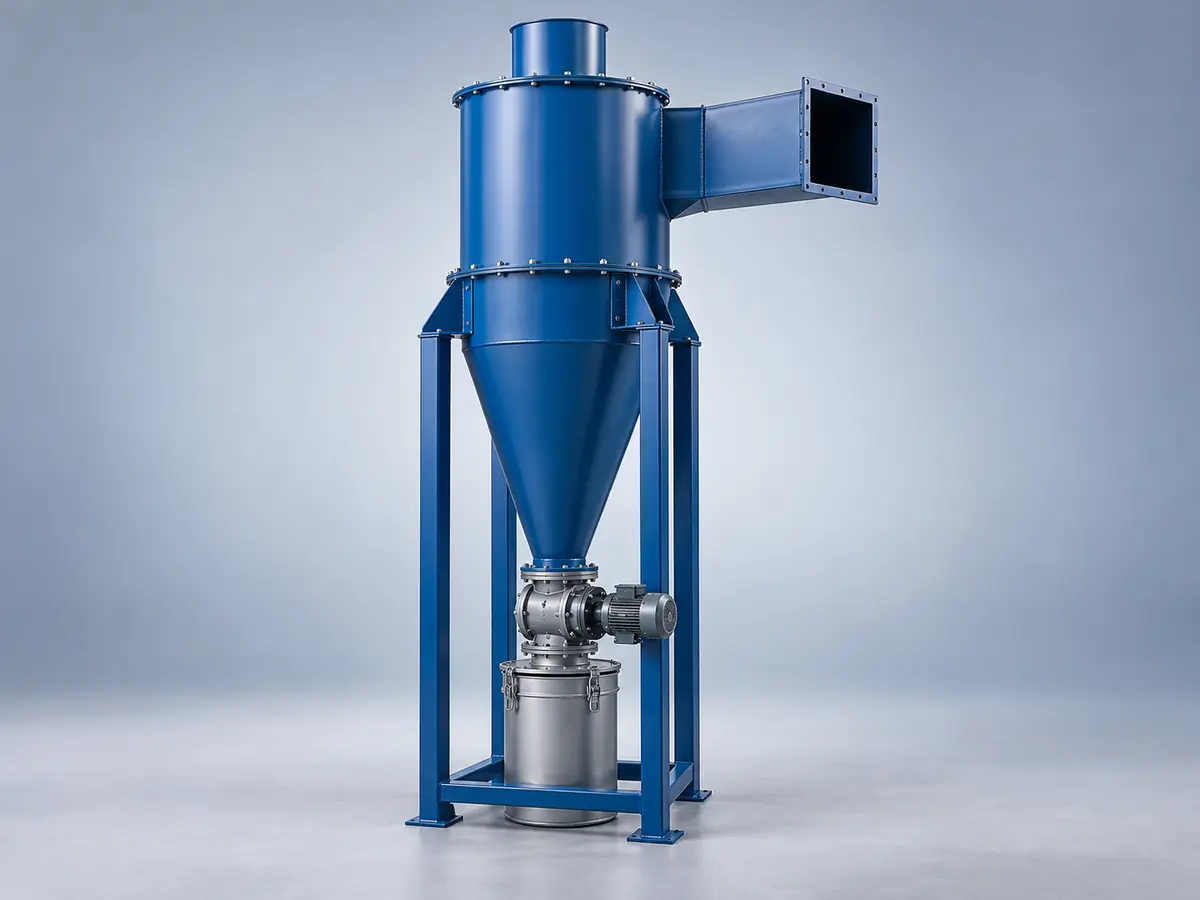
١. مقدمة — السيكلون
فصل الجسيمات بالقوة الطاردة المركزية
السيكلون (Cyclone Separator) معدّة ميكانيكية بسيطة تفصل الجسيمات الصلبة العالقة عن تيار الغاز بالقوة الطاردة المركزية دون أجزاء متحركة أو فلتر مستهلك. يدخل خليط الغاز والجسيمات مماسيًا إلى حجرة أسطوانية-مخروطية؛ فتندفع الجسيمات بسبب قصورها الذاتي الأعلى نحو الجدار وتسقط في القمع، ويخرج الغاز الأخفّ من أنبوب الدوّامة (Vortex Finder).
بفضل بساطة البنية وانخفاض كلفة التصنيع والصيانة ومقاومة الحرارة والرطوبة العاليتين وعدم الحاجة إلى طاقة كهربائية مباشرة (عدا مروحة الشفط)، يُستخدم على نطاق واسع في الإسمنت والخشب وMDF والدقيق والحبوب والتعدين وأنظمة جمع الغبار الصناعية مُنقّيًا أوليًا (Pre-cleaner) قبل فلتر الأكياس أو المرسّب الكهروستاتيكي.
٢. مبادئ العمل والفيزياء
يحوّل الدخول المماسي أو الحلزوني عبر مجرى مستطيل السرعةَ الخطية إلى دوران هابط (الدوّامة الخارجية). وقد يبلغ التسارع الطارد المركزي عشرات إلى مئات أضعاف g.
في نهاية المخروط يعكس التدفق اتجاهه، وتخرج الدوّامة المركزية الصاعدة (الدوّامة الداخلية) من أنبوب الدوّامة وتذهب عادةً إلى مروحة الشفط أو مرحلة التنقية التالية.
تفقد الجسيمات سرعتها على الجدار وتنزلق بالجاذبية إلى القمع؛ ويجري التفريغ عادةً بصمام دوّار (Rotary Valve) أو صمام قلّاب/غبار دون كسر التفريغ.
٣. خطوات التصميم البُعدي والهيدروليكي
تُعرَّف الأبعاد نسبةً إلى قطر الجسم D.
| البُعد (نسبةً إلى D) | Lapple (عام) | ملاحظة High-Efficiency |
|---|---|---|
| ارتفاع المدخل a | 0.5D | أطول؛ هبوط ضغط أكبر |
| عرض المدخل b | 0.25D | مدخل أضيق غالبًا |
| قطر أنبوب الدوّامة Dₑ | 0.5D | أصغر عادةً |
| ارتفاع الأسطوانة h | 2D | نسبة H/D أكبر |
| الارتفاع الكلي H | 4D | Swift / Stairmand HE |
| فتحة القمع B | 0.25D | — |
| عمق التوغّل S | 0.625D | حساس للكفاءة وΔP |
التصميم العادي (Lapple) مقابل عالي الكفاءة (Swift/Stairmand): كفاءة أعلى للجسيمات الأدقّ مقابل Nₕ واستهلاك مروحة أعلى. والتحسين متعدد المتغيّرات بين الكفاءة المطلوبة وهبوط الضغط الاقتصادي ضروري.
٣.٢–٣.٣. العلاقات الرئيسية للأداء
قطر القطع d50 وهبوط الضغط بدلالة علو سرعة الدخول هما المؤشّران الرئيسيان للتصميم الهيدروليكي:
μ لزوجة الغاز، وb عرض المدخل، وNₑ عدد الدورات الفعّالة (عادةً 5 إلى 10)، وVᵢ سرعة الدخول، وρₚ وρ_g كثافة الجسيم والغاز. وبعد d50 تُستخرج الكفاءة الجزئية من منحنى Grade Efficiency (Lapple / Barth / Iozia-Leith) والكفاءة الكلية بالترجيح على توزيع أحجام الجسيمات (Particle Size Distribution).
٤. التصميم الميكانيكي وهندسة المواد
خلافًا لأوعية الضغط، يكون التآكل الحتّي (Erosion) في السيكلون عادةً العامل الرئيسي في سماكة الصفيحة.
منطقة المدخل والجدار المقابل له والمخروط كله تتلقّى أكبر قدر من الاصطدام. ويجب اختيار السماكة الأولية مع سماحية تآكل حتّي (Erosion Allowance) أعلى من الحدّ الإنشائي الأدنى لتأمين عمر الخدمة.
الفولاذ الكربوني (ST37/A36) لأحمال الغبار المنخفضة. Hardox 400/450/500 للتآكل الحتّي الشديد (الإسمنت، التعدين، السيليكا) بصلادة نحو 400–500 HB. بلاط سيراميك الألومينا للتآكل/الحرارة العالية جدًا مع إمكانية الاستبدال الموضعي. الإلاستومر أو البولي يوريثان للحرارة المنخفضة والجسيمات الألين. ويقوم الاختيار النهائي على كلفة دورة الحياة (Life Cycle Cost).
٥. عملية التصنيع في الورشة
درفلة ثلاثية أو رباعية الدرافيل مع ضبط الارتداد (Springback)، ومحاذاة الحواف قبل الدرز الطولي لمنع عدم الاستدارة (Ovality)، ولحام المقاطع (Segments) في الأقطار الكبيرة.
مخطط مفرود (Flat Pattern) بدقة رياضية (نصف القطر الكبير/الصغير والارتفاع المائل) يُقصّ عادةً بالبلازما أو الليزر CNC. ودرفلة بنصف قطر متغيّر أو درفلة مخروطية مع قالب. والوصل بالأسطوانة بتفاوت محيطي عادةً أقل من 2–3 mm وتطابق مركزي بشاقول ليزري؛ وعدم المحاذاة يُفسد تماثل الدوّامة والكفاءة.
المماسي البسيط (Tangential): أسهل تصنيعًا، واضطراب وΔP أكبر عند الوصلة. الحلزوني (Involute/Scroll): توجيه تدريجي وكفاءة أفضل وهبوط ضغط أقل؛ ويتزايد تفضيله في الإسمنت والتعدين. واللحام الداخلي دون نتوءات وتعامد جدران المجرى أمران إلزاميان.
يعمل السيكلون تحت ضغط سالب (Negative Pressure)؛ والهواء الدخيل (False Air) من شقّ دقيق يُفسد الكفاءة واستهلاك المروحة. لحام مستمر كامل (Full Continuous Weld)، وضبط تسلسل اللحام لتقليل التشوّه، وجلخ السطح الداخلي لمسار التدفق.
استواء الشفة لإحكام دون تعديل في الموقع. وزاوية القمع أكبر من زاوية الاستقرار (Angle of Repose) للمادة لمنع التجسّر (Bridging). ووصل محكم تمامًا بالصمام الدوّار/القلّاب المزدوج كي لا يعيد الهواء غير المرغوب من الأسفل شفطَ الجسيمات.
٦. مخططات الورشة والتجميع والتركيب
التجميع العام (General Assembly) بالأبعاد الهيدروليكية، والمخططات المفرودة للأسطوانة/المخروط/المدخل، وتفاصيل اللحام (Weld Detail) بنوع اللحام وتسلسله، ومخطط الأساس/الهيكل الحامل بحمل الوحدة الممتلئة بالمادة في أسوأ حالة.
الأسطوانة مستوية على مثبّت ← المخروط متّحد المركز ← أنبوب الدوّامة بعمق توغّل S دقيق ← المدخل ← القمع وصمام التفريغ. وفي الموقع تُوثَّق الاستقامة الرأسية ومتانة المسند بميزان ليزري.
٧. إطالة العمر في مواجهة التآكل الحتّي
صفائح Hardox أو سيراميك في المدخل والجدار المقابل والمخروط؛ واستبدال البطانة بدلًا من الجسم كله يقلّل كلفة الإصلاح.
ترسيب كربيد الكروم باللحام على المناطق الحرجة بديلًا اقتصاديًا للبطانة المنفصلة.
زيادة نصف قطر انحناء المدخل الحلزوني تقلّل الاصطدام المباشر. وقياس السماكة بالموجات فوق الصوتية دوريًا في النقاط الحرجة للإصلاح الوقائي قبل الانثقاب.
٨. ضبط الجودة في الورشة
اختبار فقاعات الصابون بالهواء (Air Soap Bubble) بضغط داخلي مضبوط. صندوق التفريغ (Vacuum Box) لدروز خاصة. DPT للتشقّقات السطحية في الشفاه والمناطق عالية الإجهاد.
عدم استدارة الأسطوانة بشريط قياس المحيط، وتطابق مركز المخروط والأسطوانة، وعمق أنبوب الدوّامة وتطابق مركزه، وأبعاد المدخل وزاويته. وأي انحراف عن التفاوت يقلّل كفاءة التصميم مباشرةً.
الموازنة الديناميكية للدوّار (مثلًا ISO 21940)، وضبط خلوص الدوّار (Rotor Clearance) لمنع تسرّب الهواء والتآكل بالتماس، واختبار التشغيل دون حمل (No-load Run Test)، وإحكام شفة القمع بالصمام.
٩. الخاتمة
بفضل البساطة وغياب الأجزاء المتحركة في مسار الفصل وانخفاض الكلفة مقارنةً بفلتر الأكياس أو المرسّب الكهروستاتيكي والعمل في درجات الحرارة العالية، ما يزال السيكلون مُنقّيًا أوليًا وفاصلًا واسع الاستخدام في الإسمنت والتعدين والخشب والدقيق وجمع الغبار. ويتطلّب نجاح التصميم توازنًا بين الهندسة (Lapple مقابل Swift) والكفاءة وΔP والمادة المقاومة للتآكل الحتّي، وتنفيذًا دقيقًا للدرفلة واللحام، ولا سيما المخروط.
التحدّيات المتأصّلة: التآكل الحتّي المستمر للجسم والانخفاض الشديد للكفاءة للجسيمات دون 10 μm عادةً. وفي معايير الانبعاثات الصارمة يكون السيكلون عادةً مُنقّيًا أوليًا اقتصاديًا قبل التنقية الثانوية (فلتر الأكياس)، لا الحلّ النهائي.
المواصفات الفنية
متى يُختار السيكلون بدلًا من فلتر الأكياس؟
السيكلون اقتصادي للجسيمات الأكبر وأحمال الغبار العالية ولا كلفة لصيانة وسط الترشيح فيه. وللجسيمات الدقيقة جدًا يُستخدم عادةً فاصلًا أوليًا قبل فلتر الأكياس أو المرسّب الكهروستاتيكي.
المعاملات المؤثّرة في كفاءة السيكلون
قطر المدخل وسرعة الغاز وقطر الجسم وزاوية المخروط وكثافة الجسيمات أهم العوامل. وزيادة السرعة ترفع الكفاءة لكنها تزيد هبوط الضغط والتآكل الحتّي أيضًا؛ لذا فإن التوازن في التصميم ضروري.
التطبيقات والصناعات
معرض الصور
معرض صور السيكلون
الأسئلة الشائعة
طلب عرض سعر
السيكلون
أدخلوا الضغط والحرارة ونوع السائل؛ يرسل مهندسونا عرضاً فنياً وسعراً خلال ٢٤ ساعة عمل كحد أقصى.
- رد فني مكتوب مع مخطط مفاهيمي مقترح
- زيارة موقع التركيب في طهران وضواحيها
- ضمان ٢٤ شهراً على التصنيع واللحام



