فرمول ضخامت عدسی بیضوی ۲:۱، توریاسفریکال، نیمکره و تخت طبق ASME، و عمق هر نوع عدسی برای تعیین ارتفاع مخزن.
چرا نوع عدسی مهم است؟
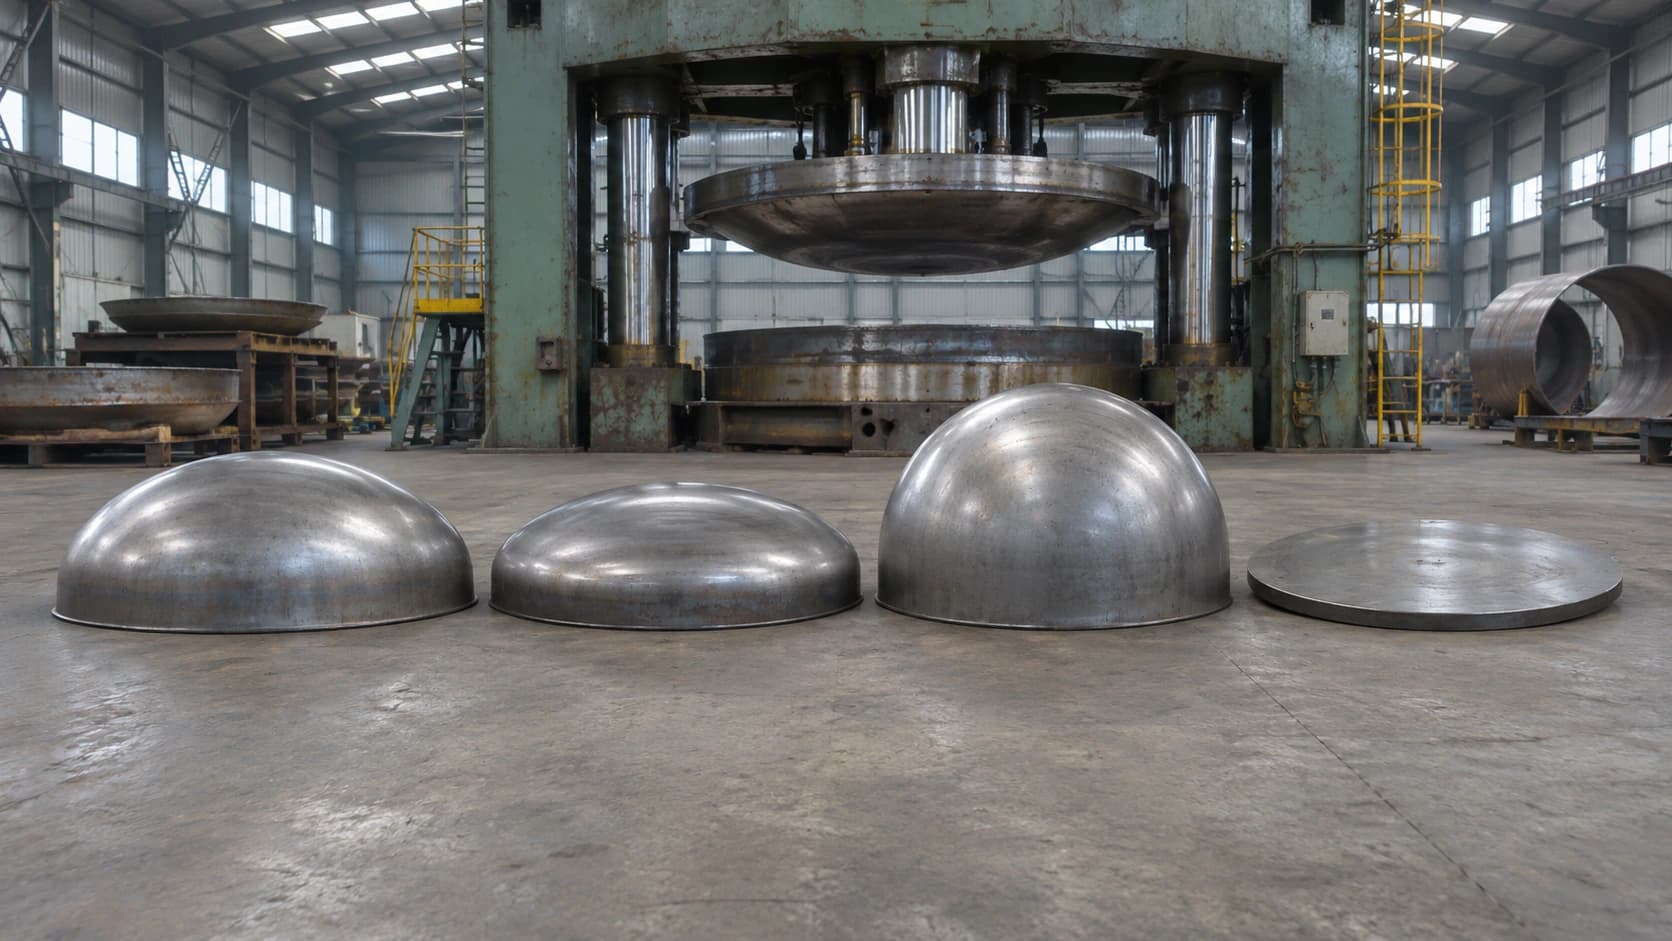
عدسی هر چه به کره نزدیکتر باشد، تنش را بهتر پخش میکند و نازکتر میشود. ولی عمیقتر هم میشود و ساختش سختتر است. انتخاب بین این دو، بستگی به فشار، قطر و قیمت دارد. ساخت عدسی مخزن معمولاً با دستگاه عدسیزن و لبهزن انجام میشود.
فرمول ضخامت عدسی طبق ASME Section VIII Div.1
| نوع عدسی | فرمول ضخامت (فشار داخلی) | توضیح |
|---|---|---|
| بیضوی ۲:۱ | t = P·D / (2·S·E − 0.2·P) | تقریباً همضخامت پوسته |
| توریاسفریکال (L = D، r = ۶٪ D) | t = 0.885·P·L / (S·E − 0.1·P) | کمی ضخیمتر از بیضوی |
| نیمکره | t = P·L / (2·S·E − 0.2·P) | حدود نصف ضخامت پوسته |
| تخت | t = d·√(C·P / S·E) | خیلی ضخیمتر؛ فقط برای فشار کم یا قطر کوچک |
در این فرمولها P فشار طراحی، D قطر داخلی، L شعاع تاج، S تنش مجاز ورق، E ضریب جوش و C ضریب اتصال عدسی تخت است. خوردگی مجاز به نتیجه اضافه میشود. ضخامت ورق خام هم باید کمی بیشتر باشد، چون ورق در فرمدهی، بهخصوص در ناحیه انحنا، نازک میشود.
عمق عدسی برای محاسبه ارتفاع مخزن
| نوع عدسی | عمق تقریبی (بدون لبه مستقیم) |
|---|---|
| بیضوی ۲:۱ | ۰٫۲۵ × قطر |
| کوربوگن (DIN 28013) | حدود ۰٫۲۵۵ × قطر |
| کلوپر (DIN 28011) | حدود ۰٫۱۹۴ × قطر |
| توریاسفریکال ASME (۶٪) | حدود ۰٫۱۷ × قطر |
| نیمکره | ۰٫۵ × قطر |
به عمق عدسی، لبه مستقیم (Straight Flange) هم اضافه میشود که معمولاً چند ده میلیمتر است و جای جوش عدسی به پوسته را از ناحیه انحنا دور میکند.
قطر ورق خام
قطر ورق خام از سطح گسترده عدسی بهعلاوه لبه مستقیم و اضافه برش به دست میآید. برای هر نوع عدسی رابطه آن فرق میکند. محاسبهگر صفحه عدسیها برای هر قطر و نوع، ضخامت، عمق، وزن و قطر ورق خام را با هم حساب میکند.
برای فشارهای معمول، بیضوی ۲:۱ تعادل خوبی بین ضخامت و هزینه ساخت دارد. توریاسفریکال کمعمقتر و ارزانتر است و نیمکره برای فشارهای بالا یا قطرهای خیلی بزرگ.