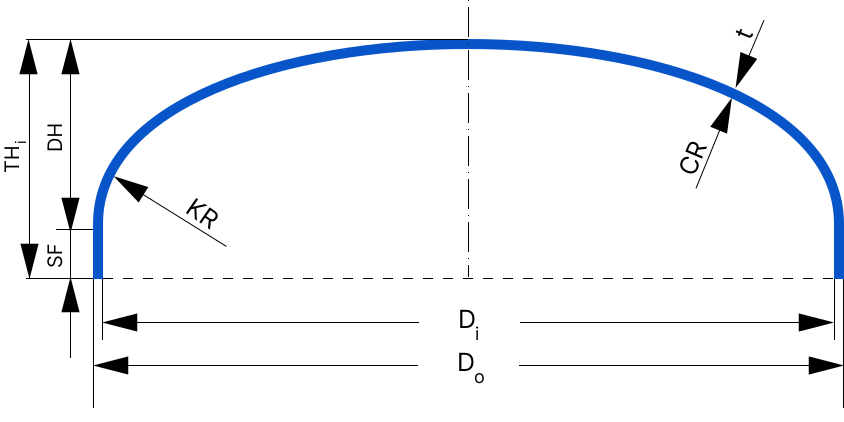
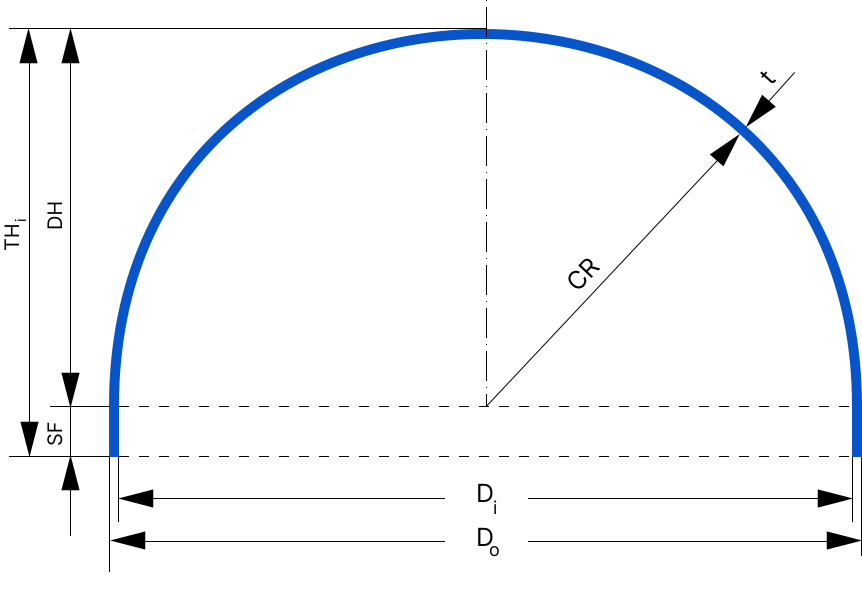
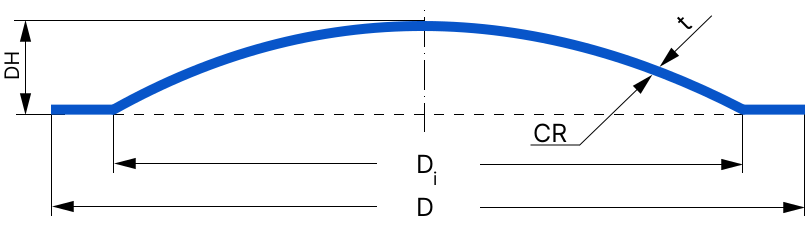
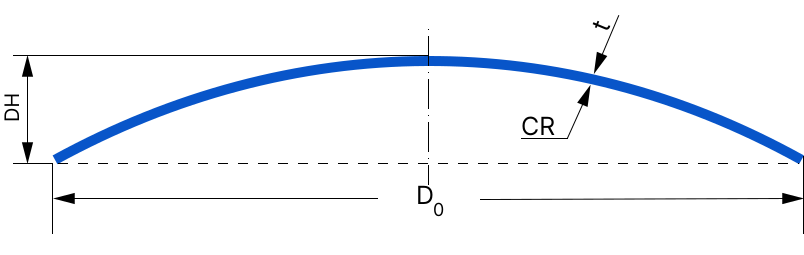
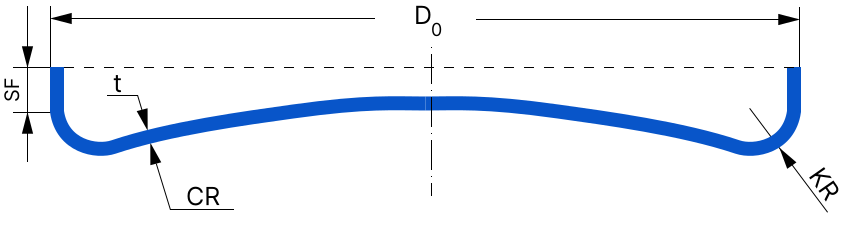
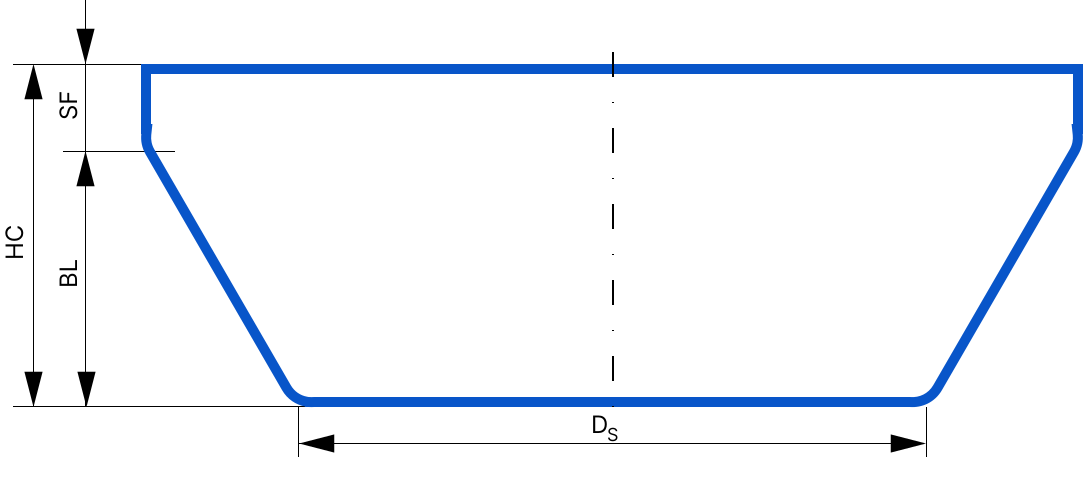
نصف قطر التاج (CR) يساوي القطر الخارجي للوعاء

رأس توريسفيري (Torispherical)

الرأس المشكّل الأكثر شيوعًا واقتصادية لأوعية الضغط المتوسط

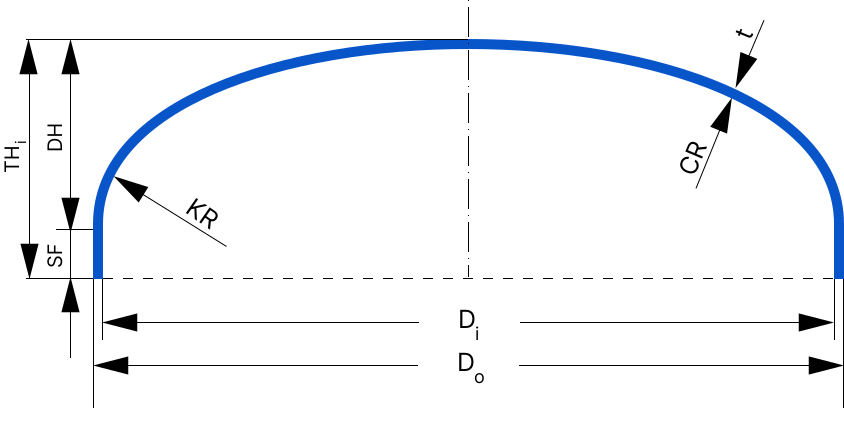
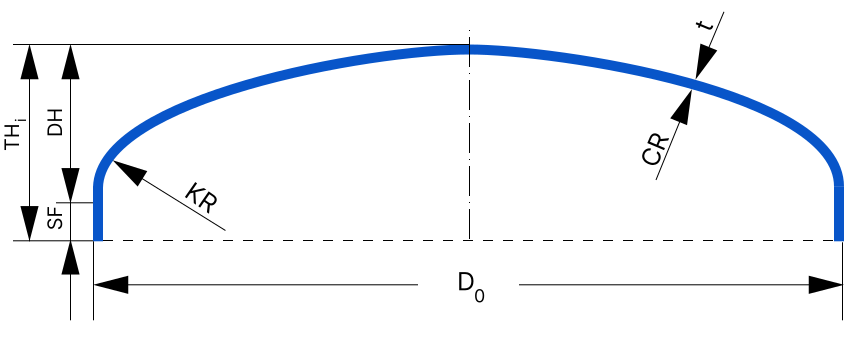
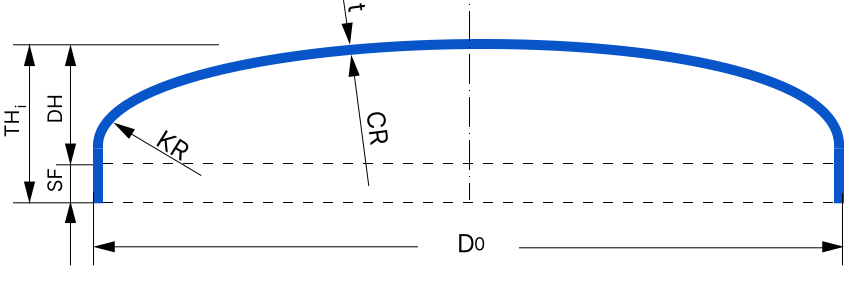
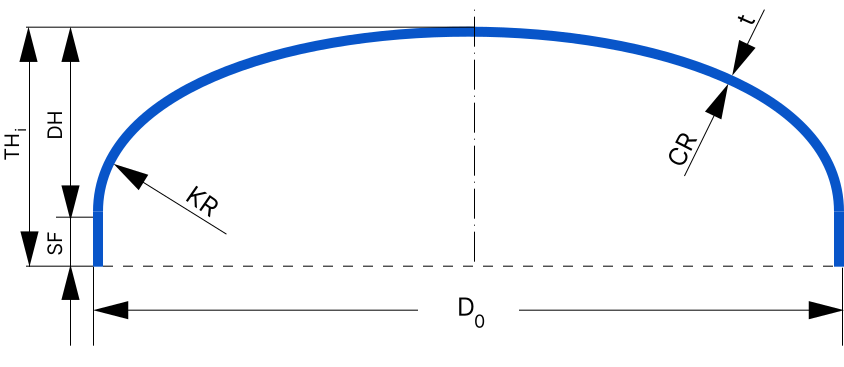
الرأس التوريسفيري، المعروف برأس كلوبر، يتكوّن من قبة كروية في الوسط ومفصل حلقي (توروسي) عند اتصاله بالجسم. يُؤخذ نصف قطر التاج (CR) مساويًا للقطر الخارجي للوعاء (Do)، ونصف قطر المفصل (KR) بما لا يقل عن 10 بالمئة من Do؛ ويشترط معيار ASME UG-32 حدًا أدنى قدره 6 بالمئة من Do لـ KR.
Torispherical

Torispherical

  • CR = Do
  • KR = 0.1 × Do
  • SF ≥ 3.5 × t
  • DH = 0.1935×Do − 0.455×t
  • THi = SF + DH
  • DH 270 mm
  • THi 312 mm
  • KR 142 mm
  • CR 1416 mm
  • SF 42 mm
معادلة CR
CR = Do (القطر الخارجي للوعاء)
معادلة KR
KR = 0.1 × Do
الحد الأدنى القياسي لـ KR
6% من القطر الخارجي (ASME UG-32)
معادلة SF
الأكبر من 3.5×t أو 0.03×Di
كبس بمرحلة واحدة وكلفة تصنيع منخفضة
ارتفاع قليل ومناسب للمساحة المحدودة
قوالب جاهزة للأقطار الأكثر طلبًا
حافة أسطوانية للحام نظيف مع الجسم
تصنيع من الفولاذ الكربوني والستانلس والمجلفن
شهادة مادة الصفائح مع كل شحنة

ما هو الرأس الطوري الكروي؟

الطوري الكروي يعني «طارة + كرة»: الجزء المركزي قطعة من كرة، والحافة قطعة من حلقة طارية. يلتقي هذان القوسان تماسيًا في نقطة ويكوّنان المقطع النهائي للرأس. وبعد قوس الزاوية تُضاف حافة أسطوانية قصيرة (الحافة المستقيمة) كي يقع لحام الاتصال بالجسم بعيدًا عن منطقة الإجهاد العالي في الزاوية.

في معيار DIN 28011، المعروف أيضًا بكلوبر، يساوي نصف قطر التقعّر القطرَ الخارجي للخزان ونصف قطر الزاوية عُشره. والنسخة الأعمق من العائلة نفسها هي DIN 28013 أو كوربوغن، ولها نصف قطر تقعّر أصغر وزاوية أكبر وتُستخدم في الضغوط الأعلى.

المعادلات الهندسية للرأس الطوري الكروي

كل أبعاد الرأس مشتقّة من القطر الخارجي وسماكة الصفيحة. وهذه العلاقات القليلة هي أساس حاسبة هذه الصفحة:

ارتفاع التقعّر
h = 0.1935 Do − 0.455 t
قطر قرص الصفيحة
Db ≈ 1.22 Do + 2 sf
المساحة السطحية
A ≈ 1.084 Do²
حجم التقعّر
V ≈ 0.1 Do³
ملاحظة من الورشة

تصبح زاوية الرأس بعد الكبس أرقّ بنحو ٥ إلى ١٠ بالمئة. وعند حساب السماكة الاسمية يُراعى هذا الترقّق مع سماحية التآكل كي لا تنخفض السماكة النهائية عن الحدّ المحسوب.

الحساب عبر الإنترنت

شاهد أبعاد الرأس وحجمه ووزنه بالقطر والسماكة الحقيقيين

رأس توريسفيري (Torispherical)

Torispherical

Torispherical

  • CR = Do
  • KR = 0.1 × Do
  • SF ≥ 3.5 × t
  • DH = 0.1935×Do − 0.455×t
  • THi = SF + DH
  • DH 270 mm
  • THi 312 mm
  • KR 142 mm
  • CR 1416 mm
  • SF 42 mm

منسوب السائل والحجم داخل هذا الرأس

طريقة تركيب رأس الخزان
مساحة السطح الداخلي للرأس0m²
وزن صفيحة هذا الرأس0kg
وزن السائل عند هذا المنسوب0kg
السعة الكاملة لهذا الرأس (ممتلئ)0m³
حجم السائل في هذا الرأس0m³
الوزن الكلي (المائع + الرأس)0kg

فرد هذا الرأس (الصفيحة المسطّحة قبل التشكيل)

قطر صفيحة مسطّحة بالسماكة والمادة نفسيهما تزن ما يزنه الرأس المشكَّل — تقدير أولي في الورشة على أساس تساوي الوزن، دون احتساب زيادة السماكة أو الشدّ الإضافي عند الزاوية.

نصف قطر الصفيحة المسطّحة (المفرودة)0mm
قطر الصفيحة المسطّحة (المفرودة)0mm
مساحة الصفيحة المسطّحة0m²

عملية إنتاج رؤوس الخزانات وتصنيعها

من حساب القطر المفرود للرأس حتى تجهيز الحافة النهائي — مراحل تصنيع رأس الخزان في الورشة

  1. حساب القطر المفرود للرأس

    قصّ قرص من الصفيحة بالقطر والسماكة المحسوبين وفق نوع الرأس وقطر الخزان

  2. قصّ قرص الصفيحة

    قصّ دقيق لصفيحة الفولاذ أو الستانلس بالبلازما أو الليزر أو الغاز وفق المخطط الفني

  3. كبس الرأس

    تشكيل القرص على الساخن أو البارد بالقالب والمكبس الصناعي حتى الوصول إلى المقطع النهائي للرأس

  4. تجهيز الحافة

    تشغيل الحافة وشطفها وتجهيز منطقة اللحام للتركيب على جسم الخزان
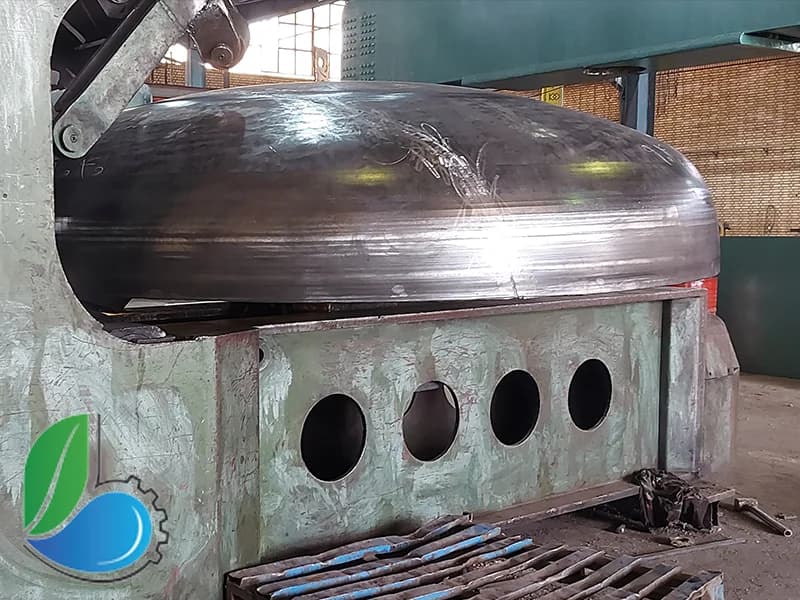
عملية كبس رأس الخزان في ورشة بهينه آبالفيديو قريبًا

اختيار الرأس؛ التوازن بين الضغط والكلفة والوقت

إذا كان ضغط تصميم وعائك في النطاق المتوسط وكانت الأولوية الرئيسية خفض تكلفة التصنيع، فالتوريسفيري عادةً هو الخيار الأفضل. أما في الضغوط العالية جدًا أو الأقطار الكبيرة، حيث يصبح تركّز الإجهاد عند المفصل مصدر قلق، فيُنصح بمقارنته بالرأس البيضاوي 2:1.
1خذ ضغط التصميم وحرارته من ورقة البيانات
2قِس حدود الارتفاع في مكان التركيب
3قارن كلفة الصفائح بكلفة الكبس
4راعِ توفّر القالب وزمن التسليم
رؤوس مكبوسة في مخزن الورشة

الاستخدامات والصناعات المستهلكة

أوعية الضغط وفق ASME Sec. VIII Div.1
خزانات التخزين العملياتية في البتروكيماويات
الغلايات البخارية متوسطة الضغط
خزانات الهواء المضغوط الصناعية

شراء الرؤوس من بهينه آب

ست مراحل من أول اتصال حتى تسليم الشحنة

1إرسال مواصفات الرأس

أرسل القطر الخارجي وسماكة الصفيحة ونوع الرأس والمادة المطلوبة.

2عرض السعر الفني

يُرسَل الوزن المحسوب وسعر الوحدة وزمن التسليم في يوم العمل نفسه.

3توريد الصفائح

تُورَّد الصفائح بشهادة المصنع وتُفحص عند الاستلام قبل القصّ.

4القصّ والكبس

قصّ القرص، والكبس الساخن أو البارد حسب السماكة، وضبط الأبعاد بالقالب المرجعي.

5تشغيل الحافة وشطفها

تشغيل الحافة الأسطوانية وشطفها لتجهيزها للحام مع الجسم.

6التغليف والشحن

التغليف وإصدار ورقة تعريف القطعة والشحن إلى جميع أنحاء البلاد.

أسباب تميّزنا

قوالب جاهزة للأقطار الأكثر طلبًا
فحص السماكة بعد الكبس بمقياس السماكة
فحص المقطع الجانبي بقالب مرجعي لكل شكل
شهادة مادة الصفائح مع كل شحنة
كبس ساخن للسماكات فوق ١٦ ملم
إمكانية تصنيع رؤوس ستانلس ومجلفنة

استعلام سعر
رأس الخزان

أدخل القطر والسماكة ونوع الرأس؛ وستحصل على الوزن المحسوب وسعر الوحدة.

  • عرض سعر بالوزن الدقيق للقطعة
  • تسليم الرأس القياسي خلال ٧ أيام عمل
  • الشحن إلى جميع أنحاء البلاد

اتصال مباشر بالمكتب الفني
021 - 3345 6789

معلوماتك سرية وتُستخدم فقط لإعداد العرض الفني.

أنواع الرؤوس الأخرى

كل المقالات
  • تجميع جسم ورأس خزان معدني في ورشة تصنيع الخزانات لدى بهينه آب

    مراحل تصنيع الخزانات المعدنية من الطلب حتى التسليم

    مراحل تصنيع الخزان المعدني من ورقة البيانات إلى الاختبار والشحن. خزان سعة ٢٠ ألف لتر يستغرق نحو ثلاثة أسابيع، وكتبنا هنا على أي أعمال يُصرف هذا الوقت.

    اقرأ المزيد
  • مفتش يجري اختبارًا غير إتلافي على لحام جسم خزان معدني

    اختبارات الخزان: أي عيب يكشفه كل اختبار؟

    الاختبار الهيدروستاتيكي والتصوير الإشعاعي والموجات فوق الصوتية والسائل النافذ والجسيمات المغناطيسية وصندوق التفريغ. كل منها يكشف عيبًا خاصًا، ولا يحل أي منها محل الآخر. وهنا قارنّا بينها.

    اقرأ المزيد
  • وعاء ضغط أثناء الاختبار الهيدروستاتيكي مع مقياس ضغط في ورشة بهينه آب

    الاختبار الهيدروستاتيكي للخزان خطوة بخطوة

    الاختبار الهيدروستاتيكي هو الامتحان الأخير للخزان قبل التسليم، ونحن نجريه في مصنعنا. ضغط الاختبار، والأعمال قبل الملء، والخطأ الذي قد يتلف الخزان أثناء التفريغ.

    اقرأ المزيد
  • فيلم تصوير إشعاعي للحام جسم خزان على جهاز عرض الأفلام

    التصوير الإشعاعي للّحام: ما النسبة التي يجب اختبارها من خطوط اللحام؟

    نسبة التصوير الإشعاعي تحدد كفاءة اللحام، وكفاءة اللحام تحدد سماكة الصفيحة. أي إن هذا القرار يؤثر مباشرة في وزن الخزان وسعره.

    اقرأ المزيد