


تصميم وتصنيع
الخزانات المجلفنة
دليل شامل لمراحل التصنيع والجلفنة بالغمس الساخن ومراقبة جودة الطلاء وتطبيقاتها في قطاع المياه
الخزان المجلفن خزان فولاذي يُغمس بعد تصنيعه في حوض من الزنك المنصهر عند نحو ٤٥٠ درجة مئوية. يعمل الزنك كطبقة دهان تمنع وصول الماء والهواء إلى الفولاذ، وإذا خُدش يتآكل هو بدلاً من الفولاذ. والنتيجة خزان يدوم من ٢٥ إلى ٥٠ سنة حسب ظروف البيئة.
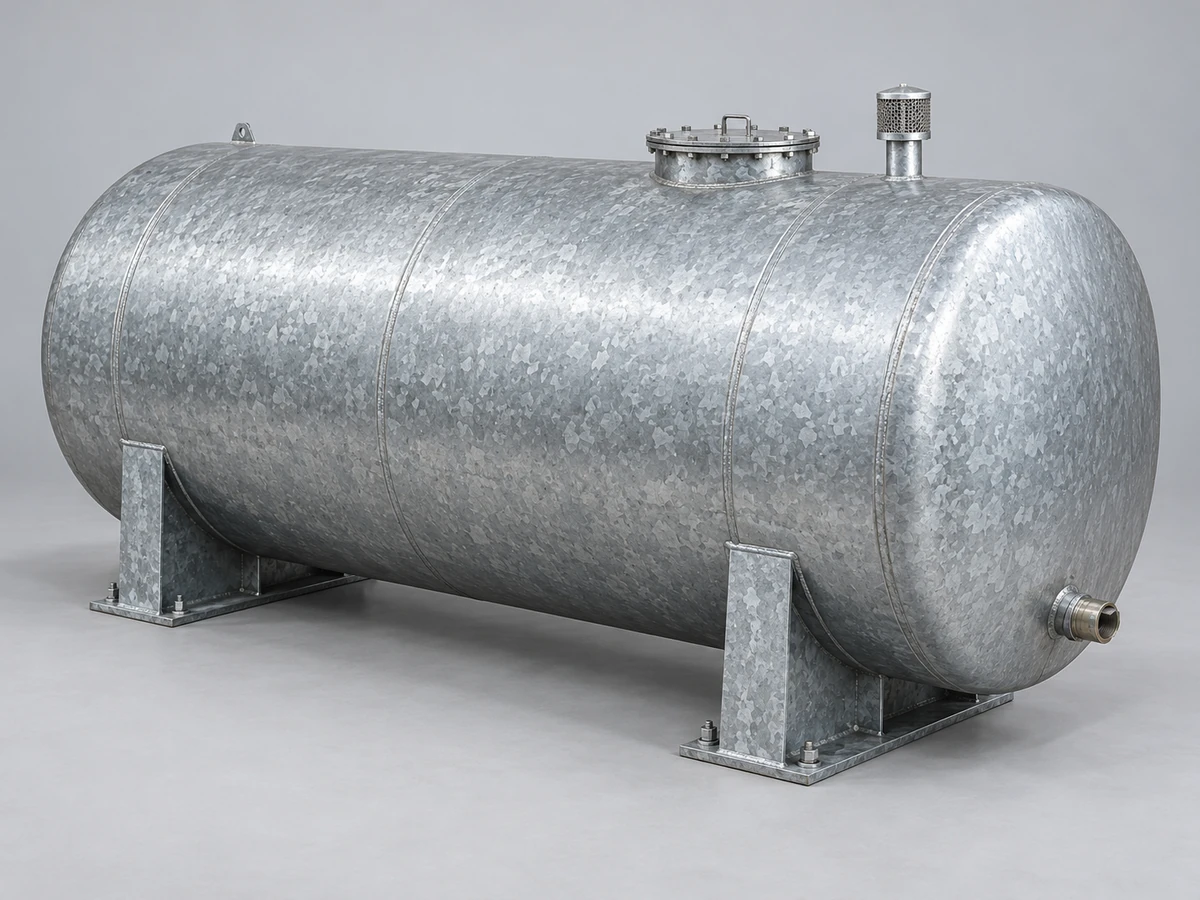
تصنيع الخزانات المجلفنة
مراحل التصنيع والجلفنة بالغمس الساخن ومراقبة جودة الطلاء
يُصنع الخزان المجلفن بإحدى طريقتين. في الأولى يُلحم الخزان كاملاً ثم يُجلفن، فتكون أبعاده محدودة بأبعاد الحوض. وفي الثانية تُجلفن الألواح منفصلة ثم تُجمّع بالبراغي في الموقع. وفي الحالتين تُراقب سماكة الطلاء وفق ISO 1461 وASTM A123.
أكثر استخداماته شيوعاً خزان المياه المجلفن: مياه الشرب والإطفاء والزراعة والخزانات العلوية على الأبراج. ويُحتسب في سعر الخزان وزن الفولاذ وكلفة الجلفنة معاً. فيما يلي نشرح مراحل تصنيع الخزان المجلفن ومراقبة الجودة والمزايا والقيود.
٢. أساسيات الجلفنة والحماية
بعد تحضير السطح تُغمر القطعة في زنك منصهر عند نحو ٤٤٠–٤٦٠ °C. يكوّن تفاعل الحديد والزنك طبقات سبائكية Fe-Zn ملتصقة بالفولاذ، تعلوها طبقة خارجية من الزنك النقي.
عازلة: طبقة الزنك تمنع وصول الرطوبة والأكسجين إلى الفولاذ. تضحوية/كاثودية: الزنك أنشط من الحديد، فعند الخدش الموضعي يتآكل الزنك بدلاً من الفولاذ. وهذه ميزته الأساسية على الدهان.
٣. المواد الأولية والصفيح الفولاذي
نسبة السيليكون والفوسفور تغيّر سماكة الطلاء ومظهره تغييراً كبيراً.
| المعامل | النطاق المفضّل | التأثير على الطلاء |
|---|---|---|
| السيليكون (Si) | < ٠٫٠٤٪ أو ٠٫١٥–٠٫٢٥٪ | خارج هذا النطاق: طلاء سميك رمادي هش |
| الفوسفور (P) | < ٠٫٠٢٪ | زيادته ← نمو مفرط للطلاء |
| نوع الصفيح | St37 / S235JR | الدرجة الأكثر شيوعاً لخزانات المياه |
| سماكة الصفيح | ٢–٦ mm (حسب الحجم) | المتانة والضغط المسموح |
٤. مراحل التصنيع الكاملة
الأبعاد والحجم والضغط والفوهات وخطة القص. القص بالمقص أو البلازما/الليزر/CNC أو القطع بالأكسجين، ثم إزالة الحواف. التشكيل بالدرفلة والثني والكبس أو التدوير للرؤوس. وفي الخزانات المجمّعة تُضلَّع الألواح لزيادة الصلابة.
في الخزان الملحوم يجب إنجاز اللحام قبل الجلفنة؛ فاللحام على سطح مجلفن يصهر الطلاء ويطلق أبخرة الزنك. MIG/MAG أو SMAW أو TIG. يجب أن تسمح الوصلات بدخول الزنك المنصهر؛ فالجيوب الهوائية تسبب خطر الانفجار في الحوض. فتحات تهوية وتصريف وفق ISO 1461. وإزالة كاملة للخبث والرذاذ.
٥. عملية الجلفنة بالغمس الساخن
١) إزالة الشحوم قلوياً أو حمضياً. ٢) التخليل بـ HCl أو H₂SO₄ لإزالة قشرة الدرفلة. ٣) الشطف. ٤) التغطيس في مصهر كلوريد الزنك والأمونيوم. ٥) التجفيف. ٦) الغمر في الحوض عند ٤٤٠–٤٦٠ °C. ٧) التبريد، أحياناً مع تخميل ضد الصدأ الأبيض. ٨) الفحص: السماكة والتجانس والالتصاق والمظهر.
٧.١. سماكة الطلاء (ISO 1461)
الحد الأدنى لمتوسط السماكة والسماكة الموضعية لطلاء الزنك حسب سماكة الفولاذ الأساسي (تقريبي وفق ISO 1461):
فولاذ ١٫٥ إلى < ٣ mm: متوسط ٥٥ μm (٣٩٥ g/m²) وموضعي ٤٥ μm. فولاذ < ١٫٥ mm: متوسط ٤٥ μm (٣٢٥ g/m²) وموضعي ٣٥ μm. يُقاس بجهاز قياس السماكة المغناطيسي. ASTM A123 وISO 1461 متكافئان إلى حد كبير في متطلبات السماكة، ويُختار أحدهما حسب السوق المستهدفة وصاحب العمل.
٦. الخزانات المجمّعة بالبراغي
يُجلفن كل لوح على حدة ثم يُجمّع بالبراغي في الموقع، فلا تصل حرارة اللحام إلى الطلاء. ويتم الإحكام بحشوات ومواد مانعة للتسرب من النيوبرين أو البولي يوريثان.
| الخاصية | ملحوم (Welded) | بالبراغي (Bolted) |
|---|---|---|
| توقيت الجلفنة | اللحام قبل الجلفنة | التجميع بعد الجلفنة |
| سلامة الطلاء | يحتاج ترميماً موضعياً عند اللحام | طلاء كامل سليم |
| النقل | قطعة واحدة كبيرة الحجم | ألواح مسطحة، سهل |
| التركيب في الموقع | أصعب | سريع بلا لحام موقعي |
| السعة | صغيرة إلى متوسطة | متوسطة إلى كبيرة جداً |
| الإحكام | اللحام محكم تماماً | يعتمد على جودة الحشوة |
٧. مراقبة جودة الطلاء
اختبار السكين: يجب ألا يتقشر الطلاء. اختبار الثني: لا تشقق ولا انفصال. اختبار المطرقة: الضربات المضبوطة يجب ألا تسبب تقشراً.
مظهر خالٍ من قطرات الزنك والرماد والبقع العارية والخشونة الزائدة. استمرارية الطلاء. فحص التشوه الناتج عن الصدمة الحرارية في الحوض.
٨ و٩. المزايا والقيود
مقاومة التآكل وعمر ٢٥–٥٠ سنة. حماية تضحوية في مواضع التلف. صيانة منخفضة دون إعادة دهان دورية. تغطية كاملة للوصلات والزوايا. تركيب سريع في النوع المجمّع بالبراغي. الزنك والفولاذ قابلان لإعادة التدوير. الطبقات السبائكية أصلب من الفولاذ الأساسي ومقاومتها للاحتكاك جيدة.
حجم القطعة محدود بالحوض؛ وإلا فالغمس المزدوج أو الألواح. احتمال تشوه الألواح الرقيقة الكبيرة. يُمنع اللحام بعد الجلفنة — والترميم بدهان غني بالزنك. تآكل سريع عند pH < ٦ أو pH > ١٢. الصدأ الأبيض في المخازن الرطبة. لمياه الشرب يجب ضبط انتقال الزنك وإضافة طلاء داخلي عند الحاجة.
١٠. الاستخدامات في قطاع المياه
تخزين مياه الشرب في المدن والقرى والمباني. خزانات الإطفاء (غالباً مجمّعة بالبراغي وبسعات كبيرة). الري الزراعي والبيوت المحمية. محطات معالجة المياه والصرف الصحي. المياه الصناعية ومياه التبريد في المصافي. الخزانات العلوية والأرضية لشبكات المياه.
١١. الخلاصة وخدمات بهينه آب
تصنيع الخزان المجلفن يجمع بين هندسة الفولاذ وعملية جلفنة ساخنة مضبوطة ومراقبة مستمرة لجودة الطلاء. والالتزام بـ ASTM A123 وISO 1461، واختيار الفولاذ الأساسي المناسب، وتصميم الوصلات وفتحات التهوية، والاختيار بين الملحوم والمجمّع بالبراغي، كلها عوامل حاسمة في عمر الخزان.
تقدّم شركة بهينه آب الهندسية الاستشارة والتصميم والتصنيع والتركيب للخزانات المجلفنة في مشاريع المياه والإطفاء والزراعة والصناعة، وتوائم المعايير الدولية مع الظروف المحلية وميزانية كل مشروع.
المواصفات الفنية
ملحوم أم بالبراغي؟
الخزان الملحوم قبل الجلفنة يتمتع بتماسك اللحامات، لكن أبعاده محدودة بحجم الحوض. أما الخزان المجمّع بالبراغي فيبقى طلاؤه سليماً، ويُنقل ألواحاً مسطحة، ويصل إلى سعات أكبر، لكن إحكامه يعتمد على جودة الحشوات.
لماذا يُمنع اللحام بعد الجلفنة؟
حرارة اللحام تصهر الزنك وتبخّره فتزول الحماية وتنبعث أبخرة سامة. ويجب بعدها ترميم موضع اللحام بدهان غني بالزنك، وجودته لا تبلغ جودة الجلفنة الساخنة الأصلية.
التطبيقات والصناعات
معرض الصور
معرض صور الخزانات المجلفنة
الأسئلة الشائعة
طلب عرض سعر
تصنيع الخزانات المجلفنة
أدخلوا الضغط والحرارة ونوع السائل؛ يرسل مهندسونا عرضاً فنياً وسعراً خلال ٢٤ ساعة عمل كحد أقصى.
- رد فني مكتوب مع مخطط مفاهيمي مقترح
- زيارة موقع التركيب في طهران وضواحيها
- ضمان ٢٤ شهراً على التصنيع واللحام



