


تصميم وتصنيع
خزانات القار الصناعية!
دليل هندسي للعزل والتصنيع في الورشة لخزانات تخزين القار الصناعية
خزان القار مزيج من الهيكل والحرارة والتحكم؛ إذ يجب أن يبقى القار بين ١٤٠ و١٨٠ درجة مئوية ليمكن ضخه، دون أن يتجمّد أو يتأكسد.
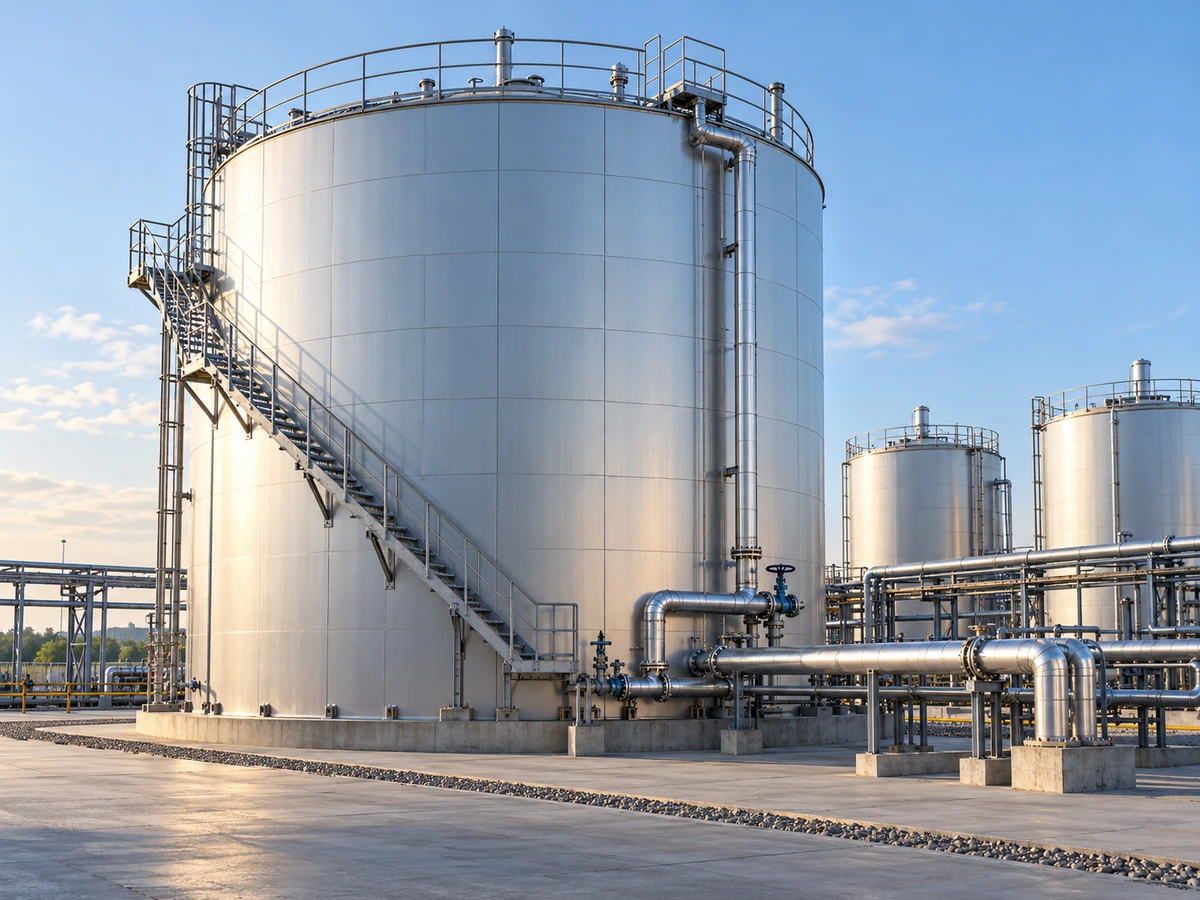
تصميم وتصنيع خزانات
تخزين القار الصناعي · شركة بهينه آب الهندسية
خزان تخزين القار وعاء من الفولاذ الكربوني يحفظ القار في حرارة مضبوطة وبعيداً عن الرطوبة. وبخلاف خزانات المنتجات الخفيفة، يتكامل هنا الهيكل والحرارة والتحكم؛ لأن الخواص الانسيابية للقار تعتمد بشدة على الحرارة.
عند ١٤٠–١٨٠ °C (لدرجات مثل ٦٠/٧٠ أو ٨٥/١٠٠ والقار البوليمري) يمكن الضخ؛ وانخفاض الحرارة يعني التجمّد وتوقف الضخ، والحرارة الزائدة تعني الأكسدة وتراجع الاختراق (Penetration). الاستخدامات: المصافي (Blowing Unit) ومحطات التصدير ومصانع الأسفلت. ويغطي هذا المقال المسار من أنواع الخزانات إلى التسخين والعزل والتصنيع والسلامة ودليل الورشة.
٢. أنواع الخزانات من حيث البنية
الرأسي: بضع مئات إلى +١٠٬٠٠٠ m³، مساحة قاعدة مثالية، ملفات حلقية؛ ويحتاج التدرج الحراري الرأسي إلى خلاط أو ترتيب دقيق للملفات. الأفقي: عادة ١٠–١٠٠ m³، رؤوس إهليلجية/نصف كروية، سروج وتحليل Zick؛ نسبة سطح إلى حجم أعلى ← فاقد أكبر لكن تحكم أبسط في الحرارة.
| المعامل | ثابت في المصنع | متنقل / Skid |
|---|---|---|
| السعة المعتادة | ٥٠٠ إلى +١٠٬٠٠٠ m³ | ١٠ إلى ١٠٠ m³ |
| الأساس | خرساني API 650 Annex B | قاعدة معدنية |
| التسخين السائد | زيت حراري مركزي | كهربائي أو موقد مستقل |
| التشغيل من البرودة | عدة أيام | بضع ساعات |
| الاستخدام | مصفاة · محطة | أسفلت · مشروع مؤقت |
٣. أنظمة التسخين
المعيار السائد في الخزانات الكبيرة. يُسخَّن المائع حتى ≈٣٠٠ °C في سخان مركزي؛ ملفات Seamless بقطر ٢–٤ in حلزونية أو متوازية في القاع. تحكم دقيق دون لهب مباشر ← أقل تفحّم. يحتاج إلى خزان تمدد وشبكة زيت.
حرارة سطح الأنبوب حتى ٣٥٠–٤٥٠ °C؛ والتحكم في التدفق الحراري والدوران/الخلط ضروري لمنع التفحّم. رأس مال أقل لكن تحكم وكفاءة أدنى — للسعات المتوسطة أو عند عدم توفر الزيت الحراري.
سخانات غاطسة (Immersion Heater) أو تسخين بالتتبع (Trace Heating) مع PID وتقسيم مناطق مستقل. لا وقود في الموقع؛ لكن كلفة الكهرباء والبنية التحتية تحدّ منه في الخزانات الكبيرة جداً. مناسب للمحطات الصغيرة والخزانات المتنقلة.
٤.١. سماكة الجسم API 650
للخزان الرأسي الجوي تُحسب سماكة الحلقة بطريقة القدم الواحدة أو النقطة المتغيرة:
يجب قراءة الإجهاد المسموح عند حرارة التصميم (لا حرارة المحيط)؛ فوق ≈١٥٠ °C تنخفض متانة الفولاذ. ولـ Annex S متطلبات حرارية-ميكانيكية فوق ٩٣ °C. وإذا أدى ضغط البخار أو النقل بالهواء المضغوط إلى ضغط الخزان، يكون ASME VIII Div 1 هو الحاكم. عزل الصوف الصخري ١٠٠–١٥٠ kg/m³ عادة ٨٠–١٥٠ mm للجسم و١٠٠–٢٠٠ mm للسقف؛ وكسوة ألومنيوم متموجة ٠٫٦–٠٫٨ mm.
٥. التصنيع والتجميع في الورشة والموقع
درفلة الصفائح مع قالب انحناء (Curvature Template). الدرزات الرأسية: جذر GTAW/SMAW + حشو SAW؛ نصب حلقة تلو حلقة. WPS/PQR ولحّامون مؤهلون وفق ASME IX. تصوير إشعاعي نقطي أو كامل، UT للقاع، MT/PT للحامات الزاوية، Vacuum Box للقاع.
مقاطع مصنّعة مسبقاً (Prefabricated Spool) على ركائز الملف وبعيدة عن القاع. اختبار هيدروستاتيكي ١٫٣–١٫٥× التصميم لمدة ٣٠–٦٠ دقيقة ثم اختبار هوائي بمادة رغوية. التفريغ والتجفيف الكامل للملف إلزامي — فالرطوبة المتبقية تحمل خطر انفجار بخاري مع القار الساخن.
٦. التجهيزات المساعدة والسلامة
خلاط جانبي أو علوي (Side/Top-Entry Agitator) لمنع الترسب وتوحيد الحرارة (خصوصاً للقار البوليمري). حساسات RTD متعددة المستويات + PLC/SCADA. المنسوب: رادار الموجة الموجّهة (Guided Wave Radar) مفضّل على العوامة. تصريف طارئ، صمام P/V، إطفاء بالرغوة/الرشاشات، وأحياناً تغطية بالنيتروجين.
دليل: API 650 ومخططات الورشة
كفاءة الوصلة ٠٫٧–١٫٠ حسب مستوى RT؛ اختبار Charpy عند MDMT للتشغيل من البرودة؛ Annex S للحرارة العالية؛ Annex B للأساس والتفاوتات. حزمة الورشة: مخطط توزيع الألواح، تفاصيل اللحام، WPS/PQR، ترتيب الملفات، ITP مع نقاط Hold/Witness — واعتماد TPI قبل القص.
دليل: لحام الملفات المتقاربة
المسافة بين الأنابيب غالباً ١٥٠–٣٠٠ mm. أكبر قدر من اللحام في الورشة المفتوحة؛ وفقط وصلات الربط (Tie-in) داخل الخزان. تسلسل متوازن/رجعي (Balanced/Backstep) وقوالب تثبيت مؤقتة. تنسيق تركيب الملفات مع حلقات الجسم قبل تركيب السقف.
دليل: العزل ومراقبة الجودة
بعد الاختبار الهيدروستاتيكي للجسم/الملف والدهان (Sa 2.5 + أساس مقاوم للحرارة). صوف صخري متعدد الطبقات ومتداخل مع أحزمة ومسامير. كسوة بتداخل ≥٥٠ mm في اتجاه المطر؛ وحواجز مائية ومواد سد عند الفوهات — فأكثر من نصف تراجع العزل ناتج عن تسرب الماء من هذه النقاط تحديداً.
Vacuum Box للقاع؛ اختبار هيدروستاتيكي كامل للجسم. الاستقامة الرأسية ≈١/٢٠٠–١/٣٠٠ من الارتفاع، الاستدارة، استواء القاع، مواقع الفوهات. الأساس: المنسوب، مقاومة الخرسانة، براغي التثبيت، ميل التصريف — قبل الحلقة الأولى.
٧. النتيجة وتحسين الطاقة
أكبر الفرص في العزل السليم والكسوة المحكمة ضد الماء وتقسيم المناطق والموفّر (Economizer) في السخان والتحكم التنبؤي — لا في تكبير السخان فقط. والتسليم مع MDR كامل هو أساس فحوص API 653 اللاحقة.
الخلاصة
خزان القار الناجح نتيجة تكامل هيكل API 650، ونظام تسخين مناسب، وعزل اقتصادي، ومراقبة جودة صارمة للملف ولأعمال الورشة.
تقدّم شركة بهينه آب الهندسية تصميم خزانات القار الثابتة والمتنقلة وتصنيعها واختبارها وتسليمها بما يناسب السعة ومناخ الموقع.
المواصفات الفنية
لماذا يُفضَّل الزيت الحراري على أنبوب اللهب؟
التحكم المركزي في حرارة المائع الوسيط دون تلامس اللهب مع القار يقلل خطر التفحّم (Coking)، وهو المعيار الصناعي لخزانات المصافي الكبيرة.
لماذا يُعد تجفيف الملف بعد الاختبار الهيدروستاتيكي أمراً حيوياً؟
الماء المتبقي يتبخر عند تلامسه مع الزيت الساخن ويُحدث ضغطاً موضعياً أو اندفاع بخار عند تلامسه مع القار الساخن؛ ولا يجوز اختصار هذه المرحلة.
ما نقطة ضعف العزل؟
أكثر من نصف تراجع الأداء على المدى الطويل يأتي من تسرب الماء عند الفوهات وسوء تنفيذ الحواجز المائية (Flashing)، لا من نقص سماكة الصوف الصخري.
التطبيقات والصناعات
معرض الصور
معرض صور خزانات التخزين
الأسئلة الشائعة
طلب عرض سعر
تصميم وتصنيع خزانات القار
أدخلوا الضغط والحرارة ونوع السائل؛ يرسل مهندسونا عرضاً فنياً وسعراً خلال ٢٤ ساعة عمل كحد أقصى.
- رد فني مكتوب مع مخطط مفاهيمي مقترح
- زيارة موقع التركيب في طهران وضواحيها
- ضمان ٢٤ شهراً على التصنيع واللحام



