


تصميم وإنشاء
مصنع حمض الهيدروكلوريك الصناعي!
دليل الهندسة وتوريد المعدّات وإنشاء وحدة إنتاج وتعبئة HCl الصناعي
وحدة HCl من أعقد المشاريع الكيميائية من حيث التآكل والسلامة؛ ومسار الإنتاج هو التخليق المباشر من H₂/Cl₂ أو استرجاع المنتج الثانوي (By-product) ثم الامتصاص في الماء لمنتج 30–32٪.
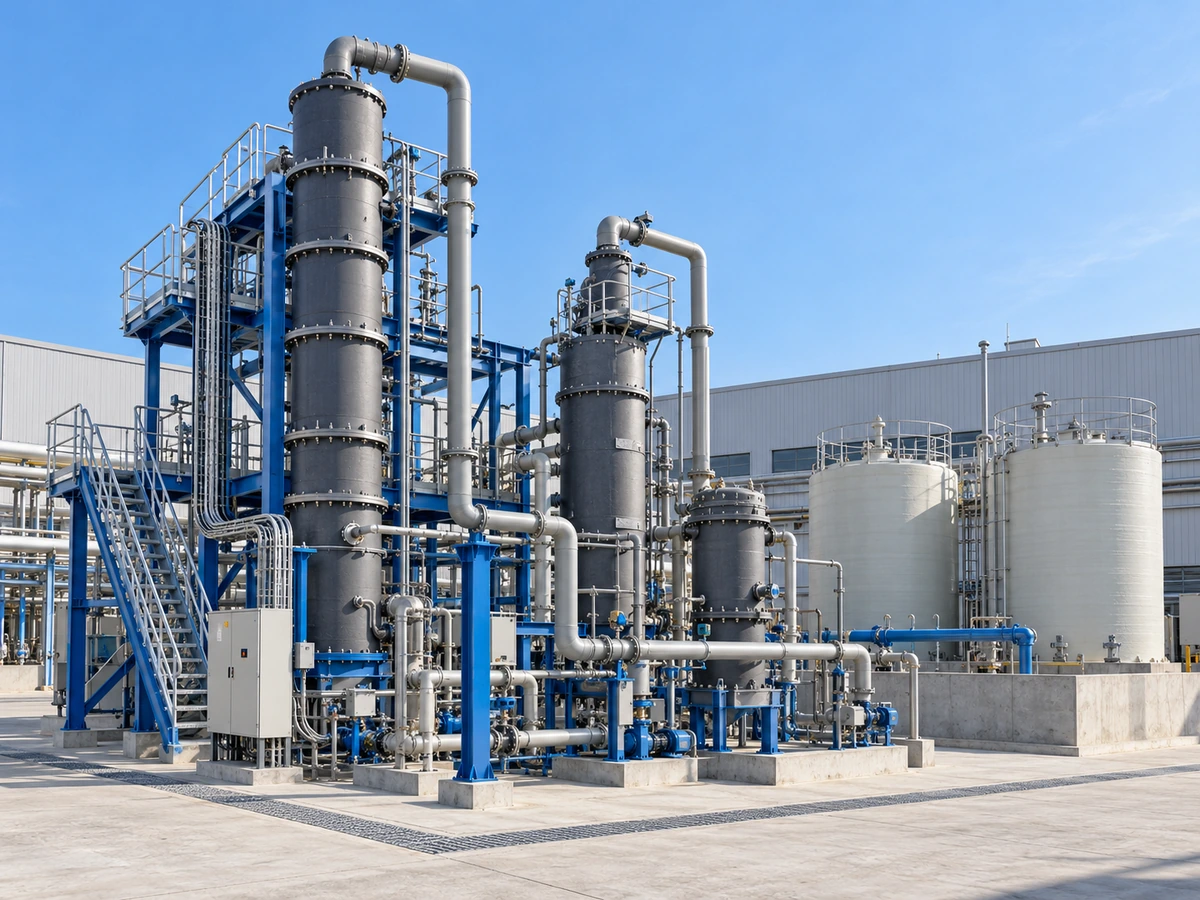
تصميم وإنشاء مصنع
إنتاج وتعبئة حمض الهيدروكلوريك الصناعي · شركة بهينه آب الهندسية
حمض الهيدروكلوريك (HCl) من أكثر الأحماض المعدنية استخدامًا؛ من التخليل الحمضي للفولاذ (14–18٪) إلى الصناعات الكيميائية ومعالجة المياه والترشيح المعدني وإزالة القشور. وإنشاء وحدة HCl من أعقد المشاريع الكيميائية من حيث التآكل وسلامة العمليات.
الجزء الأكبر من HCl التجاري في العالم منتج ثانوي لعمليات مثل MDI/TDI وPVC. وتغطي هذه المقالة المسار من التخليق المباشر والامتصاص إلى خريطة المواد والأتمتة وHSE وموازنة الكتلة والطاقة وورشة الغرافيت وما قبل التشغيل.
١. المكانة الصناعية والاستخدامات
تخليل الصفائح المدرفلة على الساخن. إنتاج كلوريدات المعادن وضبط pH الكيميائي. تجديد الراتنج الكاتيوني والمعادلة القلوية. الترشيح المعدني. الصناعات الغذائية عالية النقاء والجلود وإزالة القشور.
الجزء الأكبر من HCl في العالم منتج ثانوي للكلور-القلويات والفسجنة وكلورة الهيدروكربونات؛ وهذا يغيّر بنية الامتصاص والمعالجة المسبقة.
٢. طرق العمليات والتقنية
المرجع للنقاء العالي في وحدات الكلور-القلويات. فائض H₂ بنحو 3–8٪ لإزالة الكلور الحرّ. حرارة اللهب حتى 2000–2400 °C مع حراريات كربونية/غرافيتية. إشعال باللهب الدليلي (Pilot Ignition)، وكاشف لهب UV/IR، وقفل لقطع الغاز عند انطفاء اللهب.
الغاز الحاوي على VOC والرطوبة والغاز الخامل يحتاج إلى غسل مسبق (Pre-scrubbing). وتُدار تقلّبات التدفق/التركيز بخزان موازنة (Buffer) والتحكّم بالنسبة. والتبريد المسبق بمبادل غرافيتي يقلّل حمل البرج.
المرحلة المشتركة لمنتج 30–32٪ (أو حتى 37–38٪). والإدارة الحرارية للبرج تحدّد السعة والتركيز النهائي.
٣. تصميم المعدّات الرئيسية
أسطوانة عمودية/أفقية بمنطقة احتراق (Combustion Zone) وتبريد تدريجي. طبقة حرارية + عزل + غلاف بقميص مائي (Water Jacket). زمن بقاء بضع ثوانٍ لتحويل >99.5٪.
ممتصّ الغشاء الهابط: أنابيب غرافيتية مشرَّبة بالراتنج، وغشاء من الماء/الحمض المخفّف، وتبريد في جهة الغلاف. وبرج محشوّ ثانوي. وغسّال الغاز المتبقي (Tail Gas Scrubber) بالماء أو الصودا حتى بضعة ppm.
مبادلات غرافيتية من نوع Block أو Shell & Tube. وضبط حرارة مدخل الامتصاص لأقصى ذوبانية. وفي التصاميم الحديثة استرجاع الحرارة لبخار منخفض الضغط أو التسخين المسبق.
٨. موازنة الكتلة والطاقة للامتصاص
امتصاص HCl في الماء شديد الطرد للحرارة؛ وتُستخرج أبعاد الغشاء الهابط من الموازنة ومساحة الانتقال الحراري:
المنتج التجاري عادةً 30–32٪ وزنًا؛ وحتى قرب الأزيوتروب 37–38٪ للاستخدامات الخاصة. حرارة الذوبان ≈ 60–75 kJ/mol. وU للمبادل الغرافيتي غالبًا 300–600 W/m²K. ويُفضَّل أن تكون حرارة ماء التبريد عند مدخل البرج <40 °C لأقصى تركيز. والتحميل السائل للأنبوب (Liquid Loading) عادةً 0.5–2 kg/(m·s).
٤. اختيار المواد والتآكل
يتعرّض CS ومعظم أنواع SS في HCl للتنقّر والتآكل الشقّي وأحيانًا SCC؛ لذا يكون مسار التصميم أساسًا لافلزيًا أو بالمعادن النبيلة.
| المادة | نقطة القوة | استخدام نموذجي |
|---|---|---|
| غرافيت مشرَّب (فينولي/فوراني) | مقاومة كاملة + موصلية حرارية عالية | المبادل، الغشاء الهابط، المضخات |
| تبطين PTFE / PFA | خامل حتى ≈150–200 °C | خزانات التخزين، الأنابيب، الصمامات |
| FRP فينيل إستر/فينولي | اقتصادي للأحجام الكبيرة منخفضة الضغط | الخزانات الكبيرة، مدخنة الغسّال |
| التنتالوم | مقاومة شبه نبيلة في الحرارة العالية | الملفات والقطع الصغيرة الحرجة |
٥. التصنيع والأتمتة
UT وفحص الكتل، وتشغيل آلي دون تشقّقات دقيقة، وإحكام بالراتنج مع قضبان ربط بعزم مضبوط. اختبار هيدروستاتيكي للمعدن؛ وللغرافيت يُفضَّل اختبار هوائي منخفض الضغط مع مادة رغوية. NDT للحام وفق ASME VIII. واختبار Holiday/Spark للتبطين.
محلّل H₂/Cl₂ مباشر، ومتحكّم نسبة بفائض H₂ آمن، وSIS مع ESD عند انحراف النسبة أو انطفاء اللهب، ورصد الحرارة/الضغط في DCS.
٦. اعتبارات HSE
غسّال عملياتي + غسّال طوارئ (Emergency Scrubber) مع UPS/مولّد. كواشف غاز محيطية. أحواض حاجزة بطلاء مقاوم، ودوش/غسّال عيون، ومعدّات وقاية شخصية، وإجراء للانسكاب مع المعادلة القلوية، وتمارين دورية.
٧. الاتجاهات الحديثة في التصميم
استرجاع حرارة التخليق/الامتصاص. دائرة مغلقة لماء التبريد. DCS تنبّؤي وIIoT لسلامة الغرافيت. مواد مركّبة وطلاءات من الجيل الجديد بعمر أطول.
٨. أبعاد الغشاء الهابط
M_acid = ṁ_HCl/C مع تصحيح الرطوبة وإعادة التدوير (Recirculation) لغشاء مستقر. عدد الأنابيب/قطرها من A_HX وأنبوب قياسي 50–100 mm. والارتفاع من زمن التماس والتحميل السائل؛ وبيانات مصنّع الغرافيت والتجربة الأولية مقدَّمة على النموذج المحض.
٩. تحدّي الورشة مع الغرافيت
إطار رفع (Lifting Frame) على آذان الشفاه فقط؛ لا سلاسل حول الجسم. مهود امتصاص الصدمات ومؤشّرات أثناء النقل. استواء الأساس <2 mm. شدّ الشفاه بعزم متقاطع مع حشيات PTFE/غرافيت ممدّد. معدّل رفع الحرارة الذي يحدّده المصنّع. لا أحمال نقطية جانبية على الجسم.
١٠. التبطين البوليمري
فوق 80–90 °C أو مع مؤكسد مصاحب ← PTFE/PFA. الخزان: Sa 2.5، وصفيحة 3–6 mm بلحام حراري، واختبار شرارة 15–25 kV، وتركيب حرّ (Loose-fit) للتمدّد. الأنابيب: وصلات مبطّنة في المصنع (Factory-lined Spool)، وشفاه مُفلطحة (Flared flange)، وأقل عدد من الوصلات في الموقع، ومساند دون تركيز إجهاد.
١١. الاختبار النهائي والتشغيل
≈ 1.5× التصميم دون تجاوز حدّ الانتفاخ (Ballooning) الذي يحدّده المصنّع. رفع الضغط على مراحل، والاحتفاظ 30–60 دقيقة، بماء معالج ثم التجفيف بـ N₂ عند الحاجة.
المعايرة واختبار SIS ← التطهير بـ N₂ (O₂ <1–2٪) ← لهب دليلي هيدروجيني مستقر ← إدخال تدريجي للكلور مع فائض H₂ ← زيادة السعة خطوة بخطوة مع مراعاة الصدمة الحرارية للغرافيت ← الامتصاص في وضع الاستعداد مسبقًا ← رصد الحالة المستقرة 24–72 ساعة.
تقارير الضغط/التسرّب، ومعايرة أجهزة السلامة، وتمرين الطوارئ، ومخططات As-built، ودليل التشغيل، وتدريب العاملين.
الخلاصة
يكمن نجاح مصنع HCl في دمج العملية (تخليق أو استرجاع + امتصاص)، وهندسة المواد اللافلزية، وسلامة نسبة الغاز، والتنفيذ الدقيق في الورشة والموقع للغرافيت والتبطين.
تقدّم شركة بهينه آب الهندسية التصميم وتصنيع المعدّات الرئيسية ودعم تشغيل وحدات حمض الهيدروكلوريك بما يناسب تركيز المشروع وحرارته وسعته.
المواصفات الفنية
لماذا الغرافيت للمبادل والامتصاص؟
يجمع الغرافيت المشرَّب مقاومةً كيميائية كاملة لـ HCl وموصلية حرارية عالية؛ وخلافًا لمعظم المواد اللافلزية فهو مثالي للغشاء الهابط والمبادل، لكنه هشّ ويحتاج إلى نقل وتركيب خاصين.
فائض الهيدروجين في الموقد
يُحافَظ عادةً على فائض 3 إلى 8٪ فوق النسبة المتكافئة كي لا يبقى كلور حرّ في المنتج ولا يظهر لون أصفر؛ ويقطع SIS أي انحراف في النسبة.
اختبار الشرارة (Spark Test) للتبطين
بعد لحام صفيحة PTFE يكشف اختبار الشرارة بجهد عالٍ (نحو 15 إلى 25 kV حسب السماكة) الثقوب الدقيقة، وهو إلزامي قبل التسليم.
التطبيقات والصناعات
معرض الصور
معرض صور المعدّات المقاومة للتآكل
الأسئلة الشائعة
طلب عرض سعر
تصميم وإنشاء مصنع حمض الهيدروكلوريك
أدخلوا الضغط والحرارة ونوع السائل؛ يرسل مهندسونا عرضاً فنياً وسعراً خلال ٢٤ ساعة عمل كحد أقصى.
- رد فني مكتوب مع مخطط مفاهيمي مقترح
- زيارة موقع التركيب في طهران وضواحيها
- ضمان ٢٤ شهراً على التصنيع واللحام



